




プラスチック粉砕機の選定ガイド:工場に適した粉砕機の選び方

プラスチック粉砕機の選定ガイド:工場に適した粉砕機の選び方
間違ったものを選んでしまうと プラスチック粉砕機 これは単に資本予算の無駄になるだけでなく、ブレードの摩耗、エネルギーの浪費、下流工程の不安定化、さらには再研磨の品質問題へと連鎖し、その影響は長年にわたって積み重なっていきます。どの機械を選ぶかによって、スクラップがコスト削減につながる資源となるか、それとも慢性的なボトルネックとなるかが決まります。 小さすぎる機械を購入すれば、下流のラインが稼働不足に陥り、大きすぎる機械を購入すれば、半分しか稼働していないローターに電力を浪費することになります。素材に合わないブレードを選べば、2ヶ月に1回の研ぎ直しで済むはずが、2週間ごとに研ぎ直しが必要になってしまいます。
仕様書の山を前に、「一体どの数値が本当に重要なのか」と途方に暮れた経験があるなら、それはあなただけではありません。ほとんどの調達チームは、ローター径、定格回転数(RPM)、処理能力の数値が羅列された壁に直面しており、マーケティングの誇張と技術的な現実を明確に区別する方法が見当たらないのが現状です。このガイドは、その問題を解決します。 本ガイドでは、実用的な6ステップの選定フレームワーク、今すぐ使える比較表、そしてメーカーのカタログには記載されていない実際の処理能力、ブレード、コストに関するデータを提示します。プラスチック関連補助機器のフルラインアップを製造するメーカーとして―― 集中給餌システム ~へ ホッパードライヤー 重量式ブレンダーについて――SLECOは、造粒機を単なる独立した装置としてではなく、統合されたプラント・エコシステムにおける一つのノードとして捉えています。この視点こそが、多くの選定ガイドが見落としている点であり、そこにこそ真のコスト削減の余地があるのです。
主なポイント
- A プラスチック粉砕機 スクリーンを備えた高速シザーカットローター(400~800 RPM)を使用して、均一な 6~15 mmの再粉砕フレーク — 40~150 mmまで粗く破砕して体積を削減する低速シュレッダー(15~150 RPM)とは異なります。
- 実環境でのスループットは 銘板容量 60–80%; 必ず 1.3~1.5倍の安全率 機械のサイズを決める際には。
- ブレードの材質の選択は、総コストを劇的に左右します: D2工具鋼 600~1,200時間持続し、 SKD-11 1,500~2,500時間持続し、 超硬チップ付き ブレードの耐用時間は3,000~6,000時間に達する。
- 世界のプラスチックリサイクル用造粒機市場は、 $15億(2024年)から約$32億(2033年) 年平均成長率(CAGR)9.2%というペースで、適切な粉砕装置への需要が急速に高まっています。
- 計画的なメンテナンスにより、機器の寿命を 8~10歳から12~15歳まで, 一方、予期せぬ故障による割合は 総ダウンタイムコストのうち70%+.
プラスチック造粒機とは?(造粒機・破砕機・シュレッダーの違い)
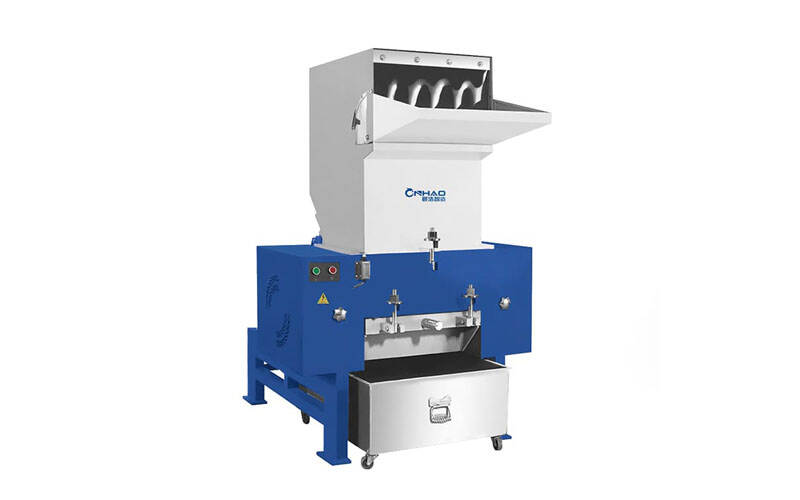
プラスチック粉砕機は、回転刃を備えた高速ローターを用いて、固定されたベッドナイフに対してプラスチックをハサミで切るような動作で剪断する、破砕装置です。切断された材料は穴あきスクリーンを通過し、均一なフレークが生成されます。これを プラスチック再粉砕材 — 通常、粒径は6~15 mmです。この再粉砕材は、射出成形機、押出機、あるいはリサイクル用ペレット化ラインに直接供給できるほど清浄です。この造粒機は、あらゆる閉ループ式または開ループ式のプラスチック回収システムの中心的な役割を果たしています。
粉砕装置という広いカテゴリーの中で、グラニュレーター、クラッシャー、シュレッダーの3つの機械はしばしば混同されます。これらは加工工程において異なる位置を占め、ローターの回転速度も異なり、生成される粒子径も異なります。 これらの違いを理解することが、適切な機械を選定するための第一歩となります。そして、技術的な定義が異なるにもかかわらず、特にアジア市場において、多くのメーカーが「プラスチッククラッシャー」と「プラスチックグラニュレーター」を同じ意味で使用している理由もここにあります。
| 機械の種類 | 入力サイズ | 出力サイズ | ローター速度 | 生産ラインにおける役割 |
|---|---|---|---|---|
| シュレッダー | 最大1,000+ mm(部品全体、ベール) | 40~150 mm(粗削りチップ) | 15~150 RPM(低速・高トルク) | 一次減容 — 造粒前にかさばる廃棄物を減容する |
| クラッシャー | 100~500 mm(中程度の部品、パージ材) | 10~30 mm(粗いフレーク状) | 200~400 RPM(中速) | シュレッダーと造粒機の間のブリッジとして機能し、より硬い裁断済み原料の処理に対応します |
| 造粒機 | 200 mm未満(ランナー、スプルー、フィルム) | 6~15 mm(均一な再粉砕品) | 400~800 RPM(高速、シザーカット) | 最終的な破砕 — 再利用可能な、加工用リグラインドを製造します |
実用的なポイント:投入する材料(ランナー、スプルー、不良品、端材など)のサイズがすでに200 mm未満である場合は、 プラスチック造粒機 が最適なツールです。ボトルごと、樽ごと、あるいはベールに詰められたフィルムを処理する場合は、上流工程にシュレッダー(またはシュレッダーと造粒機の組み合わせ)が必要です。サプライヤーが自社の造粒機を「プラスチッククラッシャー」と呼んでいる場合は、ローターの回転数と排出スクリーンの目開きを確認し、実際に購入しようとしている製品がどのようなものかを確認してください。
プラスチック粉砕機の6つの主な種類
すべてのプラスチック造粒機が同じ用途向けに設計されているわけではありません。以下の6つのタイプは、産業用途の大部分を網羅しており、それぞれ特定の材料特性、処理能力の範囲、およびプラントレイアウトに合わせて設計されています。
プレス横(プレス側)型造粒機
コンパクトで薄型のプレス横設置型造粒機は、射出成形機のすぐ隣に設置され、ランナーやスプルーが金型から排出されるやいなや、直ちに処理を行います。 即座にリサイクルを行うことで、スクラップを中央集積場所へ搬送する必要がなくなり、再粉砕材の汚染を防ぎ、現場の往来を減らすことができます。これらの装置は通常、50~300 kg/hの処理能力を持ち、世界出荷台数において最大のセグメントを占めています。
セントラル・グラニュレーターズ
中央式粉砕機は、専用粉砕室に設置され、500~2,000kg/h以上の処理能力を誇る高処理能力の主力機器です。複数の生産ラインから、コンベアなどを介してスクラップが1台の中央ユニットへと供給され、 供給・搬送システム. プレス横型造粒機は単位体積当たりの生産量では優れているものの、中央式造粒機は、その規模と統合の複雑さゆえに、市場価値が高い。
ヘビーデューティー用粉砕機
肉厚のローターと補強されたカッティングチャンバーを備えたヘビーデューティー型グラニュレーターは、標準的な機械では処理が困難な肉厚の部品、大型のパージ材、パイプ、および形材を処理できます。 ローター径は300~500 mmで、高い回転慣性を持つため、パイプや形材メーカーにとって欠かせない機種となっています。
低速粉砕機
150~300 RPMで稼働する低速造粒機は、処理能力を多少犠牲にする代わりに、静粛な運転、微粉の発生抑制、および発熱の最小化を実現しています。 これらは、オペレーターが近くで作業し、クリーンルームに隣接した医療用や電子部品の成形など、粉塵のない再粉砕品質が求められるプレス横での用途に最適です。
フィルムおよびフレキシブル素材用造粒機
フィルム、袋、フレキシブル包装材は、標準的なローターに巻き付いて、供給を妨げることがあります。フィルム用粉砕機は、巻き付き防止設計のローター、ずらして配置されたブレード、および材料を連続的に引き込む一体型供給ローラーを採用することで、この問題を解決します。この機械は、他の機械では処理できないLDPEストレッチフィルム、農業用フィルム、織物製袋にも対応しています。
防音・低騒音型粉砕機
標準的な粉砕機の騒音レベルは75~95 dBであり、これは耳栓などの聴覚保護具が必要となるほど大きく、多くの地域では防音カバーの設置が義務付けられています。防音仕様の粉砕機には、防音チャンバーと振動吸収マウントが追加されており、騒音レベルを OSHAの85 dBの閾値 また、EUの90 dBという制限値にも適合しているため、屋内、都市部、あるいは作業員のすぐそばでの設置に適しています。
プラスチック粉砕機の選定に関する6段階のフレームワーク
このフレームワークは、膨大な仕様書を段階的な意思決定プロセスへと変換します。各ステップを順を追って進めていけば(各ステップは前のステップに基づいて構成されています)、過剰な出費や能力不足を招くことなく、使用する材料、処理能力、生産量、設置場所の制約に最適な機械を選定することができます。
ステップ 1 — 入力素材とソースを特定する
すべては、機械に投入する材料から始まります。材料の硬度、研磨性、形状によって、ローターの種類、ブレードの材質、および予備破砕機の必要性が決まります。軟質PPフィルム用に設定されたプラスチック造粒機は、ガラス繊維強化ナイロンを処理するとすぐに故障してしまいます。以下の適合表を参照し、お使いの材料に適した設定を確認してください。
| プラスチックの種類 | 推奨される造粒機の種類 | ブレードの材質 | ローター回転数(RPM) | 特別な要件 |
|---|---|---|---|---|
| HDPE/PP(硬質) | 標準または中央 | D2 または SKD-11 | 500~700 | 標準スクリーン 8~12 mm |
| PET(ボトル、シート) | ヘビーデューティータイプまたはフィルムタイプ | SKD-11 | 400~600 | 集塵;回転数を下げると微粉が減少する |
| PVC(硬質) | 低速または防音 | SKD-11 または 超硬合金 | 300~500 | 溶融を防ぐため低回転数で運転すること。集塵は必須。 |
| ABS/PC(射出成形くず) | 印刷機横または中央 | D2 または SKD-11 | 500~800 | 標準的なランナー/スプルー;高スループット |
| ナイロン/ガラス繊維強化 | ヘビーデューティ | 超硬チップ付き | 400~600 | 研磨材 — 超硬合金が必須;頻繁な研ぎが必要 |
| LDPEフィルム/柔軟性あり | フィルム造粒機 | D2 | 600~800 | 巻き付き防止ローター、送りローラー、大口径スクリーン(12~16 mm) |
ステップ 2 — 必要なスループットを算出する
多くの買い手を不意を突くルールは、次の通りです: 実稼働容量は、定格容量の60~80%に相当する。「500 kg/h」と記載されたカタログの数値は、お使いの特定の材料および選択したスクリーンサイズでは、実際には300~400 kg/h程度の処理量になる可能性が高いです。ボトルネックを回避するには、実際のスクラップ発生量を算出し、それに基づいて 1.3~1.5倍の安全率. 生産ラインで1時間あたり300 kgのスクラップが発生する場合、少なくとも1時間あたり450 kgの処理能力を持つ機械が必要となります。つまり、銘板上の処理能力が1時間あたり600 kg程度の機種を選定することで、実際の処理能力を約400 kg/hに抑えることができるということです。
ここからが、教訓となる事例の始まりです。 東南アジアにある中規模の包装工場は、HDPEと汚染されたPET再生材の混合物を処理する目的で、仕様書のみを頼りに定格800 kg/hの造粒機を購入しました。同工場では、研磨性が高くガラス繊維強化されたPETスクラップに対して、最も安価なオプションであるD2ブレードを使用しました。 6週間も経たないうちに、ブレードの摩耗は予想の2~3倍の速さで進行し、処理能力は30~50%低下し、容量不足のモーターはシフトごとに過熱するようになった。根本的な原因は機械自体の不具合ではなく、機械と処理対象の不適合にあった。彼らは実際の材料の特性ではなく、カタログ上の型番だけで選定を行っていたのだ。
ステップ 3 — 下流工程向けの出力フレークサイズを指定する
選択するスクリーンサイズによって再粉砕フレークの粒度が決まり、それが乾燥、搬送、混合、最終加工といった下流工程のすべてに影響を及ぼします。 フレークのサイズが大きいほど処理速度は速くなりますが、乾燥や混合の均一性は低下します。一方、フレークのサイズが小さいほど乾燥が早く、混合も均一になりますが、造粒機の処理速度が低下し、微粉が増加します。下流工程の要件に合わせてスクリーンを選定してください:
- 6 mm — 高品質なペレット飼料;乾燥・溶解のための最大表面積
- 8 mm — 射出成形用再生材;処理能力と乾燥効率のバランスが取れている
- 12 mm — パイプおよび形鋼の押出成形;やや粗めの原料でも使用可能
- 16 mm以上 — 体積削減のみ。輸送または埋立処分回避を目的とする
再粉砕材のフレークの大きさは、水分除去に直接影響します。フレークが小さいほど、乾燥が早く、より均一に進みます。再粉砕材に適した乾燥パラメータの設定に関するガイダンスについては、当社の ホッパードライヤーの選定ガイド. フレークの大きさが不均一であることも、 重量法による配合精度、というのも、粒子径が不均一な再粉砕材は、投与量のばらつきを引き起こすためです。
ステップ4 — ブレードの材質を加工対象の材質に合わせる
ブレードの材質は、エネルギーに次いで運用コストに最も大きな影響を与える要因です。3つの標準グレードは、初期費用と耐用年数・耐摩耗性のバランスが異なります。最も安価な製品を選ぶのではなく、加工対象の材料の研磨性に基づいて選択してください。
| ブレードの材質 | 寿命(時間) | 1セットあたりのコスト | おすすめ | トレードオフ |
|---|---|---|---|---|
| D2工具鋼 | 600~1,200時間 | $80–$300 | 柔らかく、研磨性のないプラスチック(PP、PE、フィルム) | 頻繁な研ぎが必要。硬質・研磨性の素材では寿命が短い。 |
| SKD-11 | 1,500~2,500時間 | $200–$600 | 汎用硬質プラスチック(ABS、PC、PET) | 初期費用は高いが、長期的な価値は高い |
| 超硬チップ付き | 3,000~6,000時間 | $400~$1,200 | 研磨材およびガラス繊維強化材料(ナイロン、GF) | 最も高価で、寿命が最も長く、割れやすい――取り扱いには十分注意してください |
計算は単純明快です。ガラス繊維強化ナイロンを年間2,000時間加工する場合、D2ブレードは年に2~3回交換する必要がありますが、一方、超硬合金セット1セットは1.5~3年持ちます。つまり、安価なブレードの方が、結果的には高コストな選択となるのです。
ステップ 5 — 設置場所、電源、および騒音に関する制約条件の確認
発注書に署名する前に、その機械がお客様の設置環境および規制要件に適合していることを確認してください。 設置スペース(コンパクト型は4 m²、中央集積型造粒機は8~12 m²)、利用可能な電源(プレス横設置型は3~15 kW、大型機は最大130 kW)、および騒音規制を確認してください。標準的な造粒機は 75~95 dB — それをはるかに上回る OSHAの85 dBの曝露閾値 およびEUの90 dB制限。機械が作業者の近くや都市部の施設に設置される場合は、防音カバーまたは低速モデルを指定してください。また、緊急停止、ホッパーインターロック、過負荷保護、ロックアウト/タグアウトの準拠といった安全機能が、現地の規制を満たしていることを確認してください。その OSHA 機械の防護に関する規格は、高速粉砕装置に直接適用されます。
ステップ 6 — 購入前に実物試用を依頼する
このステップこそが、賢い買い手と後悔する買い手を分けるものです。実際の生産で出たスクラップを50~200kg、サプライヤーに送って試運転を行ってもらいましょう。 信頼できるメーカーであれば、実際に試験運転を行い、実際の処理能力を測定し、フレークの粒度分布を確認した上で、エネルギー消費量を報告してくれるはずです。材料の試験を拒否するベンダーは要注意です。彼らは実証済みのソリューションではなく、単なるカタログ番号を売りつけているに過ぎないのです。
このステップの価値は、実際の成果を見れば最もよくわかります。あるブロー成形メーカーが、PVCボトルスクラップ100kgをサプライヤーに送り、試運転を行いました。カタログでは600kg/hと謳われていましたが、試運転の結果は390kg/h――定格能力の65%――でした。 サプライヤーは、一つ上のモデルへのサイズアップ(これではモーター出力がさらに40%増加し、コストも高くなっていたはず)ではなく、PVC用に最適化されたスクリーンとブレードの構成を推奨しました。購入者は機械の適正サイズを選択し、モーターコストを40%節約できただけでなく、長年にわたる過剰なエネルギー料金の支払いを回避することができました。 試運転には費用はかからず、数万の節約につながった。
お客様の素材に対して、適切に選定された粉砕機がどのような性能を発揮するか、ご確認されませんか? SLECOのプラスチック粉砕機ラインナップをご覧ください そして、ご自身のスクラップを使って実物による試験をご依頼ください。
購入前に確認すべき主な仕様
6つのステップからなるフレームワークをすべて完了したら、以下の仕様を参考にすれば、各機種を公平な条件で比較することができます。パンフレットの表紙にある宣伝文句ではなく、これらの数値こそが、日々のパフォーマンスを左右するものです。
| 仕様 | コンパクト(印刷機横設置型) | 中距離(中央) | ヘビーデューティー |
|---|---|---|---|
| モーター出力 | 3~15 kW | 15~55 kW | 55~130 kW |
| ローター径 | 150~250 mm | 250~400 mm | 400~500 mm |
| ローター回転数(RPM) | 500~800 | 400~600 | 300~500 |
| ブレード数 | 3~5ローター+2ベッド | 5~6ローター+2~3ベッド | 6基以上のローター+3つのベッド |
| 画面サイズの範囲 | 5~12 mm | 6~16 mm | 8~25 mm |
| 処理能力(定格) | 50~300 kg/h | 300~1,000 kg/h | 1,000~2,500+ kg/h |
| 騒音レベル | 75~88 dB | 82~92 dB | 88~95 dB |
エネルギー効率に関しては、業界のベンチマークは 1トンあたり40~150 kWh 処理される材料の量については、プラスチックの種類やスクリーンサイズによって異なります。硬質プラスチックの場合、通常、処理量5~8 kg/hあたり1 kWの電力を消費しますが、フィルムは切断抵抗が低いため、10~15 kg/hあたり1 kWと、より少ない電力で済みます。 可変速ドライブや省エネモードを利用することで、消費電力を15~25%削減することができ、また、モーター出力による熱負荷もプラント全体の 温度制御 対策 — 大型のモーターからは廃熱が発生し、冷却システムがその熱を吸収しなければならない。
用途別造粒機の選定
生産環境が異なれば、それに応じた造粒機の選定戦略も異なります。以下のシナリオでは、最も一般的なプラントの種類と適切な機械構成を対応付け、造粒機が周辺機器のエコシステムとどのように連携するかを示しています。
射出成形工場
典型的なクローズドループのシナリオ:各射出成形機の横にはプレスサイドの造粒機が設置されており、ランナーやスプルーが排出されるやいなや粉砕されます。この清浄な再粉砕材は、 集中給餌システム aに戻る ホッパードライヤー, これにより、材料が 重量式ブレンダー 適切な再生材とバージン材の比率で供給を行うものです。これは、SLECOの補助機器ライン全体を結びつける閉ループ式の再生材回路であり、エコシステムの統合が最大の価値をもたらす場面でもあります。競合他社は、この完全なワークフローの中で造粒機を位置づけていません。なぜなら、そのほとんどがワークフローの一部のみを製造しているからです。
押出成形およびブロー成形
押出ラインでは、連続的に発生するエッジトリム、起動時のスクラップ、および不良品が生じますが、これらは中央の造粒機でバッチ処理されます。 ブロー成形プラントでは、繰り返し加熱されることで材料が劣化してしまう前に、迅速な破砕が必要なボトル不良品やバリを処理する必要があります。広い供給ホッパーとコンベア式投入装置を備えた中央造粒機は、こうした大量かつ形状が混在する原料を効率的に処理します。
リサイクル施設
使用済み製品のリサイクル業者は、単一の機械だけでは処理しきれない、汚染されたもの、混在したもの、規格外サイズの原料に直面しています。標準的な構成は、 シュレッダー・造粒機一体型: 低速シュレッダーで一次破砕と不純物の分離を行い、その後、造粒機で材料を8~12 mmの再粉砕材に仕上げ、洗浄、ペレット化、または販売の準備を整えます。不純物の多い使用済みプラスチック廃棄物には、水洗浄機能を内蔵した湿式造粒機が使用されます。世界のプラスチック廃棄量は 2024年には2億2000万トン — そのうち、約7,000万トンは適切に管理されていないと、同報告書によると、 OECD — リサイクル能力は拡大しており、その中心となるのが粉砕機です。
パイプ・形鋼の製造
パイプ工場では、長くて肉厚な不良品が生産されるため、広い投入口と高トルクのローターを備えた頑丈な造粒機が必要となります。 横方向の投入シュートを備えた専用のパイプ用粉砕機であれば、パイプを事前に切断することなく全長そのまま投入できるため、労力と取り扱い作業を削減できます。ローター径400~500 mmの仕様により、厚いHDPEやPVCの壁をストールすることなく切り裂くのに必要な慣性力が得られます。
総所有コスト:購入価格だけにとどまらない
購入価格は、総所有コストの計算式において最も小さな数値に過ぎません。10~15年の耐用年数にわたって、エネルギー消費、ブレードの交換、保守作業費、および予期せぬ稼働停止によるコストは、初期投資額をはるかに上回ります。価格帯別の市場構成は以下の通りです:
| ティア | 価格帯 | 代表的なスループット | おすすめ |
|---|---|---|---|
| コンパクト(印刷機横設置型) | $5,000~$25,000 | 50~300 kg/h | 単機式射出成形ライン |
| 中域(中央) | $15,000~$80,000 | 300~1,000 kg/h | 多ラインプラント、押出スクラップ |
| ヘビーデューティ | $35,000~$200,000以上 | 1,000~2,500+ kg/h | パイプ、リサイクル施設、厚肉部品 |
設置、電気接続、および試運転には、15~25%を追加してください。運用コストに関しては、データが明確に示しています: きめ細かなメンテナンスを行うことで、機器の耐用年数は8~10年から12~15年に延びます、および 予期せぬ故障は、総ダウンタイムコストの70%+を占めている. 予防保全プログラム――定期的な刃の研ぎ、ナイフギャップの調整(0.2~0.3 mm)、ベアリングの潤滑、およびスクリーンの点検――は、その費用を何倍にも上回る効果をもたらします。SLECOのような中国のメーカーは、構造的なコスト面での優位性も提供しており、価格は通常 30–60%は、西欧のEU規格および北米の同等規格よりも低い 同等の製造品質が求められるため、アジア太平洋地域は世界市場のうち38.7%を占めており、中国だけで21.4%を占めています。 上位3社であるShini、Zerma、Piovanの合計シェアはおよそ25~30%であり、フルラインの価値を提供する質の高い中堅メーカーにとっては、十分な参入余地が残されている。
避けるべきよくある購入時のミス
- 名目容量に基づいて購入する。 カタログ記載の定格値は、容易な材料における理想的な条件を反映したものです。必ず材料試験で実証し、1.3~1.5倍の安全率を適用してください。
- ブレードの材質が一致していない。 研磨性のある材料やガラス繊維強化材をD2ブレードで切断すると、ブレードの寿命が3分の2に短縮され、生産性が30~50%低下します。
- 認定資格は省略します。 CE、UL、およびOSHAの規格への準拠は、保険料、オペレーターの安全、そして再販価値に影響を与えます。認証を受けていない安価な機械は、リスク要因となります。
- メンテナンス用のアクセスは無視します。 前面開放式のチャンバー、クイックチェンジ式スクリーン、および外部からのナイフ調整機能により、研ぎサイクルごとに数時間のダウンタイムを削減できます。作業性が悪い機械は、購入費用よりもメンテナンス費用の方が高くなってしまいます。
- 大きすぎたり小さすぎたりすること。 容量が大きすぎる機械は、部分負荷で稼働するとエネルギーとブレードのコストを無駄にします。一方、容量が小さすぎる機械は、恒久的なボトルネックとなります。推測ではなく、実際のスループットデータに基づいて適切なサイズを選定してください。
結論
適切なプラスチック粉砕機の選定には、以下の5つのポイントがあります。 処理対象の材料に適した機種を選定すること、実稼働能力(定格能力ではなく)に対して1.3~1.5倍の安全余裕を持たせた処理能力を設定すること、下流工程で必要とされるフレークのサイズを指定すること、摩耗性を考慮してブレードの材質を選定すること、そして購入価格だけでなく総所有コスト(TCO)を評価することです。 造粒機は、単体で導入するものではありません。これは、スクラップが再粉砕材となり、再粉砕材が原料となり、その原料が乾燥・混合・供給システムへと戻っていく、その結節点となるものです。全体像を十分に把握した上で選定を行うと、 プラスチック関連補助設備のエコシステム この点を踏まえると、下流工程のすべての機械の性能が向上します。世界のプラスチック生産量は4億3,090万トン、リサイクル率は9.6%前後で横ばい状態にある中、効率的な破砕への需要はますます高まっています。問題は、御社のプラントがその価値を最大限に引き出すための設備を整えているかどうかです。
お客様の処理対象物、処理能力、プラントレイアウトに最適な造粒機をお探しですか? SLECOの造粒装置の全ラインナップをご覧ください または、当社のエンジニアリングチームにご連絡いただき、お客様の生産工程で発生したスクラップを用いた材料試験の日程をご調整ください。
関連: プラスチック用補助機器:完全ガイド | 集中給餌システム:完全ガイド | ホッパードライヤーの選び方 | 金型温度調節器の選定ガイド | 重量法による配合:プロセス、利点、および用途