




Руководство по выбору пластиковых грануляторов: как выбрать подходящую дробилку для вашего завода

Руководство по выбору пластиковых грануляторов: как выбрать подходящую дробилку для вашего завода
Неправильный выбор гранулятор для пластмасс Это не просто приводит к растрате вашего капитального бюджета — это вызывает цепную реакцию, приводящую к износу режущих кромок, потере энергии, нестабильности последующих этапов обработки и проблемам с качеством переработанного материала, которые накапливаются на протяжении многих лет. От выбранного вами станка зависит, станет ли ваш лом ресурсом, позволяющим сократить расходы, или хроническим «узким местом». Купите слишком маленькую машину — и вы лишите ресурсов последующую линию; купите слишком большую — и будете тратить электроэнергию на ротор, работающий наполовину пустым. Подберите нож, не подходящий для вашего материала, — и вам придется затачивать его каждые две недели вместо каждых двух месяцев.
Если вам когда-нибудь приходилось вглядываться в стопку технических паспортов, гадая, какие цифры действительно имеют значение, то вы не одиноки. Большинство отделов закупок сталкиваются с той же «стеной» из диаметров роторов, номинальных оборотов и заявленных показателей производительности — при этом у них нет четкого способа отделить маркетинговые обещания от инженерной реальности. Данное руководство решает эту проблему. Мы предлагаем практическую схему выбора из 6 шагов, сравнительные таблицы, которые можно использовать уже сегодня, а также реальные данные о производительности, лопастях и стоимости, которые не указываются в каталогах производителей. Как производитель полной линейки вспомогательного оборудования для переработки пластмасс — от централизованные системы подачи в сушилки с бункером Что касается гравиметрических смесителей, компания SLECO рассматривает гранулятор не как отдельное устройство, а как один из узлов интегрированной экосистемы производственного комплекса. Именно этот подход упускается из виду в большинстве руководств по выбору оборудования, а ведь именно в нём и заключается реальная экономия.
Основные выводы
- A гранулятор для пластмасс использует высокоскоростные роторы ножничного типа (400–800 об/мин) с решеткой для получения однородного Хлопья из вторичного сырья размером 6–15 мм — в отличие от низкоскоростных измельчителей (15–150 об/мин), которые обеспечивают первичное уменьшение объема до 40–150 мм.
- Пропускная способность в реальных условиях составляет 60–80% номинальной мощности, указанной на заводской табличке; всегда применяйте 1,3–1,5-кратный запас прочности при подборе размера станка.
- Выбор материала лезвия существенно влияет на общую стоимость: Инструментальная сталь D2 продолжительность работы составляет 600–1 200 часов, SKD-11 составляет 1 500–2 500 часов, и с твердосплавными наконечниками Срок службы лопастей составляет 3 000–6 000 часов.
- По прогнозам, мировой рынок грануляторов для переработки пластика вырастет с от $1,5 млрд (2024 г.) до ~$3,2 млрд (2033 г.) При среднегодовом темпе роста (CAGR) на уровне 9,21 TP3T — спрос на соответствующее оборудование для измельчения быстро растет.
- Своевременное техническое обслуживание продлевает срок службы оборудования с от 8–10 лет до 12–15 лет, тогда как на долю незапланированных поломок приходится 70%+ от общей стоимости простоев.
Что такое гранулятор для пластика? (Гранулятор, дробилка и измельчитель: в чем разница?)
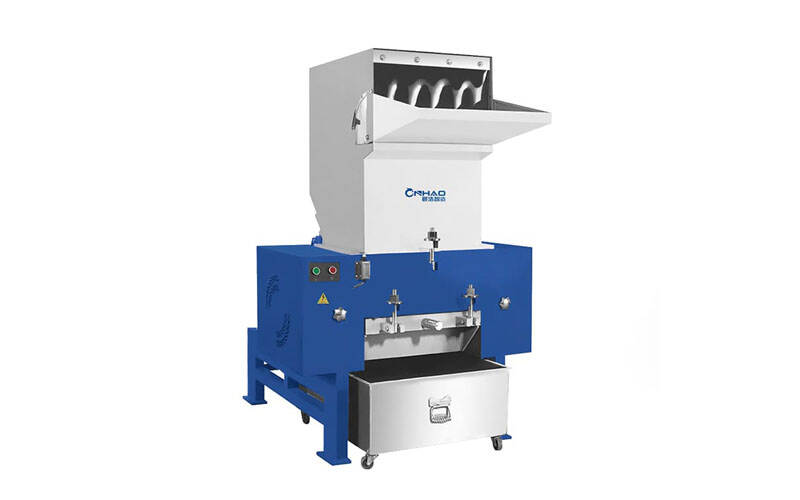
Пластиковый гранулятор — это установка для измельчения, в которой высокоскоростной ротор, оснащенный вращающимися ножами, измельчает пластик путем сдвига относительно неподвижных ножей, создавая эффект ножничной резки. Измельченный материал проходит через перфорированное сито, в результате чего получаются однородные хлопья, называемые пластиковый шрот — как правило, размером от 6 до 15 мм. Этот вторичный материал достаточно чист, чтобы его можно было напрямую подавать обратно в литьевую машину, экструдер или линию гранулирования для переработки. Гранулятор является центральным элементом любой системы рециркуляции пластмасс, как с замкнутым, так и с открытым циклом.
В рамках более широкой категории оборудования для измельчения часто путают три типа машин: грануляторы, дробилки и измельчители. Они занимают разные этапы в технологической цепочке, работают с разной скоростью вращения ротора и обеспечивают разные размеры конечного продукта. Понимание этих различий — первый шаг к выбору подходящей машины. Именно поэтому термины «дробилка для пластика» и «гранулятор для пластика» многие производители, особенно на азиатских рынках, используют как синонимы, несмотря на то что их технические определения различаются.
| Тип машины | Размер входных данных | Размер выходного файла | Скорость вращения ротора | Роль в технологической линии |
|---|---|---|---|---|
| Измельчитель | До 1 000+ мм (целые детали, тюки) | 40–150 мм (крупная стружка) | 15–150 об/мин (низкая частота вращения, высокий крутящий момент) | Первичное уменьшение объема — уменьшает объем крупногабаритных отходов перед грануляцией |
| Дробилка | 100–500 мм (средние детали, промывки) | 10–30 мм (крупные хлопья) | 200–400 об/мин (средняя скорость) | Соединительный элемент между измельчителем и гранулятором; предназначен для обработки более твердого предварительно измельченного сырья |
| Гранулятор | Менее 200 мм (направляющие, литники, пленка) | 6–15 мм (однородный измельченный материал) | 400–800 об/мин (высокоскоростная стрижка «ножницами») | Окончательное измельчение — позволяет получить готовую к дальнейшей переработке вторичную крошку для повторного использования |
Практический вывод: если размеры исходного материала уже не превышают 200 мм — литники, литниковые каналы, бракованные детали, обрезки — то а машина для измельчения пластика — это подходящее оборудование. Если вы перерабатываете целые бутылки, бочки или пленку в тюках, вам понадобится измельчитель (или комбинированная установка «измельчитель-гранулятор»), установленный на входе в линию. Если поставщик называет свой гранулятор «измельчителем пластика», проверьте скорость вращения ротора и размер ячейки выходного сита, чтобы убедиться, что вы действительно покупаете то, что вам нужно.
6 основных типов грануляторов для пластмасс
Не каждая машина для гранулирования пластмасс предназначена для выполнения одной и той же задачи. Приведенные ниже шесть типов охватывают подавляющее большинство промышленных применений; каждый из них разработан с учетом конкретных характеристик материала, диапазона производительности и конфигурации производственного комплекса.
Грануляторы, устанавливаемые рядом с прессом (сбоку от пресса)
Компактные и низкопрофильные грануляторы, устанавливаемые рядом с литьевой машиной, располагаются непосредственно рядом с ней и перерабатывают литниковые каналы и литники сразу же после их выталкивания из формы. Немедленная переработка устраняет необходимость транспортировки отходов в центральное хранилище, что позволяет сохранить вторичное сырьё свободным от загрязнений и снизить интенсивность движения транспорта на производственной площадке. Эти установки обычно обрабатывают 50–300 кг/ч и представляют собой крупнейший сегмент по количеству поставок во всём мире.
Центральные грануляторы
Центральные грануляторы — это высокопроизводительные установки с производительностью от 500 до 2 000+ кг/ч, которые устанавливаются в специальном помещении для измельчения. Несколько производственных линий подают лом на одну центральную установку с помощью конвейеров или системы подачи и транспортировки. Хотя грануляторы, устанавливаемые рядом с прессом, выигрывают по объёму на единицу, центральные грануляторы имеют более высокую рыночную стоимость благодаря своим масштабам и сложности интеграции.
Грануляторы для тяжелых условий эксплуатации
Благодаря толстостенным роторам и усиленным режущим камерам грануляторы повышенной прочности способны обрабатывать детали с толстыми стенками, крупные отходы, трубы и профили, которые привели бы к заклиниванию стандартного оборудования. Диаметр роторов составляет 300–500 мм, они обладают высоким моментом инерции вращения и являются оптимальным выбором для производителей труб и профилей.
Низкоскоростные грануляторы
Работая со скоростью 150–300 об/мин, низкоскоростные грануляторы обеспечивают тихую работу, низкое образование мелких фракций и минимальное нагревание за счет снижения производительности. Они идеально подходят для установки рядом с прессом, где операторы работают в непосредственной близости и где важно качество безпыльного перерабатываемого материала — например, при литье медицинских изделий или электронных компонентов в помещениях, примыкающих к чистым комнатам.
Измельчители плёнок и гибких материалов
Пленка, мешки и гибкая упаковка намотаются на стандартные роторы и забивают подачу. Грануляторы для пленки решают эту проблему благодаря конструкции роторов с защитой от намотки, ступенчатому расположению лопастей и встроенным подающим роликам, которые обеспечивают непрерывную подачу материала. Они способны перерабатывать растяжимую пленку из ПЭНП, сельскохозяйственную пленку и тканые мешки, которые другие машины просто не могут переработать.
Звукоизолированные / малошумные грануляторы
Стандартные грануляторы работают с уровнем шума 75–95 дБ — это достаточно громко, чтобы требовать использования средств защиты слуха, а во многих юрисдикциях — и установки звукоизолирующих кожухов. Звукоизолированные грануляторы оснащены изолированными камерами и виброгасящими опорами, что позволяет снизить уровень шума ниже Пороговое значение OSHA: 85 дБ а также соответствуют установленному в ЕС пределу в 90 дБ, благодаря чему они подходят для установки в помещениях, в городских условиях или в непосредственной близости от оператора.
6-этапная методика выбора гранулятора для переработки пластмасс
Эта методика превращает сложный технический паспорт в последовательный процесс принятия решений. Пройдите каждый этап по порядку — каждый из них основывается на предыдущем — и вы получите оборудование, которое будет соответствовать вашим требованиям к материалам, пропускной способности, производительности и ограничениям площадки, не переплачивая и не приобретая оборудование недостаточной мощности.
Шаг 1 — Определите исходный материал и источник
Всё начинается с того, что вы подаёте в машину. Твёрдость материала, его абразивность и форма определяют тип ротора, материал лопастей, а также необходимость использования предварительного измельчителя. Гранулятор для пластика, настроенный на мягкую полипропиленовую плёнку, быстро выйдет из строя при работе со стеклонаполненным нейлоном. Воспользуйтесь приведённой ниже таблицей совместимости, чтобы подобрать правильную конфигурацию для вашего материала.
| Тип пластика | Рекомендуемый тип гранулятора | Материал лезвия | Число оборотов ротора | Особые требования |
|---|---|---|---|---|
| HDPE / PP (жесткий) | Стандартный или центральный | D2 или SKD-11 | 500–700 | Стандартная сетка 8–12 мм |
| ПЭТ (бутылки, листы) | Для тяжелых условий эксплуатации или пленочного типа | SKD-11 | 400–600 | Пылеудаление; снижение частоты вращения уменьшает количество мелких частиц |
| ПВХ (жесткий) | С низкой скоростью или звукоизолированный | SKD-11 или карбид | 300–500 | Низкая частота вращения для предотвращения плавления; обязательная пылеудаление |
| АБС / ПК (отходы литья под давлением) | Рядом с печатной машиной или централизованно | D2 или SKD-11 | 500–800 | Стандартные литники; высокая производительность |
| Нейлон / армированный стекловолокном | Для тяжелых условий эксплуатации | С твердосплавными наконечниками | 400–600 | Абразив — обязательно с карбидом; требуется частая заточка |
| Пленка из ПЭД / гибкая | Пленочный гранулятор | D2 | 600–800 | Ротор с защитой от запутывания; подающий валик; сито большего размера 12–16 мм |
Шаг 2 — Расчет необходимой пропускной способности
Вот правило, которое застаёт врасплох большинство покупателей: реальная мощность составляет 60–801 TP3T от номинальной мощности. В каталоге может быть указано «500 кг/ч», но на практике при работе с вашим конкретным материалом и выбранном размере ячейки сита производительность, скорее всего, составит 300–400 кг/ч. Чтобы избежать узких мест, рассчитайте фактическую интенсивность образования отходов, а затем примените Коэффициент безопасности 1,3–1,5×. Если ваша линия производит 300 кг/ч отходов, вам потребуется установка с номинальной производительностью не менее 450 кг/ч — а это означает, что при выборе оборудования с номинальной производительностью в диапазоне 600 кг/ч фактическая производительность составит около 400 кг/ч.
Именно с этого момента начинаются поучительные истории. Среднеразмерный упаковочный завод в Юго-Восточной Азии приобрел гранулятор производительностью 800 кг/ч, руководствуясь исключительно техническим паспортом, с намерением перерабатывать смесь полиэтилена высокой плотности (HDPE) и загрязненного измельченного ПЭТ. На абразивном ПЭТ-ломе, содержащем стекловолокно, они использовали лопасти D2 — самый дешевый вариант. Уже через шесть недель износ ножей происходил в 2–3 раза быстрее, чем ожидалось, производительность упала на 30–50%, а двигатель, мощность которого была недостаточной, перегревался в каждую смену. Основной причиной была не неисправность оборудования, а его неподходящая конфигурация. Выбор оборудования был основан на каталожном номере, а не на реальных характеристиках материала.
Шаг 3 — Укажите размер хлопьев на выходе для последующих этапов технологического процесса
Выбранный размер сита определяет размер хлопьев переработанного материала, что, в свою очередь, влияет на все последующие этапы — сушку, транспортировку, смешивание и окончательную переработку. Более крупные хлопья обеспечивают более высокую производительность, но ухудшают равномерность сушки и смешивания; более мелкие хлопья сушатся быстрее и смешиваются более равномерно, но замедляют работу гранулятора и приводят к образованию большего количества мелких фракций. Подберите сито в соответствии с требованиями последующих этапов производства:
- 6 мм — высококачественный гранулированный корм; максимальная площадь поверхности для сушки и плавления
- 8 мм — переработанный материал инжекционного качества; обеспечивает оптимальное соотношение производительности и эффективности сушки
- 12 мм — экструзия труб и профилей; допускается использование сырья более грубого помола
- 16 мм и более — исключительно для уменьшения объема; с целью транспортировки или сокращения объема отходов, отправляемых на полигоны
Размер хлопьев переработанного материала напрямую влияет на процесс удаления влаги — более мелкие хлопья высыхают быстрее и более равномерно. Рекомендации по подбору подходящих параметров сушки для вашего переработанного материала см. в нашем Руководство по выбору бункерной сушилки. Неоднородный размер чешуек также нарушает точность гравиметрического смешивания, поскольку переработанный материал с переменной плотностью приводит к отклонениям в дозировке.
Шаг 4 — Подберите материал лезвия в соответствии с вашим материалом
Материал лезвий является вторым по значимости фактором, влияющим на эксплуатационные расходы, после энергозатрат. Три стандартных класса отличаются начальной стоимостью, сроком службы и износостойкостью. Выбирайте лезвия исходя из степени абразивности обрабатываемого материала, а не ориентируясь на самую низкую цену.
| Материал лезвия | Срок службы (часы) | Стоимость одного комплекта | Идеально подходит для | Компромисс |
|---|---|---|---|---|
| Инструментальная сталь D2 | 600–1 200 ч | $80–$300 | Мягкие, неабразивные пластики (ПП, ПЭ, пленка) | Частая заточка; короткий срок службы при работе с твердыми/абразивными материалами |
| SKD-11 | 1 500–2 500 ч | $200–$600 | Жесткие пластики общего назначения (ABS, PC, PET) | Более высокие первоначальные затраты; более выгодные условия в долгосрочной перспективе |
| С твердосплавными наконечниками | 3 000–6 000 ч | $400–$1 200 | Абразивные материалы и материалы, армированные стекловолокном (нейлон, GF) | Самая высокая стоимость; самый длительный срок службы; хрупкий — обращайтесь осторожно |
Расчет прост: если вы обрабатываете стеклонаполненный нейлон 2 000 часов в год, лезвия D2 придется заменять 2–3 раза в год, тогда как одного набора твердосплавных лезвий хватит на 1,5–3 года. Более дешевое лезвие в итоге обходится дороже.
Шаг 5 — Проверка ограничений, связанных с местоположением, энергоснабжением и уровнем шума
Прежде чем подписать заказ на поставку, убедитесь, что оборудование соответствует вашим техническим и нормативным требованиям. Проверьте площадь помещения (компактные установки требуют 4 м²; центральные грануляторы — 8–12 м²), доступное электропитание (установки, размещаемые рядом с прессом, потребляют 3–15 кВт; высокопроизводительные машины — до 130 кВт) и нормы по шуму. Стандартные грануляторы производят 75–95 дБ — значительно выше Пороговое значение воздействия шума по стандарту OSHA — 85 дБ и установленный ЕС предельный уровень шума в 90 дБ. Если оборудование будет размещено рядом с операторами или на городском объекте, необходимо предусмотреть звукоизолирующий кожух или выбрать модель с низкой скоростью вращения. Также убедитесь, что средства безопасности — аварийная остановка, блокировка бункера, защита от перегрузки и соответствие требованиям по блокировке и маркировке — соответствуют местным нормам. OSHA Стандарт по ограждению машин непосредственно распространяется на высокоскоростное оборудование для измельчения.
Шаг 6 — Запросите пробный образец материала перед покупкой
Именно этот шаг отличает разумных покупателей от тех, кто впоследствии об этом жалеет. Отправьте поставщику 50–200 кг реальных производственных отходов для проведения пробного запуска. Уважаемый производитель проведет испытания, измерит реальную производительность, проверит гранулометрический состав и предоставит отчет об энергопотреблении. Любой поставщик, отказывающийся от испытания материала, вызывает подозрения — он продает вам просто артикул из каталога, а не проверенное решение.
Значимость этого шага лучше всего иллюстрирует реальный пример. Производитель, занимающийся выдувным формованием, отправил 100 кг отходов ПВХ-бутылок поставщику для проведения пробного запуска. В каталоге обещали производительность 600 кг/ч; в ходе испытаний была достигнута производительность 390 кг/ч — 65% от номинальной мощности. Вместо перехода на модель большего размера (что привело бы к увеличению мощности двигателя и затрат на 40%), поставщик порекомендовал конфигурацию сита и лопастей, оптимизированную для ПВХ. Заказчик выбрал машину подходящего размера, сэкономил 40% на стоимости двигателя и избежал многолетних завышенных счетов за электроэнергию. Пробный запуск ничего не стоил и позволил сэкономить десятки тысяч.
Хотите узнать, как гранулятор, правильно подобранный для вашего сырья, будет работать с ним? Ознакомьтесь с ассортиментом пластиковых грануляторов SLECO и закажите пробную партию материала из вашего собственного лома.
Основные характеристики, на которые следует обратить внимание перед покупкой
После того как вы проработаете эту 6-шаговую схему, приведенные ниже технические характеристики позволят вам сравнивать машины на равных условиях. Именно эти цифры определяют повседневную производительность, а не маркетинговые слоганы на первой странице брошюры.
| Технические характеристики | Компактный (устанавливаемый рядом с печатной машиной) | Средний диапазон (центральный) | Для тяжелых условий эксплуатации |
|---|---|---|---|
| Мощность двигателя | 3–15 кВт | 15–55 кВт | 55–130 кВт |
| Диаметр ротора | 150–250 мм | 250–400 мм | 400–500 мм |
| Число оборотов ротора | 500–800 | 400–600 | 300–500 |
| Количество лезвий | 3–5 роторов + 2 ложа | 5–6 роторов + 2–3 ложа | 6+ роторов + 3 ложа |
| Диапазон размеров экрана | 5–12 мм | 6–16 мм | 8–25 мм |
| Производительность (номинальная) | 50–300 кг/ч | 300–1 000 кг/ч | 1 000–2 500+ кг/ч |
| Уровень шума | 75–88 дБ | 82–92 дБ | 88–95 дБ |
Что касается энергоэффективности, отраслевым стандартом является 40–150 кВт·ч на тонну переработанного материала, в зависимости от типа пластика и размера сита. Твердые пластики обычно потребляют 1 кВт на 5–8 кг/ч производительности, тогда как пленка потребляет меньше — 1 кВт на 10–15 кг/ч — благодаря меньшему сопротивлению разрезанию. Приводы с регулируемой скоростью и энергосберегающие режимы могут сократить потребление на 15–25%, а тепловая нагрузка от мощности двигателя также влияет на общие регулирование температуры Стратегия: двигатели увеличенной мощности выделяют избыточное тепло, которое должна отводить ваша система охлаждения.
Выбор гранулятора в зависимости от сценария применения
Различные производственные условия требуют применения разных стратегий использования грануляторов. Приведенные ниже сценарии позволяют подобрать оптимальную конфигурацию оборудования для наиболее распространенных типов производственных предприятий, а также демонстрируют, как гранулятор вписывается в более широкую экосистему вспомогательного оборудования.
Заводы по литью под давлением
Классическая схема замкнутого цикла: рядом с каждым термопластавтоматом установлен гранулятор, который измельчает литники и литниковые каналы сразу после их извлечения. Чистый вторичный материал транспортируется через централизованная система подачи назад к а сушилка с бункером, который удаляет влагу до того, как материал попадает в гравиметрический смеситель которая обеспечивает правильное соотношение вторичного сырья и первичного сырья. Это контур переработки вторичного сырья с замкнутым циклом, который объединяет всю линейку вспомогательного оборудования SLECO — и именно в этом случае интеграция экосистемы приносит наибольшую пользу. Ни один из конкурентов не рассматривает гранулятор в рамках этого комплексного технологического процесса, поскольку большинство из них производит лишь одну его составляющую.
Экструзия и выдувное формование
Линии экструзии производят непрерывный поток обрезков кромок, пусковой брак и бракованную продукцию, которые центральный гранулятор перерабатывает партиями. Линии выдувного формования имеют дело с бракованными бутылками и обрезками, которые требуют быстрого измельчения до того, как материал утратит свои свойства из-за многократного нагрева. Центральные грануляторы с широкими загрузочными бункерами и конвейерными подачами эффективно обрабатывают такие большие объемы смешанного сырья.
Предприятия по переработке отходов
Предприятия по переработке отходов, полученных от потребителей, сталкиваются с загрязненным, смешанным и негабаритным сырьем, с которым ни одна машина не способна справиться в одиночку. Стандартная конфигурация представляет собой комбинация измельчителя и гранулятора: низкоскоростной измельчитель обеспечивает первичное измельчение и отделение примесей, после чего гранулятор доводит материал до размера 8–12 мм, готового к промывке, гранулированию или продаже. Для сильно загрязнённых потоков отходов, бывших в употреблении, используются грануляторы с встроенной системой промывки водой. Поскольку объём пластиковых отходов в мире превышает 220 миллионов тонн в 2024 году — из которых, согласно данным, примерно 70 миллионов тонн обрабатываются ненадлежащим образом, согласно ОЭСР — Мощности по переработке отходов растут, и гранулятор играет в этом процессе ключевую роль.
Производство труб и профилей
На трубных заводах образуются длинные толстостенные бракованные отрезки, для переработки которых требуются высокопроизводительные грануляторы с широкими загрузочными отверстиями и роторами с высоким крутящим моментом. Специализированный гранулятор для труб с боковым загрузочным желобом может принимать трубы полной длины без предварительной резки, что сокращает трудозатраты и объем погрузочно-разгрузочных работ. Диаметр роторов 400–500 мм обеспечивает инерцию, необходимую для прорезания толстых стенок из ПНД или ПВХ без остановки роторов.
Общая стоимость владения: не только покупная цена
Покупная цена — это наименьшая составляющая в формуле совокупной стоимости владения. В течение 10–15-летнего срока службы затраты на электроэнергию, замену лопастей, техническое обслуживание и незапланированные простои значительно превышают первоначальные капиталовложения. Ниже приведена структура рынка по ценовым категориям:
| Уровень | Ценовой диапазон | Типичная пропускная способность | Идеально подходит для |
|---|---|---|---|
| Компактный (устанавливаемый рядом с печатной машиной) | $5 000–$25 000 | 50–300 кг/ч | Линии литья под давлением с одним прессом |
| Средний диапазон (центральный) | $15 000–$80 000 | 300–1 000 кг/ч | Многолинейные установки, отходы экструзии |
| Для тяжелых условий эксплуатации | $35 000–$200 000+ | 1 000–2 500+ кг/ч | Трубы, перерабатывающие предприятия, толстостенные детали |
Добавьте 15–25% на монтаж, подключение к электросети и ввод в эксплуатацию. Что касается эксплуатационных расходов, данные однозначны: Своевременное и тщательное техническое обслуживание продлевает срок службы оборудования с 8–10 лет до 12–15 лет, и На долю внеплановых поломок приходится 70%+ от общей суммы затрат, связанных с простоями. Программа профилактического обслуживания — регулярная заточка лезвий, регулировка зазора между ножами (0,2–0,3 мм), смазка подшипников и проверка сита — окупается многократно. Китайские производители, такие как SLECO, также предлагают преимущество в виде более низких затрат на конструкцию: цены, как правило, составляют 30–60% ниже аналогов из стран Западной Европы и Северной Америки по сопоставимому качеству изготовления, что и объясняет долю Азиатско-Тихоокеанского региона в мировом рынке в 38,71 TP3T, причем на долю одного лишь Китая приходится 21,41 TP3T. Три ведущих производителя — Shini, Zerma и Piovan — в совокупности занимают примерно 25–30% рынка, что оставляет достаточно места для качественных игроков среднего сегмента, предлагающих полный спектр решений.
Распространенные ошибки при покупке, которых следует избегать
- Покупка с учетом номинальной мощности. Указанные в каталоге характеристики приведены для идеальных условий и легкого материала. Всегда проверяйте результаты на пробном образце материала и применяйте коэффициент безопасности 1,3–1,5×.
- Несоответствие материала лопасти. Использование пил D2 при резке абразивных материалов или материалов со стеклонаполнителем сокращает срок службы пил на две трети и снижает производительность на 30–50%.
- Отказ от сертификации. Соответствие требованиям CE, UL и OSHA влияет на страховые взносы, безопасность операторов и стоимость при перепродаже. Более дешевая несертифицированная машина представляет собой риск.
- Игнорирование доступа для технического обслуживания. Камеры с фронтальным доступом, быстросменные сита и внешняя регулировка ножей позволяют сократить время простоя на несколько часов за каждый цикл заточки. Обслуживание станков с ограниченным доступом обходится дороже, чем их покупка.
- Превышение или недостижение размера. Агрегат, выбранный с запасом по мощности, приводит к перерасходу энергии и увеличению затрат на замену ножей при работе с неполной нагрузкой; агрегат, выбранный с недостаточной мощностью, становится постоянным «узким местом». Определяйте оптимальный размер, опираясь на реальные данные о пропускной способности, а не на догадки.
Заключение
Выбор подходящего гранулятора для пластмасс сводится к пяти основным факторам: подбор типа машины с учетом особенностей вашего материала; расчет производительности с запасом прочности 1,3–1,5× по реальной (а не номинальной) мощности; определение размера выходных хлопьев, необходимого для последующих технологических процессов; выбор материала ножей с учетом абразивности материала; оценка совокупной стоимости владения — а не только цены на ценнике. Гранулятор — это не изолированная покупка. Это узловое звено, где отходы превращаются в переработанный материал, переработанный материал становится сырьем, а сырьё возвращается в ваши системы сушки, смешивания и подачи. При его выборе необходимо учитывать все экосистема пластикового вспомогательного оборудования С учетом этого производительность каждого последующего оборудования повышается. При общемировом объеме производства пластмасс в 430,9 млн тонн и уровне переработки, застрявшем на отметке 9,61 TP3T, спрос на эффективное измельчение только растет — вопрос лишь в том, готово ли ваше предприятие воспользоваться этой возможностью.
Готовы подобрать гранулятор, который подойдет для вашего сырья, производительности и планировки цеха? Ознакомьтесь с полным ассортиментом грануляционного оборудования компании SLECO или свяжитесь с нашей инженерной службой, чтобы договориться о проведении испытаний материала с использованием ваших собственных производственных отходов.
См. также: Вспомогательное оборудование из пластика: полное руководство | Централизованная система кормления: полное руководство | Как выбрать бункерную сушилку | Руководство по выбору регуляторов температуры пресс-форм | Гравиметрическое смешивание: процесс, преимущества и области применения