




Что такое гравиметрическое смешивание? Технология, преимущества и области применения

Что такое гравиметрическое смешивание? Технология, преимущества и области применения
Если на вашем предприятии по-прежнему используется объемное дозирование, вы, возможно, теряете 5–% на каждый килограмм закупаемого сырья. В отрасли, где на долю смолы приходится примерно 60% от общей себестоимости продукции, это не просто погрешность округления — это фактор, резко снижающий рентабельность. A гравиметрический смеситель устраняет эти потери за счет дозирования каждого компонента по весу, а не по объему, что обеспечивает точность ±0,1% при низких заданных значениях и сокращает расход материала на 18–22% уже в течение первых шести месяцев.
Рассмотрим случай, произошедший в 2023 году на среднем по размеру заводе по производству автозапчастей. На их линии круглосуточно работали восемь термопластавтоматов, в которые через систему объемного дозирования подавались первичный полипропилен, цветная маточная смесь и вторичное сырье. Уровень брака составлял 8%, еженедельно поступали жалобы на нестабильность цвета, и никто не мог объяснить, почему расход материала на одну деталь колебался почти на 12% в зависимости от смены. Причина была проста: объемная дозировка не могла компенсировать колебания насыпной плотности в потоке переработанного сырья. После установки гравиметрического смесителя на каждую машину расход материала снизился на 21%, количество брака сократилось на 15%, а завод стал экономить $15 120 в месяц — что позволило окупить всю инвестицию за 5,2 месяца.
Если вы когда-нибудь задавались вопросом «Как работает гравиметрический смеситель?» или размышляли, стоит ли переходить с объемного дозирования на гравиметрическое, это руководство даст вам ответ. Мы рассмотрим определение, основные компоненты, пошаговый процесс, два основных типа смесителей, непосредственное сравнение с объемными системами, реальные преимущества с конкретными цифрами, а также то, как гравиметрическое смешивание вписывается в более широкий рабочий процесс вспомогательного оборудования.
Основные выводы
- A гравиметрический смеситель дозирует материал по массе, обеспечивая Точность ±0,11 TP3T при заданных значениях 11 TP3T — до 50 раз точнее, чем объемное дозирование (±2–5%).
- Отчет о предприятиях, переходящих с объемного на гравиметрическое дозирование Экономия материала 18–22% в течение шести месяцев, при этом окупаемость инвестиций обычно составляет 6–12 месяцев (в задокументированных случаях — всего за 5,2 месяца).
- На рынке доминируют две технологии: смесители с набором веса (периодического действия) и смесители с убылью массы (непрерывного действия), каждый из которых обладает своими преимуществами в плане точности в зависимости от производительности и доли второстепенных компонентов.
- Современные гравиметрические системы дозирования обрабатывают 2–12+ компонентов материала одновременно, при пропускной способности в диапазоне от от 5 до 3 000+ кг/ч.
- Мировой рынок гравиметрических смесителей растёт со скоростью 6,81 TP3T — среднегодовой темп роста до 2030 года, что обусловлено требованиями в области устойчивого развития и ростом цен на инженерные полимеры.
Что такое гравиметрическое смешивание?
Гравиметрическое смешивание — это процесс дозирования и смешивания материалов, при котором каждый компонент измеряется по весу, а не по объему. Гравиметрический смеситель — также называемый гравиметрическим дозирующим смесителем или смесителем с весовым дозированием — использует тензодатчики и прецизионные дозирующие клапаны для подачи точных количеств первичного полимера, мастербатча, добавок и вторичного сырья в смесительную камеру, где они гомогенизируются перед подачей на перерабатывающее оборудование.
Ключевое отличие заключается в принципе измерения. Объемные системы исходят из того, что фиксированный объем материала всегда равен фиксированному весу. Однако это не так. Насыпная плотность пластиковых гранул варьируется в зависимости от их формы, содержания влаги, доли вторичного сырья и даже влажности окружающей среды. Объемный дозатор, настроенный на подачу «одной мерной ложки» цветового концентрата, каждый раз подает разное количество материала при каждом изменении насыпной плотности — а в реальных производственных условиях она постоянно меняется. Гравиметрический смеситель полностью устраняет эту переменную, регулируя процесс по весу, а не по объему.
Именно поэтому гравиметрическое смешивание стало стандартом в высокоточной переработке пластмасс. Когда рецептура требует 0,51 TP3T цветной мастеrbatch, смеситель не полагается на приблизительные оценки — он взвешивает материал с точностью до ±0,11 TP3T от заданного значения и корректирует его в режиме реального времени. Для областей применения, где стабильность цвета, механические свойства или соответствие нормативным требованиям являются обязательными условиями, гравиметрическое смешивание — это не просто усовершенствование. Это обязательное требование.
Как работает гравиметрический смеситель?
Гравиметрический смеситель работает по принципу управления с замкнутым контуром: взвешивание, дозирование, проверка и корректировка — для каждого компонента в каждом цикле. Чтобы понять, как функционирует этот контур, необходимо рассмотреть аппаратное обеспечение, которое обеспечивает его работу.
Основные компоненты
Каждая гравиметрическая система дозирования, независимо от марки или конфигурации, состоит из пяти основных компонентов:
- Бункеры для сырья — Каждый компонент — первичная смола, красящая смесь, добавки и переработанный материал — хранится в отдельном бункере (как правило, от 2 до 12 и более). Каждый бункер подает свой компонент в систему взвешивания по мере необходимости.
- Тензодатчики (весоизмерительные датчики) — Высокоточные тензометрические весоизмерительные датчики измеряют вес с погрешностью не более ±0,11 TP3T от заданного значения. Они являются «сердцем» системы — без точного взвешивания невозможно обеспечить гравиметрический контроль.
- Дозирующие клапаны — Пневматические или моторизированные дозирующие клапаны (часто заслоночного или шнекового типа) регулируют поток каждого компонента в камеру взвешивания. Они открываются и закрываются на основе данных, поступающих в режиме реального времени с тензодатчиков.
- Смесительная камера — После взвешивания всех компонентов они попадают в смесительную камеру, где вращающаяся лопатка или шнек обеспечивают однородность партии. Время перемешивания обычно составляет 3–15 секунд в зависимости от материала и объема партии.
- Система управления — Программируемый логический контроллер (ПЛК) или микропроцессорный контроллер управляет всей последовательностью операций: хранением рецептур, расчетом дозировок, управлением клапанами, циклами смешивания и регистрацией данных для обеспечения прослеживаемости. Современные системы оснащены сенсорными интерфейсами оператора (HMI), функциями управления рецептурами и возможностью подключения в рамках концепции «Промышленность 4.0».
Пошаговый процесс смешивания
Вот восьмиэтапный цикл, который гравиметрический смеситель периодического действия проходит при каждом цикле:
- Выбор рецепта — Оператор выбирает сохраненную рецептуру (например, 98% — первичный полипропилен, 1,5% — цветная маточная смесь, 0,5% — добавка) на контроллере, либо рецептура вызывается автоматически системой планирования производства.
- Начинается дозирование — Открывается дозирующий клапан для первого компонента, позволяя материалу поступать в весовой бункер.
- Грубое дозирование — Клапан работает на полной скорости, чтобы быстро обеспечить основную часть заданного веса.
- Точное дозирование — По мере того как измеренный вес приближается к заданному значению, контроллер переключается в режим точного дозирования, управляя клапаном короткими импульсами, чтобы предотвратить перерегулирование.
- Проверка — Тензодатчик подтверждает точность дозированного веса. Если значение отклоняется от заданного, контроллер фиксирует ошибку и автоматически корректирует параметры дозирования для следующего цикла.
- Повторить для каждого компонента — Шаги 2–5 повторяются последовательно для каждого компонента рецептуры, в результате чего в дозирующем бункере формируется полная партия.
- Смешивание — Отвешенная партия сырья попадает в смесительную камеру, где смесительная лопасть гомогенизирует все компоненты в течение заданного времени.
- Разряд — Смешанный материал поступает в загрузочное горло машины или в расположенный ниже бункер-накопитель, и цикл повторяется.
Весь цикл — от начала дозирования до разгрузки — обычно занимает 10–60 секунд, в зависимости от объема партии и количества компонентов. Именно благодаря такой скорости гравиметрические смесители способны работать в ногу с высокопроизводительными линиями литья под давлением и экструзии.
Два типа гравиметрических смесителей
Не все гравиметрические смесители работают одинаково. На рынке преобладают два принципиально разных принципа взвешивания, и выбор подходящего из них зависит от производительности, сложности рецептуры и доли второстепенных компонентов.
Смесители с увеличением массы (периодического действия)
Смеситель с измерением прироста веса — наиболее распространенный тип, часто называемый гравиметрическим периодическим смесителем, — измеряет количество материала путем отслеживания прироста веса в одном весовом бункере. Каждый компонент последовательно дозируется в один и тот же бункер, а весоизмерительная ячейка фиксирует суммарный вес после каждой добавки. После взвешивания всех компонентов партия сырья попадает в смесительную камеру.
Периодические смесители отличаются высокой гибкостью. Они позволяют легко адаптироваться к частым изменениям рецептур, обеспечивают широкий диапазон производительности (от 5 до 3 000+ кг/ч) и, как правило, являются более доступными по цене, чем системы непрерывного действия. Для большинства задач литья под давлением — где рецептуры меняются при каждой смене пресс-формы, а производительность одной машины находится на умеренном уровне — стандартным выбором является периодический смеситель с контролем прибавки веса.
Смесители с убылью массы (непрерывного действия)
Смеситель с контролем потери веса работает по противоположному принципу. Каждый компонент хранится в отдельном весовом бункере, установленном на отдельных весовых датчиках. Система отслеживает скорость потери веса в каждом бункере по мере непрерывного выхода материала и корректирует скорость подачи в режиме реального времени для поддержания заданного соотношения. Все компоненты одновременно поступают в трубу или камеру непрерывного смешивания.
Непрерывные смесители демонстрируют наилучшие результаты, когда доля второстепенных компонентов очень низкая — ниже 4% — или когда производительность должна оставаться абсолютно постоянной. Поскольку каждый компонент взвешивается независимо и непрерывно, задержки при дозировании отсутствуют, что делает системы с измерением потери веса идеальным решением для высокоскоростных экструзионных линий. Компромиссом являются стоимость и сложность: непрерывные системы требуют большего количества весоизмерительных датчиков, более сложных контроллеров и, как правило, стоят дороже.
По данным MfgConnected, смесители непрерывного действия (с измерением потери веса) обеспечивают более высокую точность, когда целевые доли второстепенных компонентов не превышают 4%, в то время как смесители периодического действия (с измерением приращения веса) являются более экономически эффективными при производительности ниже 5 кг/ч. Для большинства операций по переработке пластиков общего назначения периодические смесители с набором веса охватывают 80–90% областей применения.
Гравиметрическое и объемное смешивание
Вопрос «Гравиметрический смеситель или объемный смеситель — что лучше?» сводится к одному параметру: точности. Объёмные дозаторы измеряют по объёму (фиксированное число оборотов шнека или открытие заслонки по времени обеспечивает подачу фиксированного объёма материала). Гравиметрические смесители измеряют по весу. Теоретически, если бы плотность материала была абсолютно постоянной, оба метода давали бы одинаковые результаты. На практике плотность пластикового материала никогда не бывает постоянной.
Вот как эти две технологии сравниваются друг с другом:
| Особенность | Гравиметрический смеситель | Объемный блендер |
|---|---|---|
| Принцип дозирования | На основе веса (с замкнутым контуром) | На основе объёма (с открытым контуром) |
| Точность | от ±0,11 TP3T до ±0,51 TP3T | от ±2% до ±5% |
| Корректировка насыпной плотности | Автоматически, в режиме реального времени | Нет — требуется повторная калибровка вручную |
| Цветовая стабильность | Отлично — от партии к партии | Переменная — дрейфует при изменении плотности |
| Расточительство материалов | Минимальная доза (исключена передозировка) | 5–10%: чрезмерное использование добавок |
| Регистрация данных / отслеживаемость | Полные рецептуры и технологические карты | Ограниченное или отсутствует |
| Первоначальная стоимость | Выше ($8 000–$30 000+) | Нижний ($1 500–$8 000) |
| Срок окупаемости инвестиций | 6–12 месяцев (за счет экономии материалов) | Н/Д |
| Идеально подходит для | Многокомпонентные, высокоточные процессы с прослеживаемостью | Однокомпонентные, малозначимые, простые коэффициенты |
Разница в затратах быстро сокращается. Поскольку на сырье приходится примерно 60% себестоимости продукции, даже небольшое сокращение избыточного использования добавок приводит к значительной экономии. Завод, работающий на линии производительностью 680 кг/ч, который сокращает расход цветной маточной смеси на 0,5% и уменьшает количество брака на 2%, экономит примерно $37 914 в месяц — эта цифра подтверждена компанией TSM Controls. При таких показателях гравиметрический смеситель окупается за считанные недели, а не годы.
Обзор того, как дозирование и смешивание вписываются в более широкую экосистему заводского оборудования, см. в нашем полное руководство по пластиковому вспомогательному оборудованию.
Основные преимущества гравиметрического дозирования
Почему производители инвестируют в гравиметрические смесители? Их преимущества выходят далеко за рамки простой точности. Вот шесть конкретных преимуществ, каждое из которых подкреплено отраслевыми данными.
1. Точность дозирования ±0,11 TP3T
По данным компании Summit Systems, при заданном значении 1% гравиметрический смеситель обеспечивает точность ±0,1%. Это означает, что если по рецептуре требуется 1,01 TP3T цветового концентрата, смеситель дозирует от 0,991 TP3T до 1,011 TP3T — в каждой партии, в каждой смене, каждый раз. В отличие от этого, объемные системы при том же заданном значении обычно обеспечивают точность ±2–51 TP3T, а это означает, что фактическая дозировка может варьироваться от 0,951 TP3T до 1,051 TP3T — десятикратное отклонение, которое приводит к заметному изменению цвета готовых деталей.
2. Экономия материала 20% или более
Журнал «Plastics Technology» сообщил в 2023 году, что предприятия, перешедшие на гравиметрическое смешивание, за шесть месяцев добились сокращения отходов сырья на 18–22%. Экономия достигается за счет двух факторов: устранения передозировки добавок (в объемных системах в качестве запаса прочности обычно происходит передозировка на 5–10%) и сокращения объема брака, не соответствующего техническим требованиям, вызванного нестабильным составом смесей. Когда доля сырья в себестоимости продукции составляет 60%, сокращение отходов на 20% напрямую сказывается на чистой прибыли.
3. Стабильность от партии к партии
Каждая партия, производимая гравиметрическим смесителем, соответствует одним и тем же техническим требованиям. Система управления с замкнутым контуром проверяет вес в каждом цикле и корректирует отклонения в следующем. Рассмотрим пример, произошедший на предприятии по производству упаковочных материалов в Найроби. Завод производил гибкую упаковочную пленку с колебаниями толщины ±12% и процентом брака 10,3% — оба этих показателя свидетельствовали о неравномерном смешивании материалов на их объемной линии. После установки гравиметрического смесителя толщина уменьшилась до ±4,2%, доля брака снизилась до 2,9%, а инвестиции окупились за 10,5 месяцев. Улучшение было достигнуто не за счёт смены полимера или экструдера, а просто благодаря тому, что каждый компонент каждый раз дозировался с точностью до нужного веса.
Эта стабильность имеет первостепенное значение в областях, где к цвету предъявляются особые требования — например, при изготовлении отделки салона автомобилей, корпусов бытовой электроники и упаковочных пленок, — где даже незначительные отклонения в цвете между партиями приводят к тому, что заказчики отказываются от принятия целых партий продукции.
4. Полная прослеживаемость и регистрация данных
Современные гравиметрические смесители регистрируют каждую партию: рецептуру, массу компонентов, отклонения, временные метки и идентификаторы операторов. Эти данные поступают непосредственно в системы управления качеством и соответствуют нормативным требованиям к прослеживаемости в медицинской, автомобильной и пищевой промышленности, а также в сфере упаковки продуктов питания. Если клиент сообщает о дефекте, вы можете отследить конкретную партию, рецептуру и партию сырья — чего объемные системы просто не могут сделать.
5. Сокращение трудозатрат и времени на настройку
Благодаря управлению рецептами на гравиметрическом смесителе переналадка занимает считанные минуты, а не часы. Операторы выбирают сохраненную рецептуру на сенсорном экране, и смеситель автоматически настраивает параметры дозирования для каждого компонента. Никакой ручной калибровки, никакого подбора цвета методом проб и ошибок, никаких отклонений в работе разных операторов. Это позволяет освободить квалифицированных работников для выполнения более важных задач и снижает риск человеческой ошибки.
6. Устойчивое развитие и рациональное использование ресурсов
Меньший объем отходов означает меньшее потребление энергии на килограмм готовой продукции, меньший объем повторно перерабатываемого измельченного материала и меньшее количество бракованных деталей, отправляемых на свалку. В условиях ужесточения требований к отчетности в области устойчивого развития и раскрытию информации об углеродных выбросах гравиметрическое смешивание обеспечивает измеримое и поддающееся аудиту снижение материальной насыщенности. По данным Grand View Research, мировой рынок гравиметрических смесителей будет расти со среднегодовым темпом роста (CAGR) 6,81 % до 2030 года — эта динамика в значительной степени обусловлена тем, что производители уделяют приоритетное внимание эффективному использованию материалов и соблюдению экологических норм.
Хотите узнать, как эти экономические выгоды применимы к вашим конкретным материалам и производительности? Узнайте больше о гравиметрических системах дозирования и смешивания SLECO →
Распространенные области применения в переработке пластмасс
Гравиметрические смесители применяются во всех сферах переработки пластмасс. Ниже приведены наиболее распространенные области применения и объяснение того, почему в каждой из них дозирование по весу дает свои преимущества.
Литье под давлением: Крупнейший сегмент применения. Гравиметрические смесители устанавливаются непосредственно на входном отверстии машины или на раме над прессом, подавая в бункер точные смеси первичного полимера, цветовой мастербатчи и вторичного сырья. Изделия, для которых цвет имеет решающее значение — панели салона автомобилей, корпуса бытовой техники, медицинские приборы — требуют точности ±0,1%, которая предотвращает изменение цвета в ходе длительных производственных циклов. Для правильной подготовки материала на предыдущих этапах производства ознакомьтесь с нашим руководством по Как выбрать сушилку с бункером для надлежащей сушки материала.
Экструзия: На линиях экструзии листов, плёнок, труб и профилей используются гравиметрические смесители для поддержания стабильных соотношений подаваемых компонентов в течение часов или дней непрерывного производства. В примере из практики компании Maguire Products описано, как смеситель серии WXB, установленный на экструзионной линии, позволил сэкономить сырье по типу 10% с полным возвратом инвестиций в течение шести месяцев — экономия была достигнута за счет более точного дозирования красителей и сокращения объема брака, не соответствующего спецификации. Для экструзионных линий, работающих с постоянной производительностью, часто предпочтительным выбором являются гравиметрические смесители непрерывного действия.
Выдувное формование: Бутылки, тары и емкости требуют равномерного распределения цвета и добавок как с эстетической точки зрения, так и для обеспечения эксплуатационных характеристик (УФ-стабилизаторы, барьерные слои). Гравиметрическое смешивание гарантирует, что добавки для барьерного слоя дозируются в точном требуемом проценте — ни на 5% больше, что приводит к растрате дорогостоящей добавки, ни на 5% меньше, что ухудшает эксплуатационные характеристики продукта.
Переработка и вторичное использование: Когда переработанный материал вновь поступает в технологический поток, его насыпная плотность сильно колеблется — размер чешуек, влажность и уровень загрязнения постоянно меняются. Объемные дозаторы не способны справиться с такой изменчивостью. Гравиметрические смесители автоматически компенсируют эти колебания, обеспечивая поддержание доли переработанного материала в конечной смеси на заданном уровне независимо от колебаний плотности. Это имеет решающее значение для предприятий, работающих с высокой долей переработанного материала, где грануляторы для пластика производить сырье, которое необходимо беспрепятственно реинтегрировать.
Внедрение гравиметрического дозирования в рабочий процесс вашего вспомогательного оборудования
Гравиметрический смеситель не работает в изоляции. Он занимает центральное место в технологическом процессе обработки сырья, который включает в себя сушку, транспортировку, подачу, регулирование температуры и рекуперацию отходов — и его производительность зависит от того, насколько хорошо интегрированы эти предшествующие и последующие системы.
Вот как гравиметрический смеситель вписывается в типичный рабочий процесс на предприятии:
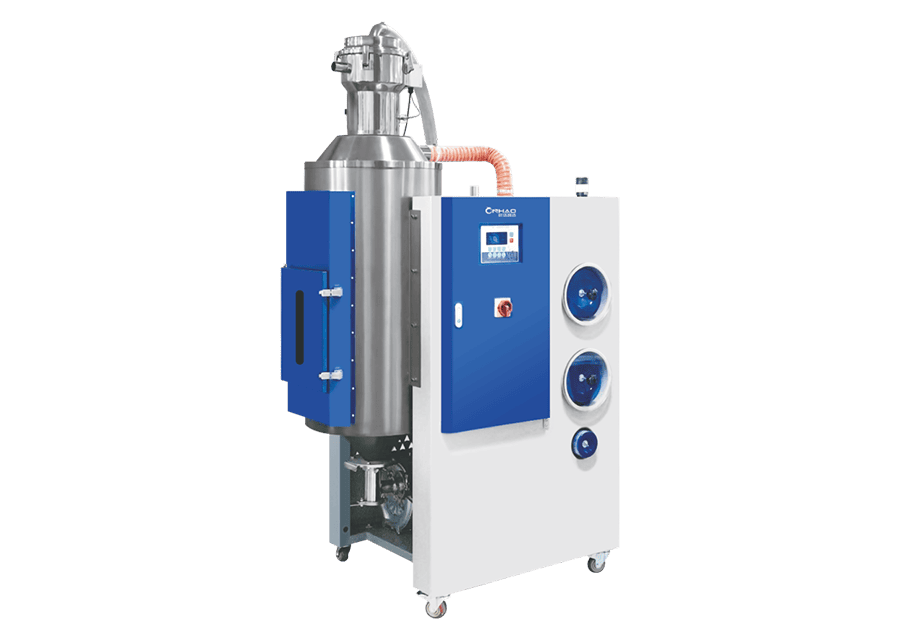
- Входной этап — сушка и транспортировка: Материал поступает в смеситель из централизованная система подачи который транспортирует смолу из бункеров-хранилищ в бункеры, расположенные рядом с оборудованием. Перед смешиванием гигроскопичные материалы должны пройти через оборудование для сушки и осушения для достижения нужного уровня влажности. Влажный материал изменяет насыпную плотность и сыпучесть, что может повлиять на точность работы смесителя — это ещё одна причина, по которой крайне важно использовать гравиметрический (а не объемный) контроль.
- На производственной линии — смешивание и дозирование: Гравиметрический смеситель установлен над термопластавтоматом или экструдером; он принимает высушенный материал из бункерной сушилки и дозирует точную смесь в загрузочное горло. Рецептура смесителя должна соответствовать материалу, высушенному на предыдущем этапе — несоответствие между заданными параметрами сушилки и рецептурой смесителя является распространенной причиной проблем с качеством.
- Дальнейшая переработка — переработка и регенерация: После переработки смешанного материала литники и бракованные детали измельчаются с помощью грануляторов для пластмасс и повторно загружаются в производственный процесс в качестве вторичного сырья. Способность гравиметрического смесителя работать с вторичным сырьем различной плотности замыкает цикл переработки, в то время как регулятор температуры пресс-формы обеспечивает правильное затвердевание смешанного материала в форме.
Именно такая интеграция отличает хорошо спроектированное производственное предприятие от простого набора отдельно стоящих машин. Когда центральная система подачи доставляет нужный материал, сушилка с бункером удаляет влагу, гравиметрический смеситель дозирует ингредиенты в точном соответствии с рецептурой, а регулятор температуры формы поддерживает оптимальное охлаждение — каждая деталь получается идеальной с первого раза. Именно этот аспект рабочего процесса упускается из виду в большинстве руководств по гравиметрическому смешиванию, а именно в нем заключается реальная окупаемость инвестиций.
Подходит ли гравиметрическое дозирование для вашего технологического процесса?
Не для каждого применения требуется гравиметрический смеситель. Воспользуйтесь этим контрольным списком, чтобы определиться:
- Вы используете рецепты с несколькими компонентами? Если вы смешиваете два или более материала (первичный + цветной + добавка + вторичное сырье), гравиметрический контроль окупается.
- Имеет ли решающее значение согласованность цветов? Если клиенты отказываются от деталей из-за отклонений в цвете, вероятной причиной этого является объемное дозирование.
- Вы занимаетесь переработкой дорогостоящих добавок? Стоимость УФ-стабилизаторов, антипиренов и барьерных добавок составляет от $20 до $100+/кг. Передозировка на 5% приводит к прямым убыткам.
- Используете ли вы вторичное сырье с переменной плотностью? Если да, то только гравиметрический смеситель способен компенсировать колебания плотности.
- Вам нужны данные о прослеживаемости? В медицинской, автомобильной и пищевой промышленности, а также в сфере упаковки продуктов питания требуется ведение протоколов партий продукции.
- Ваша производительность превышает 5 кг/ч? Ниже этого порога периодические смесители теряют своё преимущество в стоимости по сравнению с объемными дозаторами.
Если вы ответили «да» на три или более из этих вопросов, гравиметрический смеситель окупится в течение 6–12 месяцев.
Заключение
Гравиметрическое смешивание — это разница между надеждой на то, что соотношения компонентов верны, и уверенностью в этом. Дозируя каждый компонент по весу, гравиметрический смеситель обеспечивает точность ±0,1%, устраняет потери материала в размере 18–22%, гарантирует стабильность от партии к партии и предоставляет данные прослеживаемости, необходимые современным системам управления качеством. Независимо от того, используете ли вы линии литья под давлением, экструзии, выдувного формования или переработки отходов, переход с объемного дозирования на гравиметрическое — одно из самых быстроокупаемых вложений в сфере переработки пластмасс, причем документально подтвержденный срок окупаемости составляет всего 5,2 месяца.
Вопрос не в том, можете ли вы позволить себе гравиметрический смеситель. Учитывая, что на сырье приходится 60% ваших производственных затрат, настоящий вопрос заключается в том, можете ли вы позволить себе и дальше тратить 5–10% сырья впустую из-за объемного дозирования.
Готовы перестать переплачивать за материалы, которыми вы никогда не пользуетесь? Ознакомьтесь с гравиметрическими системами дозирования и смешивания SLECO или свяжитесь с нашими инженерами чтобы получить бесплатную оценку пропускной способности и рентабельности инвестиций с учётом ваших материалов и объемов производства.
См. также: Вспомогательное оборудование из пластика: полное руководство | Централизованная система кормления: полное руководство | Как выбрать бункерную сушилку | Руководство по выбору регуляторов температуры пресс-форм