


Как встроенные системы измельчения и регенерации позволяют сократить затраты на сырье при переработке пластмасс

Затраты на сырье неизменно занимают первое место среди всех статей расходов предприятий, занимающихся литьем под давлением, выдувным формованием и экструзией — как правило, они составляют от 60% до 75% от общей себестоимости продукции. Каждый литник, канал, обрезки и бракованные детали, которые покидают предприятие в качестве отходов, — это материал, за который вы уже заплатили, который вы переработали, а затем выбросили. Встроенные системы измельчения и регенерации замкнуть этот цикл: они собирают производственные отходы у источника, измельчают их и возвращают непосредственно в производственный процесс — зачастую в течение одной смены. Для любого производителя, стремящегося сократить потребление первичного полимера без ущерба для качества деталей, правильная реализация стратегии регенерации в производственной линии является одним из наиболее рентабельных решений из всех возможных.
Экономика производственных отходов: что выбрасывается
Прежде чем приступить к осмотру оборудования, стоит количественно оценить, какие потери фактически возникают, когда отходы покидают производственный цех. В литье под давлением системы холодных литников обычно составляют от 15% до 40% от общей массы заготовки — в случае многогнездных форм с литниками больших размеров масса литников может превышать массу самих деталей. При выдувном формовании образуются обрезки и хвостовые отходы, которые могут составлять от 20% до 35% от веса заготовки. В процессе экструзии образуются обрезки краев, пусковые отходы и продукция, не соответствующая спецификации, которые в совокупности составляют от 3% до 10% от объема производства.
Предприятие среднего размера по литью под давлением, перерабатывающее 2 000 метрических тонн полимерной массы в год, при средней доле холодного канала 25%, производит 500 метрических тонн лома литниковых каналов в год. При стоимости первичной смолы $1,50/кг это составляет $750 000 материала, который необходимо либо регенерировать, либо оплатить его утилизацию. Даже с учетом ухудшения качества, происходящего при каждом цикле нагрева, экономическая целесообразность регенерации этого материала является неоспоримой.
Не только экономия первичного сырья: скрытые издержки, связанные с отказом от вторичной переработки
Утилизация пластиковых отходов не является бесплатной. Плата за сдачу отходов на полигоны, транспортные расходы, а также затраты на рабочую силу, необходимую для сбора, сортировки и обработки отходов, — все это увеличивает общие затраты. В регионах, где действуют законы о расширенной ответственности производителей или введены налоги на пластиковые отходы, стоимость утилизации растет. Помимо этих прямых затрат, непереработанные отходы, складируемые на производственных площадях, занимают ценное пространство, создают проблемы с поддержанием порядка и безопасностью, а также представляют риск загрязнения, если материал впоследствии будет переработан без надлежащего контроля качества.
Встроенное и централизованное измельчение: два архитектурных подхода
Встроенное (рядом с печатной машиной) измельчение
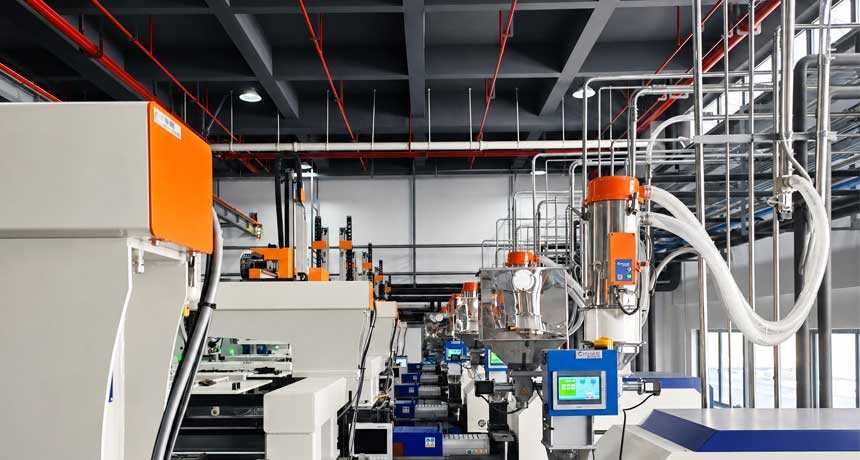
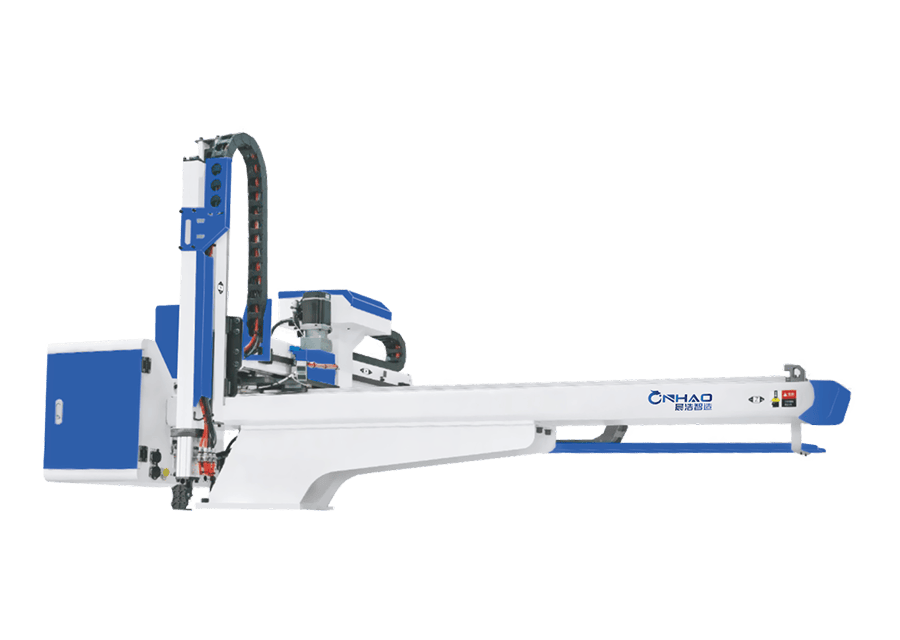
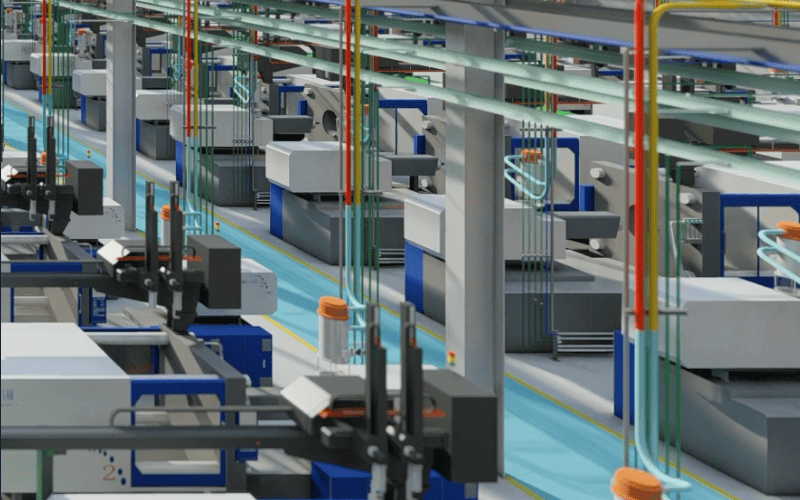
Встроенный измельчитель устанавливается непосредственно рядом с технологическим оборудованием — как правило, термопластавтоматом или машиной для выдувного формования — и перерабатывает отходы по мере их образования. Устройство для извлечения литников или робот извлекает литник из формы, сбрасывает его на конвейер или непосредственно в загрузочный бункер измельчителя, а гранулированный материал либо пневматическим способом транспортируется обратно в бункер машины, либо собирается в контейнер типа «Гейлорд» для последующего повторного использования.
Основным преимуществом встроенного шлифования является сегрегация материала. Переработанный материал с машины #7, на которой перерабатывается чёрный полипропилен, остаётся на этой же машине #7. Отсутствует риск смешивания цветов, марок или типов полимеров — это критически важный фактор для предприятий, работающих с разнообразными материалами или обслуживающих клиентов с строгими требованиями к прослеживаемости материалов. Системы, встроенные в производственную линию, также сводят к минимуму тепловую нагрузку на вторичное сырье, поскольку материал, как правило, повторно загружается в течение той же смены, а не складируется, повторно сушится и перерабатывается через несколько дней или недель.
Центральное шлифование
Централизованная система измельчения собирает отходы с нескольких станков — либо вручную, либо с помощью системы транспортировки отходов — и перерабатывает их с помощью одного или нескольких крупных грануляторов в специальном помещении для измельчения. Полученный в результате измельчения материал хранится в бункерах, контейнерах типа «Гейлорд» или силосах, а затем возвращается в производственный цикл через централизованную систему транспортировки материалов.
Централизованное измельчение обеспечивает экономию за счет масштаба: один большой гранулятор обходится дешевле, чем десять маленьких, а техническое обслуживание концентрируется в одном месте. Однако при этом страдает разделение материалов — весь лом смешивается, если не соблюдается строгая производственная дисциплина, — и возникают дополнительные этапы обработки между образованием лома и повторным использованием измельченного материала. Централизованное измельчение лучше всего подходит для предприятий с большими объёмами производства, работающих с ограниченным количеством материалов и цветов, где риск перекрёстного загрязнения минимален.
Основное оборудование в системе регенерации с поточной технологией
Выбор гранулятора: конструкция режущей камеры
Гранулятор является «сердцем» любой системы регенерации, а геометрия режущей камеры определяет как производительность, так и качество переработанного материала. Конструкции с тремя или пятью вращающимися ножами и двумя или тремя неподвижными ножами ложа обеспечивают ножникообразное резание, при котором образуется меньше пыли и мелких фракций, чем при измельчении в молотковых дробилках или ударных измельчителях, используемых в более дешевых установках. Сито — перфорированная пластина, через которую материал должен пройти перед выходом из режущей камеры — регулирует максимальный размер частиц. Для большинства задач литья под давлением сито с отверстиями от 6 до 8 мм позволяет получать вторичное сырье, которое плавно подается вместе с первичными гранулами. Более крупные отверстия в сите увеличивают производительность, но приводят к получению более грубого вторичного сырья, которое может не смешиваться равномерно с первичным материалом в бункере машины.
Низкоскоростные (от 25 до 150 об/мин) грануляторы завоевали долю рынка по сравнению с традиционными высокоскоростными (от 400 до 600 об/мин) моделями для установки в линию. Более низкая скорость ротора снижает образование пыли, уровень шума при работе и риск перегрева материала — что особенно важно при переработке термочувствительных полимеров, таких как ПВХ, ПЭТ и некоторые виды нейлона. Кроме того, низкоскоростные грануляторы потребляют примерно на 30%–50% меньше энергии на килограмм перерабатываемого материала по сравнению с аналогичными высокоскоростными установками.
Перемещение материала между шлифовальным станком и оборудованием
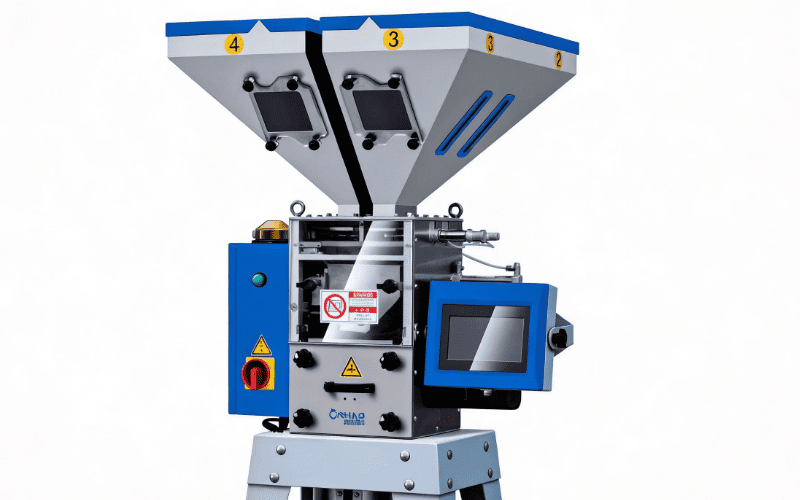
После измельчения отходов их необходимо транспортировать обратно в перерабатывающую машину. Наиболее распространенный подход предполагает использование специального вакуумного или вентури-подающего устройства, которое забирает измельченный материал из разгрузочного бункера гранулятора или небольшого промежуточного бункера и подает его в загрузочный бункер машины. В случаях, когда переработанный материал необходимо смешать с первичным сырьем перед подачей в машину, гравиметрический или объемный смеситель, установленный над горловиной машины, дозирует потоки переработанного материала и первичного сырья в соответствии с рецептурой.
Одним из ключевых аспектов проектирования является резервная мощность. Гранулятор, как правило, работает в непрерывном режиме или короткими импульсами по мере поступления лома, в то время как перерабатывающая машина потребляет материал с постоянной скоростью. Небольшой буферный бункер, расположенный между выходом гранулятора и конвейерной системой, развязывает эти два ритма, предотвращая как недостаток материала на конвейере, так и его перегрузку.
Удаление пыли и управление мелкими фракциями
Каждая операция измельчения сопровождается образованием определенного количества пыли — микроскопических частиц, возникающих в результате разрушения хрупких материалов, особенно в марках, армированных стекловолокном или минеральным наполнителем. Если эта пыль накапливается в потоке вторичного сырья, она приводит к неравномерности подачи, создает проблемы с поддержанием чистоты на производстве и может загрязнять расплав деградированным материалом. Встроенные грануляторы должны быть оснащены патрубком для отвода пыли, подключенным к небольшому циклонному сепаратору или рукавному фильтру. Некоторые современные системы оснащены элютриатором — устройством, использующим воздушный поток для отделения более лёгких частиц пыли от более тяжёлых гранул вторичного сырья — который встроен непосредственно в тракт разгрузки.
Вопросы качества материала: сколько циклов термической обработки?
Каждый раз, когда полимер проходит через фазу расплава — от гранул до формованной детали, а затем измельчается и переплавляется — его молекулярная структура претерпевает изменения в той или иной степени. Полимерные цепи укорачиваются (разрыв цепей), добавки разлагаются, а механические свойства материала постепенно ухудшаются. Практический вопрос для переработчика заключается в следующем: сколько раз этот материал можно переработать, прежде чем он перестанет соответствовать техническим требованиям?
Ответ значительно варьируется в зависимости от семейства полимеров. Полиолефины — ПП и ПЭ — относительно устойчивы и часто выдерживают пять и более циклов термической обработки, прежде чем прочность на разрыв или ударопрочность заметно снижаются. Поликарбонат и акрил более чувствительны; два–три цикла могут стать практическим пределом, после которого становится заметным пожелтение или хрупкость. Нейлоны занимают промежуточное положение — обычно от трех до пяти циклов, хотя наличие стекловолоконного армирования может ускорить деградацию из-за истирания волокон во время измельчения и переплавки.
Наиболее эффективная стратегия управления историей нагрева — это контролируемое разбавление: следует поддерживать фиксированное соотношение вторичного сырья к первичному — как правило, 15% к 30% — таким образом, чтобы каждая частица вторичного сырья прошла через технологический процесс примерно один раз, прежде чем будет использована. При соотношении вторичного сырья 20% средняя частица проходит 1,25 циклов термической обработки, что вполне укладывается в пределы допустимых значений для большинства инженерных пластиков.
Интеграция с централизованными системами транспортировки и сушки
Встроенные системы измельчения и регенерации не работают изолированно. На предприятии с централизованной системой транспортировки поток регенерата должен быть подключен к сети подачи сырья. Наиболее распространённый подход заключается в том, что переработанный материал рассматривается как отдельный компонент — он хранится в собственном бункере или силосе — и смешивается с первичным сырьём на станке с помощью смесителя. Это обеспечивает максимальную гибкость: долю переработанного материала можно регулировать для каждого станка, каждого продукта или в соответствии с требованиями заказчика.
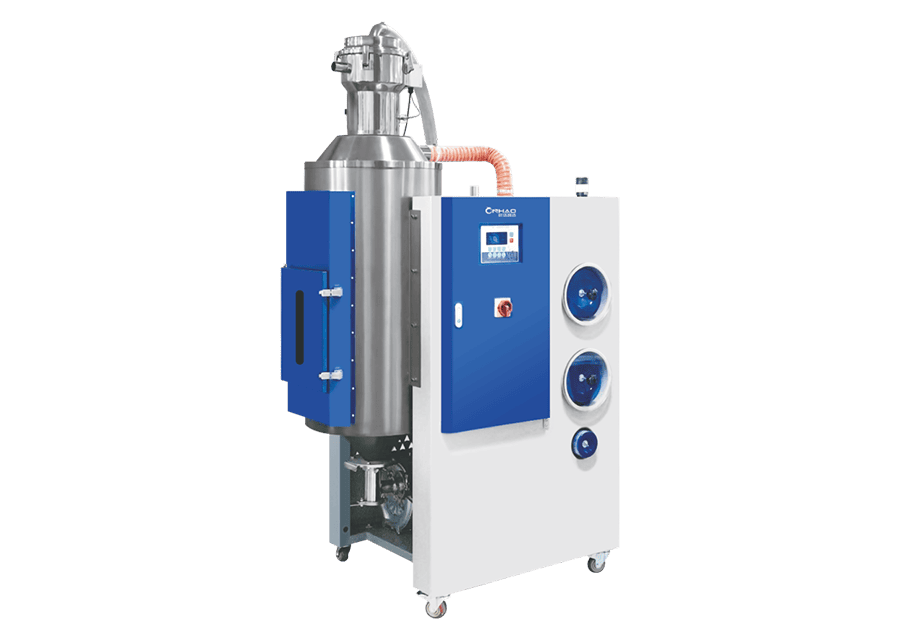
В случае материалов, требующих сушки — ПЭТ, ПК, нейлона и большинства инженерных пластиков — использование вторичного сырья создает дополнительные сложности. Вторичное сырье имеет более высокое соотношение площади поверхности к объему, чем первичные гранулы, и быстрее впитывает атмосферную влагу. Хуже того, в результате термического воздействия во время первого цикла формования часть гидролитических стабилизаторов полимера могла быть израсходована, что делает вторично измельченный материал более подверженным деградации под воздействием влаги во время второго цикла сушки и плавления. Рекомендации: сократите до минимума время между измельчением и повторной переработкой, храните вторичный гранулят в герметичных контейнерах или в условиях продувки сухим воздухом, а также проверяйте содержание остаточной влаги перед повторным использованием, если вторичный гранулят хранился более нескольких часов.
Рентабельность инвестиций: количественная оценка срока окупаемости
Рассмотрим типичное предприятие по литью под давлением со следующими параметрами:
- Годовой объем потребления первичной смолы: 1 500 метрических тонн
- Средняя доля холодных каналов: 20% (300 метрических тонн лома)
- Текущая утилизация лома: Продано предприятию по переработке отходов по цене $0,30/кг
- Стоимость первичной смолы: $1,50/кг (в среднем)
- Инвестиции в систему встроенного шлифования: $45 000 за каждую линию оборудования × 8 линий = $360 000
В рамках действующей модели предприятие получает $90 000 в год от продажи лома (300 000 кг × $0,30/кг) , но затем закупает 300 000 кг первичного полимера по цене $450 000 для замены этого материала — чистые затраты составляют $360 000 в год.
При использовании технологии регенерации в технологическом потоке, исходя из консервативной оценки, согласно которой 80% отходов перерабатывается в пригодный для повторного использования регенерат (с учетом некоторых потерь в виде пыли, загрязнений и ухудшения качества), 240 000 кг регенерата заменяют первичную смолу по цене $1,50/кг, что дает $360 000 — ежегодная экономия. Срок окупаемости инвестиций в оборудование модели $360,000 составляет примерно один год.
Данный расчет не учитывает дополнительную экономию за счет сокращения трудозатрат на обработку отходов, снижения затрат на утилизацию и улучшения показателей экологической устойчивости — все эти факторы укрепляют экономическую обоснованность проекта.
Передовой опыт внедрения
1. Сначала проанализируйте свой поток отходов
Перед приобретением оборудования проведите тщательный аудит отходов. В течение типичной недели взвесьте и классифицируйте все источники производственных отходов: холодные литники по материалу и цвету, бракованные детали по типу дефекта, промывочные отходы при запуске и остановке оборудования, а также обрезные отходы. Эти данные позволяют определить требуемую производительность гранулятора, количество необходимых установленных в линию агрегатов, а также установить, следует ли исключить какие-либо потоки отходов из системы регенерации из-за риска загрязнения.
2. Разделить по материалу и цвету
Наиболее распространённой причиной выхода из строя линейных систем регенерации является перекрёстное загрязнение. Необходимо обеспечить чёткое, физически обеспеченное разделение различных материалов и цветов. Бункеры грануляторов с цветовой маркировкой, выделенные конвейерные линии и формализованные процедуры переналадки с документированной проверкой очистки позволяют избежать ситуации, когда «одна чёрная точка портит тысячу белых деталей».
3. Вложите средства в меры по борьбе с пылью
Пыль — враг стабильного подачи сырья, чистоты производственных помещений и здоровья сотрудников. Выделите средства на организацию надлежащего пылеудаления на каждом участке шлифования и разработайте график регулярной очистки и замены фильтров. Система пылеудаления, которую сложно обслуживать, будет игнорироваться — выбирайте оборудование с доступом к фильтрам без использования инструментов и с прозрачными пылесборниками, которые сигнализируют о необходимости опорожнения.
4. Установить стандарты качества переработанного сырья
Определить и задокументировать технические требования к качеству повторного использования измельчённого материала: максимальный размер частиц, допустимое содержание пыли, допустимые отклонения по цвету и максимальное количество циклов термической обработки. Провести обучение операторов и специалистов по качеству по проведению проверок измельчённого материала через установленные промежутки времени, а также обеспечить отслеживаемость партий, чтобы любая проблема с качеством готовых деталей могла быть отслежена до источника измельчённого материала.
5. Начните с консервативного подхода, а затем оптимизируйте
Начните с консервативного соотношения повторного измельчения — от 10% до 15% — и проверьте качество деталей в ходе нескольких производственных циклов, прежде чем увеличивать это соотношение. Контролируйте ключевые показатели качества (прочность на разрыв, ударная вязкость, стабильность цвета, внешний вид поверхности) при каждом увеличении соотношения. Оптимальное соотношение — это максимальное значение, при котором качество остается в пределах технических требований с достаточным запасом прочности.
Роль интеллектуального мониторинга и «Промышленности 4.0»
Современные линии по измельчению все чаще оснащаются датчиками и средствами связи, благодаря чему процесс регенерации превращается из «слепого» технологического процесса в источник реальных производственных данных. Мониторинг производительности позволяет отслеживать объем получаемого регенерата на каждом станке за смену, что обеспечивает точную учетную отчетность по материалам и распределение затрат. Анализ вибрации двигателя гранулятора и подшипников ротора способствует планированию профилактического технического обслуживания, сокращая внеплановые простои. Интеграция с системой MES или ERP предприятия позволяет автоматически отслеживать соотношение повторно измельчённого материала к первичному по каждому виду продукции, обеспечивая прослеживаемость, требуемую заказчиками из автомобильной, медицинской и аэрокосмической отраслей.
В настоящее время некоторые современные системы оснащены датчиками ближнего инфракрасного диапазона (NIR), установленными на выходе из гранулятора, которые в режиме реального времени определяют тип полимера в переработанном сырье. Это обеспечивает защиту от случайного смешивания материалов — такая функция окупается уже при первом случае, когда она предотвращает попадание партии ПП в поток переработанного ПК.
Заключение
Встроенная система измельчения и рециркуляции отходов — одно из немногих капиталовложений в сфере переработки пластмасс, где расчеты действительно просты: каждый килограмм отходов, который вы измельчаете и возвращаете в производственный цикл, — это килограмм первичного полимера, который вам не нужно покупать. Для большинства предприятий, занимающихся литьем под давлением, выдувным формованием и экструзией, оборудование окупается в течение 12–24 месяцев. После этого экономия напрямую отражается на чистой прибыли.
Дело не только в экономии сырья. Эффективная система регенерации, встроенная в производственную линию, снижает воздействие на окружающую среду, оптимизирует логистику обращения с отходами и обеспечивает документацию по отслеживанию материала, которую заказчики из автомобильной, медицинской и аэрокосмической отраслей в настоящее время считают стандартом. Поскольку цены на первичную смолу продолжают долгосрочный рост, а требования к экологической устойчивости на мировых рынках ужесточаются, переработчики, которые рассматривают производственные отходы как рекуперируемый актив, а не как проблему утилизации, будут работать с структурным преимуществом в затратах по сравнению с теми, кто этого не делает.