


Централизованная система транспортировки материалов против системы, встроенной в оборудование: выбор оптимальной стратегии транспортировки для вашего завода

Транспортировка сырья — это основа любого предприятия по переработке пластмасс. Каждый килограмм полимерной массы, поступающий в оборудование — будь то литьевая машина, экструдер или машина для выдувного формования — должен надежно, стабильно и без загрязнений доставляться из хранилища к входному отверстию оборудования. Основное конструктивное решение, которое приходится принимать каждому руководителю предприятия, заключается в том, чтобы централизованная подача против загрузки непосредственно в станок. Этот выбор влияет не только на капитальные затраты, но и на текущие расходы на энергию, сложность технического обслуживания, гибкость при смене материалов, а также на возможность расширения производства в будущем.
Понимание двух архитектур
Центральные конвейерные системы
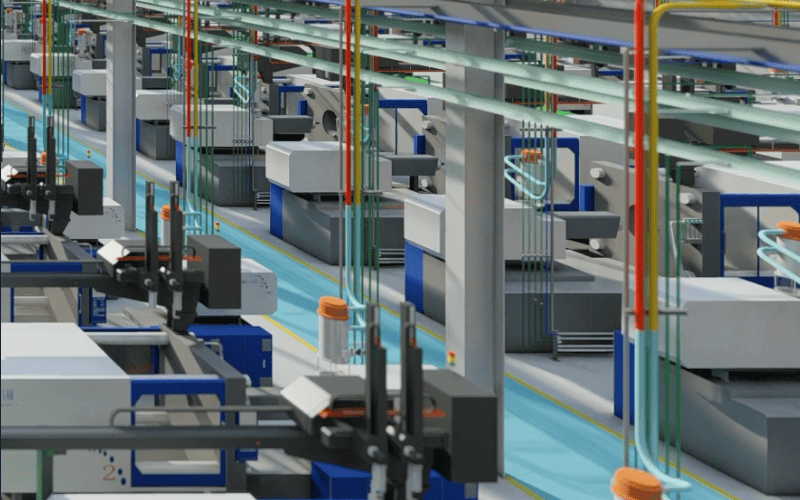
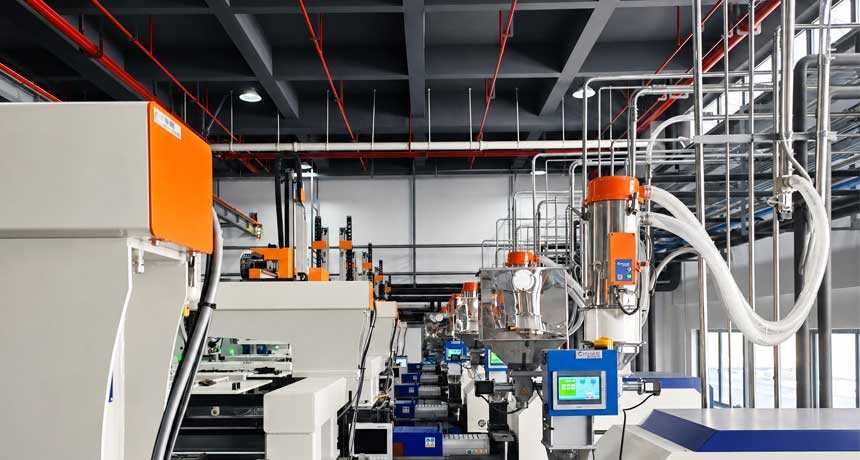
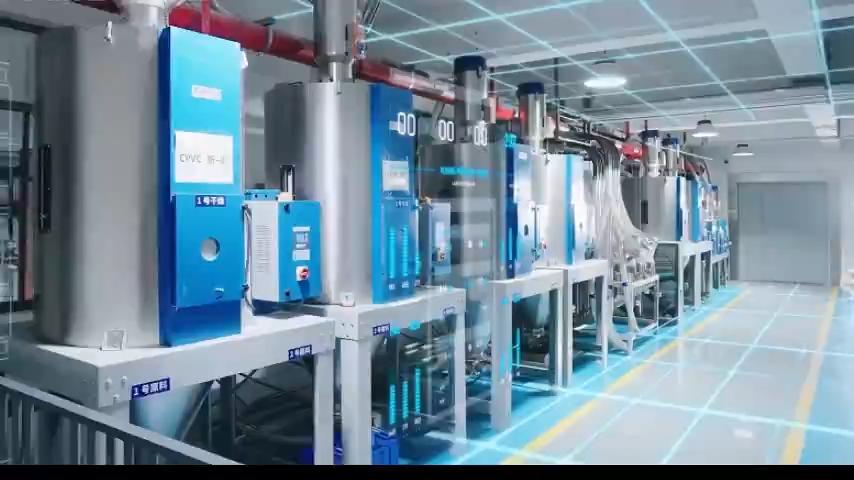
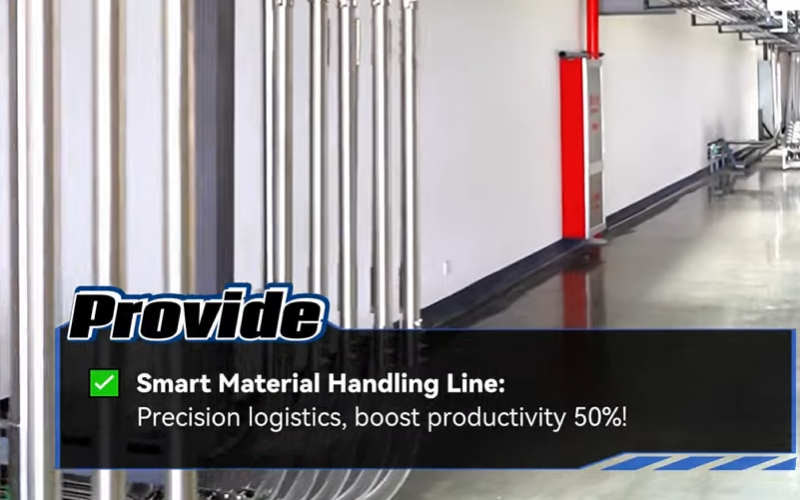
В централизованной системе транспортировки используется один вакуумный насос (или группа насосов), подключенный к сети трубопроводов, охватывающей весь производственный цех. Смола подаётся из центрального хранилища — силосов, мешков для сыпучих материалов или контейнеров «Гейлорд» — по трубопроводной сети в отдельные приёмники, установленные на каждом станке. Насос создаёт вакуум, материал перемещается по трубопроводам, а приёмник с фильтром отделяет гранулы от воздушного потока, после чего они попадают в бункер станка.
Главное преимущество заключается в том, что масштаб: одна насосная система обслуживает десятки машин, а материал подается навалом из одного места. Это позволяет свести к минимуму трудозатраты, связанные с перемещением коробок и мешков по цеху, снизить риск загрязнения из открытых контейнеров, а также централизовать процесс сушки, если на начальном этапе установлена центральная сушильная установка.
Загрузка со стороны станка (автономная)
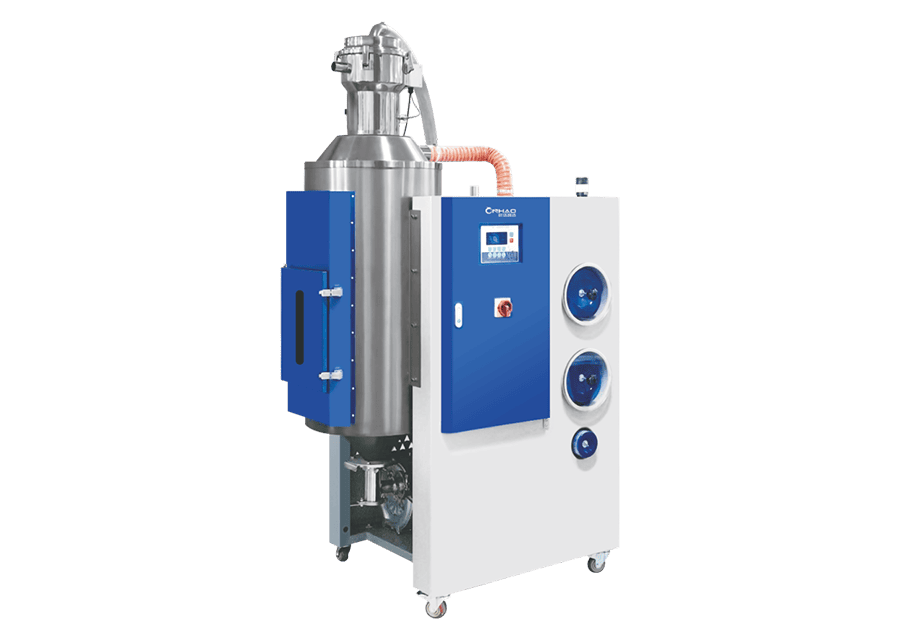
В системах, устанавливаемых непосредственно у оборудования, отдельный загрузочный механизм — как правило, автономный вакуумный загрузочный механизм со своим небольшим насосом — размещается непосредственно на каждом технологическом оборудовании или рядом с ним. Загрузочный механизм забирает материал из расположенного поблизости контейнера: ящика «Гейлорд», небольшого бункера или сушильного бункера. Общезаводская трубопроводная сеть отсутствует.
Главное преимущество заключается в том, что независимость: каждая машина работает автономно. Если один погрузчик выходит из строя, останавливается только одна машина. Смена материала происходит быстро и локально — достаточно переключить захватную трубку на другой контейнер и прочистить короткий шланг, при этом соседние машины не затронуты.
Фактор принятия решения #1: Масштаб производства и количество оборудования
Точка безубыточности для централизованной системы транспортировки, как правило, приходится примерно на от 8 до 12 машин. При количестве оборудования ниже этого порога фиксированные затраты на трубопроводы, расчет мощности насосов и интеграцию систем управления превышают экономию трудозатрат, обеспечиваемую централизованной системой транспортировки материалов. При количестве оборудования от 15 до 20 единиц централизованная система транспортировки почти всегда оказывается более выгодной с точки зрения совокупной стоимости владения — повышается коэффициент загрузки насосов, снижается стоимость трубопроводов на одну единицу оборудования, а сокращение трудозатрат становится существенным.
Однако само по себе количество станков не является решающим фактором. Завод, на котором работает 25 станков, тот же материал является идеальным кандидатом для централизованной системы транспортировки. Завод, на котором работает 25 станков 15 различных материалов с частыми изменениями цвета могут прийти к выводу, что загрузка на станке обеспечивает необходимую им гибкость, даже если это сопряжено с дополнительными трудозатратами.
Фактор принятия решения #2: Разнообразие материалов и частота переналадки
Именно здесь архитектурный выбор оказывает наибольшее влияние на работу системы. Рассмотрим два сценария:
Сценарий А — Производство с большими объёмами и небольшим ассортиментом: Завод по литью автомобильных деталей из полипропилена черного цвета, работающий круглосуточно и без выходных, с заменой материала не чаще одного раза в неделю. Централизованная система транспортировки является очевидным выбором. Трубопроводы используются исключительно для одного или двух материалов, потребности в промывке минимальны, а экономия трудозатрат за счет транспортировки материала навалом максимальна.
Вариант B — Изготовление изделий по индивидуальным формам с частыми сменами: Производственное предприятие, занимающееся обработкой ABS, PC, PA6, PA66, POM и PBT в различных цветах, с заменой материала несколько раз за смену. В данном случае централизованная система создает проблемы, связанные с промывкой и перекрестным загрязнением. Каждая смена материала требует промывки трубопровода от центральной станции до станка — его длина может составлять 50 метров и более. Сам материал для промывки становится отходами, а время, затрачиваемое на промывку, сокращает время безотказной работы станка. Системы, установленные непосредственно на станках, с их короткими шлангами (обычно от 3 до 5 метров) позволяют свести к минимуму как отходы при промывке, так и время переналадки.
Практическим компромиссом, к которому прибегают многие заводы, является гибридный подход: централизованная система подачи для материалов с большим объемом и небольшим разнообразием (натуральный ПП, натуральный АБС) и погрузочные устройства, устанавливаемые рядом со станками, для специальных инженерных пластиков и задач, требующих точного соответствия цвету.
Фактор принятия решения #3: Планировка объекта и инфраструктурные ограничения
Централизованная система транспортировки требует использования подвесных трубопроводов — как правило, алюминиевых или нержавеющих труб диаметром от 2 до 4 дюймов, подвешенных к потолку или установленных на приподнятых опорных конструкциях. На существующих объектах высота потолка, имеющиеся воздуховоды и кабелепроводы, а также несущая способность конструкций могут ограничивать или затруднять монтаж. Трубопроводы длиной более 100 метров требуют тщательного проектирования для поддержания скорости транспортировки и предотвращения износа материала из-за чрезмерных ударов в местах изгибов.
Системы, устанавливаемые рядом со станками, практически не предъявляют никаких требований к инфраструктуре, за исключением площади для размещения контейнера для материала рядом с каждым станком. Благодаря этому они становятся оптимальным выбором для арендованных помещений, временных производственных линий или предприятий, руководство которых не готово вкладывать средства в создание постоянной инфраструктуры.
Фактор принятия решения #4: Потребление энергии
Центральный вакуумный насос, обслуживающий 20 машин, более энергоэффективен, чем 20 отдельных загрузочных устройств, но только в том случае, если система оснащенные частотно-регулируемыми приводами (ЧРП) и системой управления в соответствии с потребностью. Старые централизованные системы с насосами фиксированной скорости, работающими в непрерывном режиме, потребляют гораздо больше энергии, чем все отдельные насосы, которые включаются только по мере необходимости.
В современных централизованных системах используются насосы с частотно-регулируемым приводом (ЧРП), получающие сигнал о потребности от каждого потребителя — насос включается только тогда, когда один или несколько потребителей запрашивают материал, а его скорость регулируется в соответствии с количеством активных нагрузок. В такой конфигурации централизованная система транспортировки позволяет достичь 30% — 50%: снижение энергопотребления на килограмм транспортируемого груза по сравнению с аналогичными автономными погрузчиками, поскольку крупные промышленные вакуумные насосы работают с более высоким КПД, чем небольшие воздуходувки мощностью в доли лошадиной силы, установленные в отдельных агрегатах.
Фактор принятия решения #5: Риски, связанные с техническим обслуживанием и простоями
В этом и заключается «ахиллесова пята» центральной системы. Если выйдет из строя центральный вакуумный насос, все машины останавливаются. Резервирование — наличие второго насоса в режиме ожидания с автоматическим переключением на него в случае сбоя — снижает этот риск, но увеличивает капитальные затраты. Техническое обслуживание фильтров в централизованной системе имеет решающее значение, но при этом носит централизованный характер: обслуживать нужно одну фильтрующую станцию, а не двадцать.
Загрузчики, установленные непосредственно на станках, обеспечивают встроенную изоляцию неисправностей. Выход из строя одного загрузчика затрагивает только один станок, а запасные агрегаты можно хранить на складе для немедленной замены. Техническое обслуживание можно проводить во время производства на других станках. Для предприятий, где время безотказной работы является главным показателем — например, при производстве медицинского оборудования или у поставщиков первого уровня автомобильной промышленности, имеющих обязательства по поставкам по системе «точно в срок», — такая отказоустойчивость часто склоняет выбор в пользу систем, установленных непосредственно на станках, несмотря на более высокие затраты на рабочую силу.
Удаление пыли и сепарация материалов
Одним из преимуществ централизованной системы транспортировки, которое часто упускают из виду, является встроенная система пылеудаления. Централизованные системы могут включать пылеотделитель на насосной станции, который удаляет мелкую пыль и «ангельские волосы», образующиеся в процессе транспортировки, до того, как они попадают в машину. В системах, установленных непосредственно на станке, пыль имеет тенденцию скапливаться в фильтре загрузчика и требует регулярной очистки — эта операция по техническому обслуживанию легко откладывается, что в конечном итоге приводит к снижению производительности загрузчика.
В случаях, когда существует риск сегрегации материала (разслоения) — особенно в смесях, содержащих наполнители, такие как стекловолокно или минеральные наполнители, — необходимо тщательно рассчитывать скорость транспортировки и геометрию изгибов в централизованной системе. Резкие изгибы и чрезмерная скорость могут привести к отделению более тяжелых частиц наполнителя от более легких полимерных гранул, что вызовет неравномерность состава материала на машине. Для наполненных материалов в централизованных системах крайне важны изгибы с большим радиусом и трубопроводы с оптимизированной скоростью.
Принятие решения: структурированный подход
Вместо того чтобы по умолчанию выбирать ту или иную архитектуру, наиболее успешные заводы оценивают каждый поток сырья отдельно:
- Отображение потоков материалов: Для каждого используемого материала необходимо зафиксировать годовой объем, количество станков, на которых он используется, частоту переналадки, а также чувствительность к загрязнению или влаге.
- Рассчитать затраты на оплату труда: Оцените количество трудочасов, необходимое для обслуживания оборудования непосредственно у станка (перемещение контейнеров, подключение трубок, очистка фильтров) по сравнению с централизованным обслуживанием (разгрузка сыпучих материалов, периодическая продувка).
- Номинальное энергопотребление: Сравните ожидаемые затраты на электроэнергию центрального насоса с частотно-регулируемым приводом (VFD) и сумму затрат на отдельные двигатели погрузчиков, учитывая фактические циклы работы, рассчитанные на основе показателей энергопотребления оборудования.
- Оценка допустимого времени простоя: Рассчитайте почасовую стоимость остановки всего завода по сравнению с остановкой одного агрегата и определите, оправдано ли создание резерва центрального насоса.
- План развития: Централизованная система, рассчитанная сегодня на 20 машин, через пять лет может потребоваться для обслуживания 30 машин — убедитесь, что насос и трубопроводы спроектированы с запасом мощности или что архитектура системы позволяет осуществлять модульное расширение без остановки производства.
Заключение
У вопроса о выборе между централизованной и локальной системой транспортировки нет универсально правильного ответа — есть только правильный ответ с учетом конкретного набора материалов, объемов производства, схем переналадки, ограничений производственных помещений и бизнес-приоритетов данного завода. Правильное решение принимают те предприятия, которые рассматривают этот вопрос как инженерно-экономический анализ, а не как вопрос личных предпочтений, и готовы внедрять гибридные решения в тех случаях, когда ни один из двух подходов не подходит для всех сценариев использования. Для большинства средних и крупных предприятий оптимальной конфигурацией является централизованная система транспортировки для сыпучих материалов и загрузка непосредственно на оборудование для специальных смол и операций, требующих частых переналадок.