


中央输送系统如何提高塑料加工厂的效率

引言
在现代塑料加工厂中,物料输送往往是限制生产效率的“隐形瓶颈”。尽管人们通常将注意力集中在注塑机、挤出机和吹塑机上,但向这些设备输送原材料的系统——即中央输送系统——却直接影响着设备运行时间、材料质量和运营成本。 了解如何优化中央输送系统的配置,可为整个生产线带来显著的效率提升。
什么是中央输送系统?
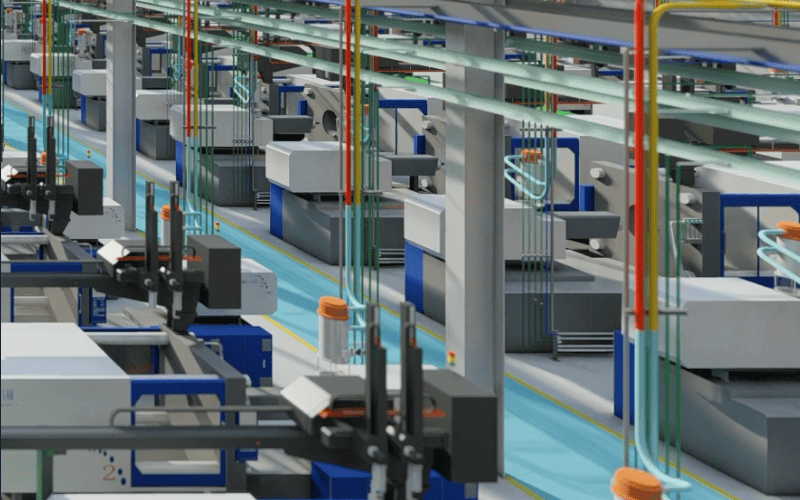
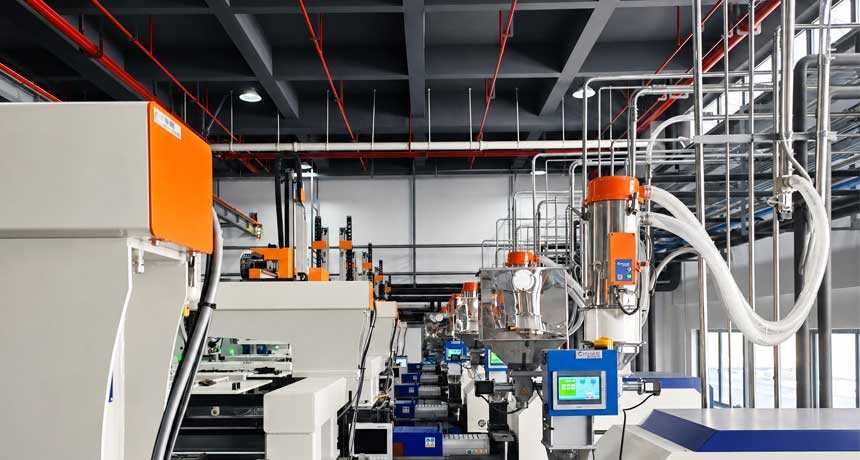
中央输送系统是一种自动物料处理网络,用于将塑料树脂颗粒从中央储存区(如筒仓、大袋或储料仓)输送到工厂车间内的各台加工设备。 与依赖操作人员搬运袋装物料并向料斗中填充的 manual 物料进料方式不同,中央输送系统采用真空或压力驱动的气动输送技术,通过密封管道输送物料。
核心组件
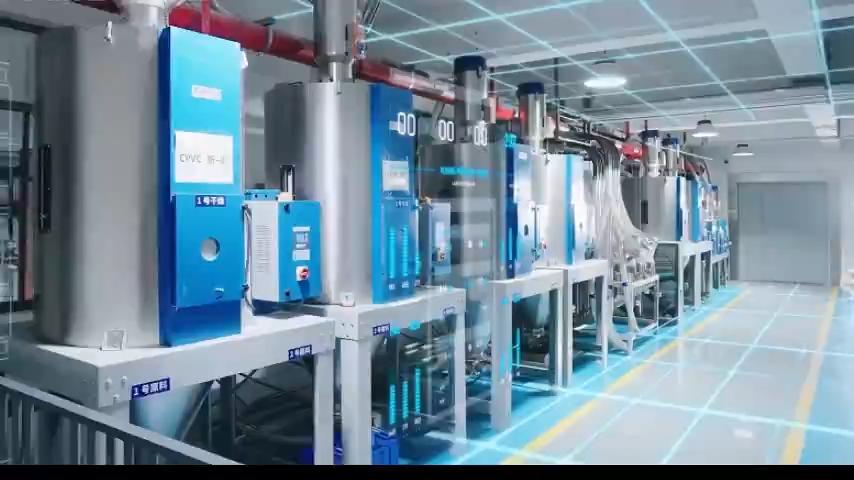
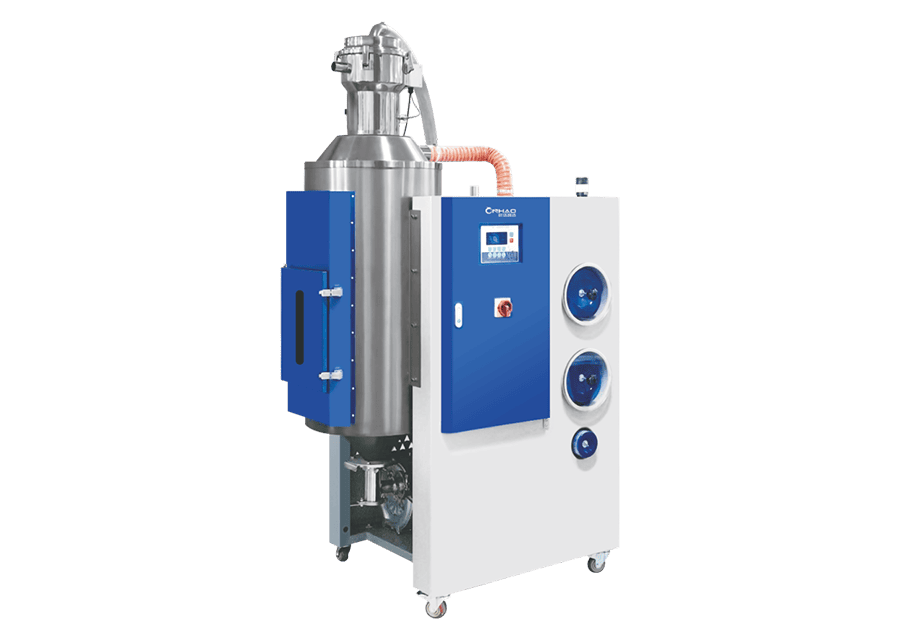
典型的中央输送系统由多个协同工作的关键组件构成。真空泵或鼓风机产生气流,从而驱动物料输送。 安装在每台加工设备上的料斗分离器,负责将树脂颗粒从输送气流中分离出来。中央控制面板负责管理所有连接设备发出的装料请求顺序,确保当每个料斗的液位传感器检测到料位过低时,该料斗能及时收到物料。管道网络将所有部件连接起来,通常采用不锈钢或铝制管材,旨在最大限度地减少颗粒损伤和静电积聚。
真空输送与压力输送
大多数塑料加工厂采用真空输送,即利用负压将物料通过管道输送。这种方法之所以受到青睐,是因为系统中的任何泄漏都会将空气吸入管道,而非将粉尘和树脂颗粒释放到工厂环境中。压力输送则利用正压推动物料,虽然较少见,但在长距离输送或将物料输送至高处储存地点时,仍能发挥有效作用。
设计合理的中央输送系统的主要优势
消除人工物料搬运
中央输送系统的最直接好处是消除了人工物料搬运。 操作人员不再需要手提树脂袋穿梭于厂房之间,也不再需要爬梯子向机器料斗中填充物料,更不必担心敞口物料容器带来的污染风险。这不仅降低了人工成本、最大限度地减少了工伤事故,还使操作人员能够将精力集中在质量检查和工艺优化等增值任务上。
防止材料污染
在密封式中央输送系统中,原材料通过封闭管道从仓储区输送到加工设备,在此过程中不会接触到环境空气、粉尘,也不会与人接触。这一点对于医用级塑料、食品接触材料和光学级树脂尤为关键,因为即使是微小的污染也可能导致整批产品被拒收。 该封闭系统还能防止在相邻设备上加工的不同材料或颜色之间发生交叉污染。
稳定的材料供应和减少停机时间
自动料位检测和按需加料功能可确保每台加工设备绝不会出现缺料情况。 当机器料斗的料位降至设定值以下时,中央控制器会立即触发一个加料循环。这既消除了因操作员忘记补充料斗而导致的生产中断,又通过防止料斗在补充前完全排空,从而保持了稳定的熔体状态。
通过集中化运营实现节能
一台中央真空泵为多台设备服务,其能效远高于每台设备单独配备的装载机。现代中央输送系统采用了变频驱动装置,可根据需求调节泵速,从而在输送量较低时降低能耗。一些先进的系统还具备从真空泵排气中回收能量的功能,在寒冷月份将热空气重新导入设施供暖系统。
实现最佳性能的设计考虑因素
管道布置与材料选择
输送管道的布局必须尽量减少弯头和垂直提升段,因为每次方向变化都会增加压力损失并加剧物料劣化。 应使用大半径弯头代替锐利的90度弯头,以减少颗粒破碎和“天使发丝”现象的发生。管道材料的选择——通常为不锈钢或阳极氧化铝——应考虑所输送物料的磨蚀性;例如,玻璃纤维增强树脂就需要更耐磨的管道。
处理量计算与泵选型
要正确确定中央真空泵的规格,需要计算所有连接设备所需的总输送量。这包括确定每台设备的物料消耗率、每小时的装料循环次数,以及从储料仓到各接收器的输送距离。 泵容量过小会导致装料时间延长和生产延误,而泵容量过大则会浪费能源,并可能导致物料流速过高,从而损坏颗粒。
过滤与粉尘管理
每个中央输送系统都必须配备有效的过滤装置,以防止粉尘和细颗粒进入真空泵。安装在接收器上的过滤器可在每个装料站捕获空气中的颗粒,而中央除尘器则负责处理主排气流。 定期对过滤器进行清洁和更换至关重要——堵塞的过滤器会降低输送能力,并可能导致整个系统压力下降,从而影响所有连接的设备。
工业4.0集成与智能监控
现代中央输送系统越来越多地融入了“工业4.0”功能,将物料搬运从一项基础功能转变为可操作的生产数据来源。 对输送周期、物料消耗率和泵性能的实时监控,使得预测性维护计划成为可能。与全厂范围的制造执行系统(MES)集成,可实现从收货码头到成品的自动物料追溯,从而满足ISO 9001和IATF 16949等质量管理标准的要求。
结论
一个设计精良的中央输送系统绝不仅仅是一个物料输送机制——它是一项战略性投资,能够提升产品质量、降低运营成本,并有助于符合监管要求。 对于希望提高设备综合效率的塑料加工厂而言,从人工进料或过时的输送系统升级到现代化的自动化中央输送解决方案,应成为首要考虑事项。投资回报通常不仅来自直接的人工成本节约,还来自整个生产过程中污染减少、生产稳定以及能耗降低所带来的累积效益。