




Интеллектуальная централизованная система подачи материала для литья пластмасс под давлением: полное руководство

Интеллектуальная централизованная система подачи материала для литья пластмасс под давлением: полное руководство
Централизованная система подачи материала незаметно определяет, будет ли ваше производство работать чисто, стабильно и прибыльно — или же каждую неделю будет терять часы на погрузочно-разгрузочные работы, загрязнение и нестабильную сушку. Вот как работает интеллектуальная централизованная система подачи материала и на что следует обратить внимание перед тем, как вложить средства.
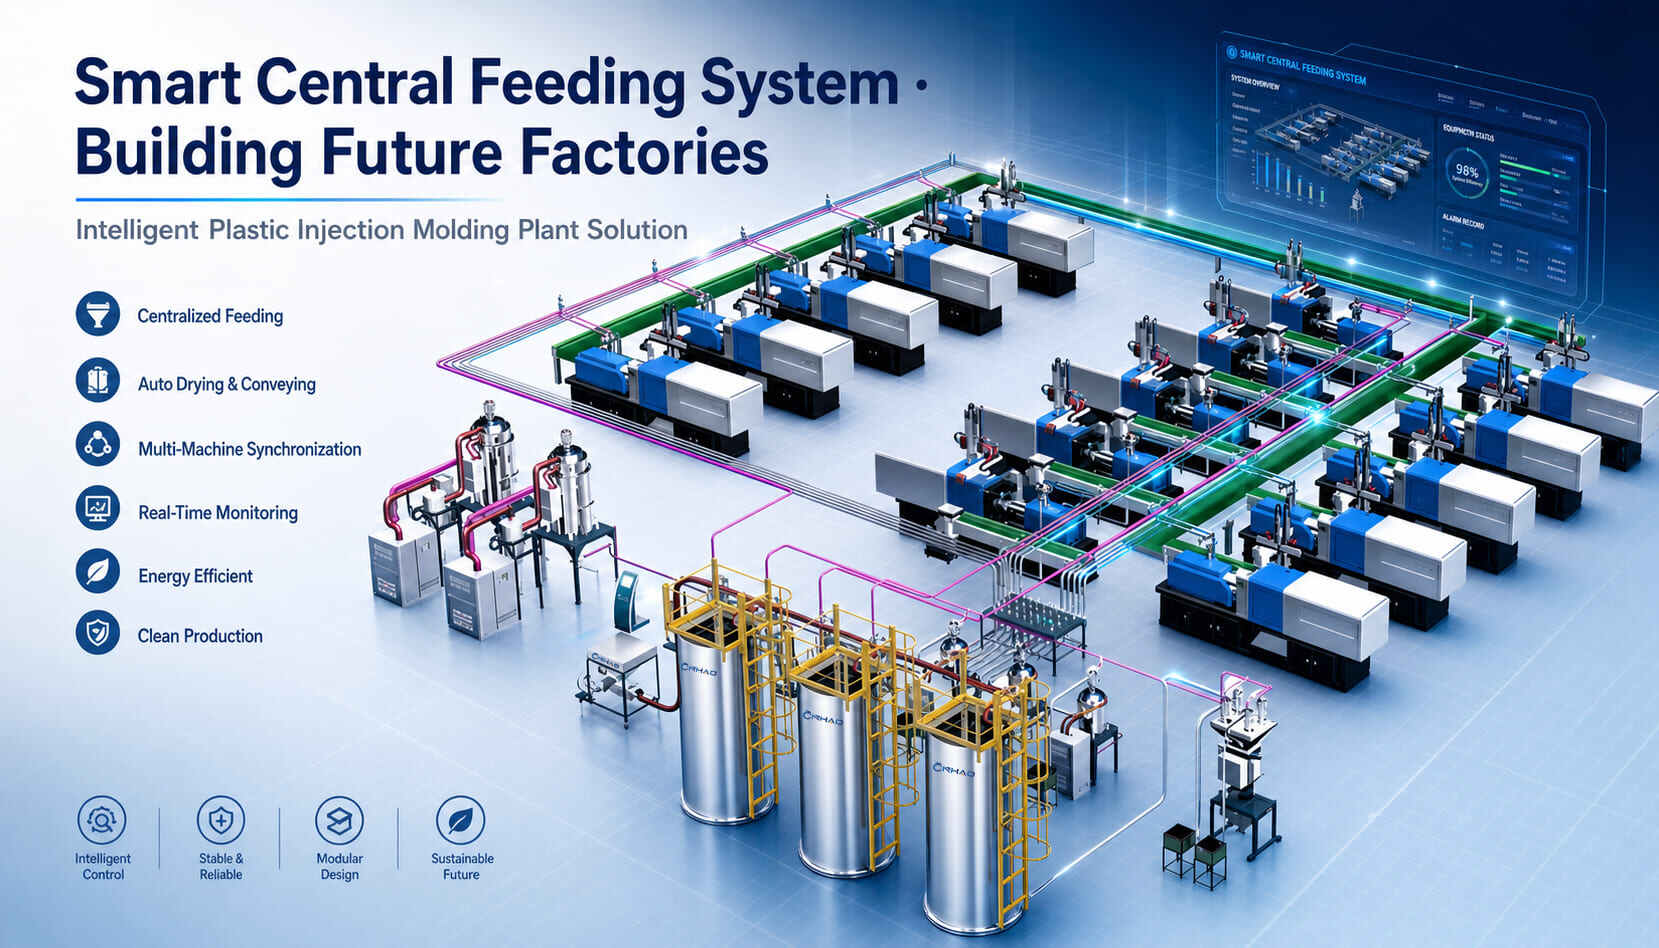
Если вам когда-нибудь доводилось бывать на производстве по литью пластмасс под давлением и видеть мешки с полимером, сложенные у стен, переносные сушилки, гудящие рядом с каждым пресом, а также операторов, перевозящих материал на тележках от одной станции к другой, то вы уже сталкивались с этой проблемой. Работа выполняется, но она идет медленно, сопровождается образованием пыли и легко приводит к ошибкам. Один неправильный загруз материала может испортить весь тираж.
A централизованная система подачи — также называемый централизованная система подачи корма, централизованная система транспортировки, либо централизованная система транспортировки материалов — решает эту проблему за счёт транспортировки сырья из центрального хранилища и зоны подготовки к каждому станку по герметичной трубопроводной сети. В «умной» версии добавлены датчики, центральный контроллер и система визуализации данных, благодаря чему завод работает в автономном режиме, а вы можете наблюдать за процессом с экрана.
Дело в том, что: Центральная подача — это не только вопрос удобства. Она напрямую влияет на качество деталей, процент брака, потребление энергии, а также на объем трудозатрат, связанных с перемещением пластмассы. В условиях конкурентной литьевой промышленности это имеет не меньшее значение, чем сам пресс.
Что такое интеллектуальная централизованная система кормления?
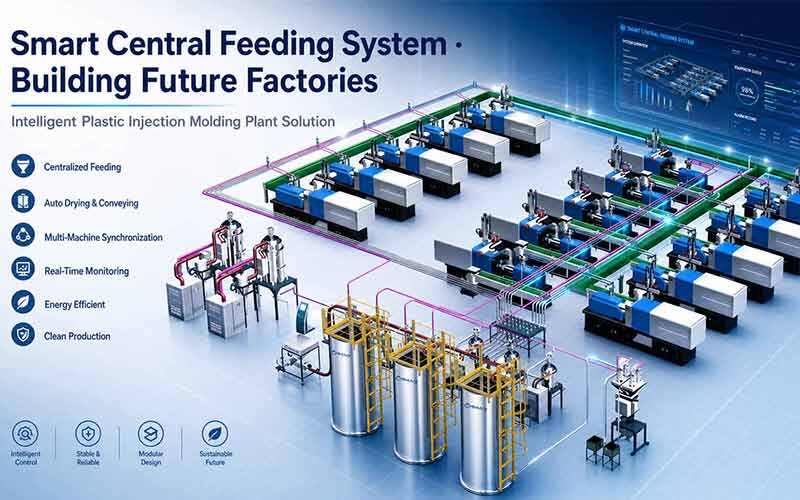
По сути, интеллектуальная централизованная система подачи — это автоматизированная сеть подачи сырья для завода по производству пластмасс. Гранулы или порошки хранятся в силосах для сыпучих материалов или центральных бункерах, проходят сушку и подготовку до нужного уровня влажности, при необходимости смешиваются, а затем по требованию подаются к каждой машине для литья под давлением, экструзионной линии или станции выдувного формования.
«Умная» часть заключается в уровне управления. ПЛК или промышленный ПК контролирует уровень сырья, точки росы сушилки, давление в конвейере и состояние линии. Операторы выбирают рецепты через интерфейс человека-машины (HMI), и система открывает нужные клапаны, запускает соответствующие насосы и фиксирует, что куда пошло. При возникновении отклонений — низкий уровень материала, засор линии, высокая влажность — система подает сигнал тревоги до того, как начнет скапливаться брак.
Шесть преимуществ, которые меняют принципы работы завода
Каждый поставщик централизованных систем подачи корма обещает повышение эффективности, но реальные преимущества проявляются на производстве шестью конкретными способами:
Централизованное кормление
Один центр хранения и обработки обслуживает множество машин. Материал транспортируется по герметичным трубам вместо мешков, контейнеров и вилочных погрузчиков, перемещающихся по производственному цеху.
Автоматическая сушка и транспортировка
Смолы поддерживаются на заданном уровне влажности и температуры на всем пути от центральных сушильных установок до входного отверстия машины. Больше нет неравномерной сушки, характерной для установок, расположенных рядом с машиной.
Синхронизация нескольких машин
Контроллер координирует нагрузку по всем линиям, благодаря чему насосы работают эффективно, и ни одна машина не испытывает дефицита, в то время как другая получает избыточную подачу.
Мониторинг в режиме реального времени
На информационных панелях отображаются данные о расходе материалов, состоянии сушилки, сигналах тревоги и загрузке оборудования. Проблемы становятся заметными до того, как они приведут к значительным затратам.
Энергоэффективный
Общие вакуумные насосы, оптимизированные циклы транспортировки и осушители с регулируемой точкой росы позволяют сократить потребление электроэнергии по сравнению с парком автономные загрузчики и сушилки.
Экологически чистое производство
Закрытые трубопроводы предотвращают попадание пыли, загрязнений и влаги. Пол остается чище, а вероятность появления дефектов на деталях, находящихся в поле зрения, значительно снижается.
Основные компоненты и их взаимодействие
Эффективность интеллектуальной системы централизованного питания зависит от того, насколько хорошо интегрированы её компоненты. Ниже приведён типичный алгоритм работы:
- Силосы для сыпучих материалов или резервуары для хранения на открытом воздухе позволяют хранить большие объемы смолы за пределами производственного цеха. Это позволяет освободить место и сократить количество операций по перемещению материала вручную.
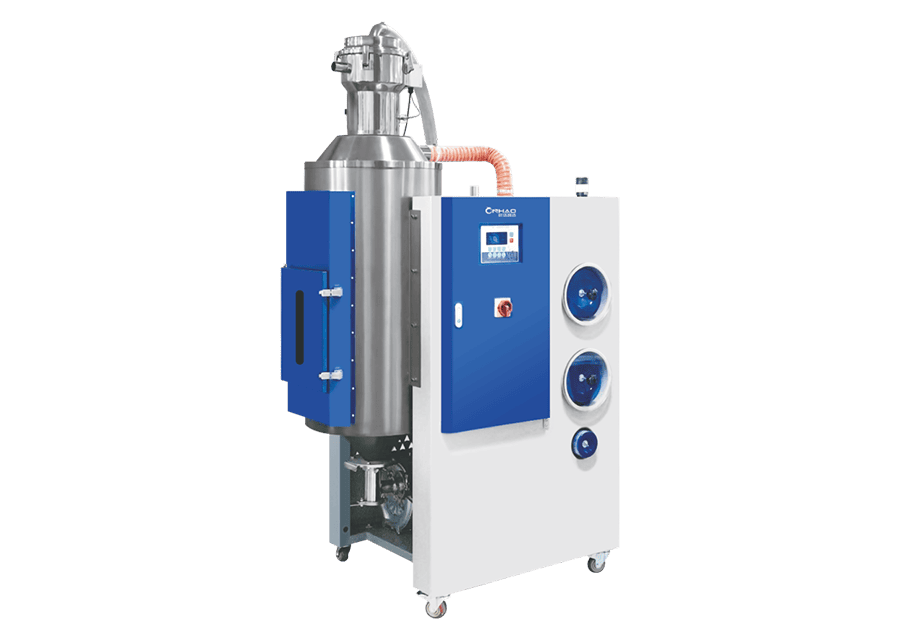
- Центральные осушители удалить влагу из гигроскопичных смол, таких как ABS, PC, PA и PET. Стабильная точка росы — зачастую -40 °C или ниже — предотвращает расплыв, образование пузырей и появление слабых линий сварки.
- Блендеры и дозирующие устройства метр цветная маточная смесь, добавки или вторичное сырьё в основной материал с высокой точностью. Модели с измерением потери веса позволяют достигать точности в доли процента.
- Вакуумные насосы и резервуары создать отрицательное давление для подачи материала по трубопроводам из нержавеющей стали или антистатическим трубопроводам к каждому станку.
- Коллекторы и автоматические клапаны направлять нужную смолу на нужный станок. Линии с цветовой маркировкой и программные блокировки предотвращают перекрестное загрязнение.
- ПЛК/ЧМИ и датчики выполнять график работы, контролировать уровни и давление, регистрировать сигналы тревоги, а также, при необходимости, передавать данные в системы MES или ERP.
В результате получается замкнутый цикл: хранение → подготовка → транспортировка → оборудование → данные о потреблении → обратно в отдел планирования. Когда этот цикл работает, операторы перестают «нянчить» смолу и начинают управлять производством.
В каких случаях централизованная система подачи питания обеспечивает наибольшую эффективность
Хотя это может принести пользу любому предприятию, имеющему более чем несколько единиц оборудования, наибольшая отдача наблюдается в следующих ситуациях:
- Литье под давлением: Стабильная подача влаги и красителя позволяет улучшить качество косметических деталей, сократить количество неполных наполнений и стабилизировать продолжительность цикла.
- Экструзия: Линии по производству бесшовной пленки, труб, листов и профилей нуждаются в непрерывной подаче подготовленного сырья, чтобы избежать колебаний толщины и остановок линии.
- Выдувное формование: Производство бутылок и тары зависит от стабильного качества смолы и стабильности цвета на протяжении длительных серий.
- Операции с несколькими материалами: Предприятия, на которых используется большое количество смол или часто меняется цвет, получают наибольшую выгоду от автоматизации маршрутизации на линии и управления промывкой.
Как выбрать и рассчитать размеры системы централизованного кормления
Чтобы выбрать подходящую систему, сначала следует продумать материалы, планировку и перспективы развития, а уже потом — бренды оборудования. Воспользуйтесь следующим контрольным списком:
- Составьте перечень материалов. Гранулы, порошки и переработанный материал ведут себя по-разному. Обратите внимание, какие смолы являются гигроскопичными, какие требуют дозирования, а какие нельзя пропускать по одним и тем же линиям.
- Рассчитать общий и пиковый спрос. Рассчитывайте мощность приемников, насосов и осушителей исходя из одновременной потребности оборудования, с учетом запаса прочности на случай переналадки оборудования и расширения производственных линий в будущем.
- Тщательно спланируйте прокладку трубопроводов. Длинные отрезки трубопровода и резкие изгибы снижают эффективность транспортировки и приводят к образованию «ангельских волос». Следует использовать плавные изгибы, трубы надлежащего диаметра и удобные очистные отверстия.
- Подберите сушилку в соответствии с характеристиками смолы. ABS, PC, PA и PET имеют разные температуры сушки, точки росы и время пребывания в камере. Несоответствие этих параметров неизбежно приведёт к появлению дефектов.
- Встройте систему идентификации линий и предохранительные блокировки. Благодаря физической цветовой маркировке и программным настройкам доступа исключается возможность попадания неподходящего материала в неправильный принтер.
- Выбирайте элементы управления, которые масштабируются. Хороший интерфейс человека-машины (HMI) должен отображать сигналы тревоги, показатели потребления и данные о динамике. Интеграция с системами MES/ERP становится полезной, когда у вас появляется несколько производственных линий.
- Оставьте место для роста. Архитектура на основе манифольдов значительно упрощает добавление новых машин в будущем без необходимости перестройки всей сети.
Самая распространённая ошибка, которую я замечаю: На предприятиях система рассчитывается на средний спрос, а пиковые переключения не учитываются. Когда три машины одновременно меняют цвет, нагрузка на конвейер резко возрастает. Если производительность насоса и бункера недостаточна, машины вынуждены ждать поступления материала, что приводит к увеличению времени цикла.
Распространённые ошибки, которые приводят к напрасной трате средств, вложенных в централизованную систему кормления
- Сушилки меньшего размера. Если время пребывания или точка росы выбраны неверно, дефекты будут по-прежнему возникать, каким бы идеальным ни казался трубопровод.
- Неэффективная стратегия очистки линии. Смена цвета без автоматической продувки приводит к потере времени и создает риск загрязнения.
- Игнорирование сегрегации материалов. Для первых отливок, переработанного материала и бракованных партий необходимо установить четкие правила маршрутизации и использовать физические блокировки.
- Крутые повороты и длинные вертикальные подъёмы. Это приводит к перебоям в подаче топлива, увеличению количества «ангельских волосков» и более быстрому износу труб.
- Зона, запретная для пилотов. Реальные условия эксплуатации — вибрация, нагрев, доступность — проявляются только при работе системы. Перед полномасштабным внедрением необходимо протестировать систему в одной из зон.
Рентабельность инвестиций и реальность технического обслуживания
Хорошо спроектированная централизованная система подачи питания обходится недешево. Установка средних размеров часто входит в 50 000–200 000 долларов США Диапазон зависит от количества машин, используемых материалов и систем управления. Однако окупаемость обычно обеспечивается за счет трёх факторов:
- Меньше отходов: Равномерная сушка и дозирование позволяют избежать дефектов, связанных с влажностью и цветом. Сокращение количества отходов с 6–8% до уровня менее 2% позволяет окупить значительную часть оборудования.
- Снижение затрат на рабочую силу: Меньше операторов тратят время на перемещение мешков, загрузку бункеров и наблюдение за работой сушилок.
- Более эффективное использование площади и энергосбережение: Общие насосы и централизованные осушители, как правило, более эффективны, чем разрозненные агрегаты, установленные рядом с оборудованием.
Многие предприятия окупают вложения в течение от одного до трех лет. При регулярном техническом обслуживании — ежеквартальных проверках насосов, полугодовом обслуживании фильтров и клапанов, а также ежегодных проверках трубопроводов и датчиков — система может проработать в течение от 15 до 20 лет.
Часто задаваемые вопросы
Вопрос 1: В чём заключается разница между централизованной системой подачи и централизованной системой транспортировки?
Эти термины частично пересекаются. A централизованная система подачи обычно подразумевает полный комплекс решений, включающий хранение, сушку, смешивание и распределение. A централизованная система транспортировки более узко ориентирована на транспортировку материалов по трубопроводам. Когда поставщики говорят о «централизованной системе транспортировки материалов», они, как правило, имеют в виду интегрированное решение для всего завода.
Вопрос 2: Может ли одна система обрабатывать как порошки, так и гранулы?
Да, но не всегда на одной и той же линии. Для порошков требуются более низкие скорости транспортировки, более эффективная фильтрация и зачастую отдельные линии, чтобы избежать накопления материала и образования пыли.
Вопрос 3: Сколько машин может обслуживать одна централизованная система подачи?
Небольшие системы обслуживают 5–10 машин; крупные установки — 50 и более. Ограничивающими факторами обычно являются производительность насоса, размеры трубопроводов и степень эффективности разделения материалов.
Вопрос 4: Стоит ли устанавливать интеллектуальную централизованную систему подачи сырья на небольшом предприятии?
Если у вас всего одна или две машины, более целесообразным решением могут оказаться автономные загрузочные и сушильные устройства. Однако при количестве машин свыше пяти — или при работе с большим разнообразием материалов и цветов — централизованную систему становится трудно игнорировать.
Вопрос 5: Как система подключается к MES или ERP?
ПЛК/HMI могут передавать данные о расходе материалов, данные о партиях и сигналы тревоги по сети Ethernet. Это обеспечивает отслеживаемость партий, автоматическое формирование заказов и более эффективное планирование производства.
Рекомендуемые материалы:
Как выбрать промышленный чиллер для эффективного охлаждения технологического процесса.
Выбор системы сушки ПЭТ — Объяснение понятий «точка росы», «время» и «кристаллизация».
Вспомогательные системы из пластика «под ключ» для полного комплекта оборудования завода.
Рекомендуемые материалы:
Как выбрать промышленный чиллер для эффективного охлаждения технологического процесса.
Выбор системы сушки ПЭТ — Объяснение понятий «точка росы», «время» и «кристаллизация».
Вспомогательные системы из пластика «под ключ» для полного комплекта оборудования завода.
Заключительные мысли
Интеллектуальная централизованная система подачи сырья — это одна из тех инвестиций, которые кардинально меняют характер работы завода. Пол становится чище, качество сырья — более стабильным, а сотрудники, которые раньше толкали тележки и следили за бункерами, теперь могут сосредоточиться на производстве качественных деталей.
Главное — рассматривать её как интегрированную систему, а не как набор отдельных блоков. Рассчитывайте её мощность с учётом пикового спроса, планируйте трассировку трубопроводов так же, как вы планируете прокладку электрических или водопроводных линий, и предусматривайте системы управления, способные развиваться вместе с вашим предприятием. Сделайте это — и интеллектуальная централизованная система подачи перестанет быть расходом и станет основой современного и эффективного литейного производства.