




中央输送系统:搭建时真正需要关注的是什么

没有人走进工厂后会对塑料颗粒如何从料仓输送到机器感到兴奋。但如果你在生产一线待上几年,就会明白这一点:一旦输送系统出问题,整个工厂都会陷入瘫痪。 机器因缺料而停转,原料遭到污染,转眼间就有三名操作员无所事事地闲站在那儿,而生产则因此停滞。
我见过太多工厂仅凭一份光鲜亮丽的产品手册就购买了中央输送系统,结果接下来的两年里都在为它头疼。本文将介绍一些我希望在第一套系统投入使用前就有人告诉我的事情。
中央输送系统究竟是什么
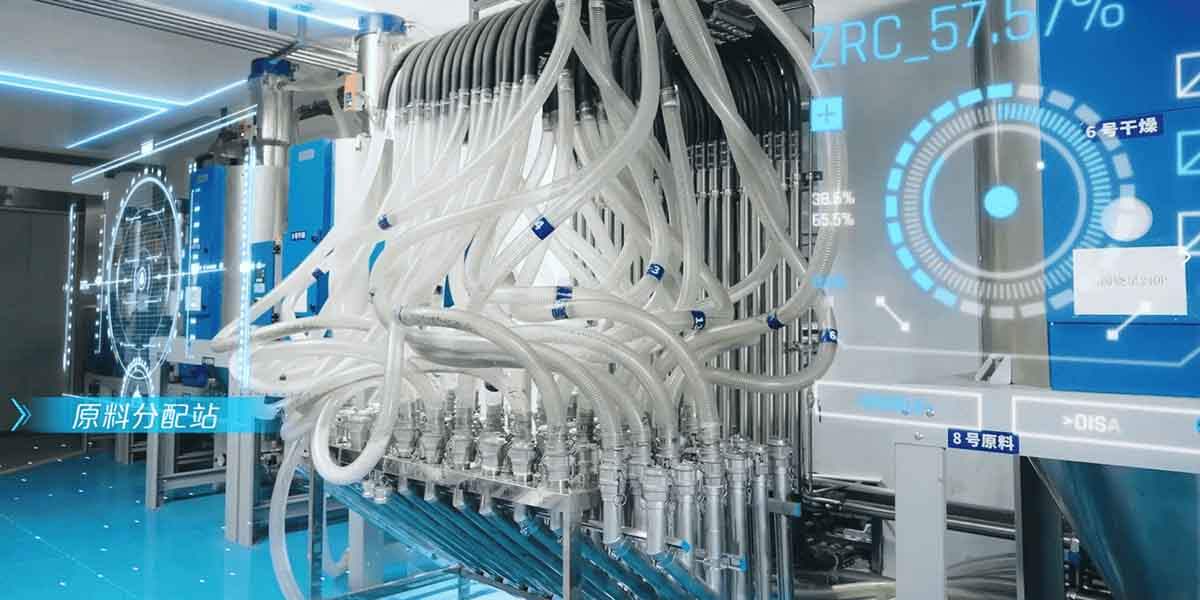
抛开那些营销术语不谈,中央输送系统其实只做一件事:它利用真空将塑料颗粒、再生料或粉末从中央储存区通过密封管道输送到生产车间内的任何所需位置。无需袋子,无需桶,也无需操作员将25公斤的大麻袋扛上梯子放到机器料斗里。
这些部件并不复杂:
-真空泵(鼓风机):通过产生负压来输送物料。单泵配置适用于较小的工厂;多泵配置则适用于较大的工厂。
-物料接收器(装料器):安装在每台机器或干燥料斗的顶部。当机器需要物料时,接收器会打开,剩下的工作由真空系统完成。
-输送管道:不锈钢或铝制。管道的直径、弯头半径以及布线方式,比泵的规格重要得多。
-中央过滤器/除尘器:在细小颗粒进入泵体之前将其从空气中过滤出来。如果省略这一步,您将不得不频繁维修真空泵。
-原料选择站(MSS):一种分配器,用于在不同原料来源(原生料、再生料、色母粒)之间进行切换,并将每种原料输送至正确的去向。
-PLC控制面板:是整个系统的中枢。一台性能良好的PLC能够记录每台设备的物料用量,跟踪输送周期,并且如果工厂配备了SCADA或MES系统,它还能与这些系统进行通信。
为什么你会放弃手动加载
如果您的工厂仍然采用人工上料,那么您肯定已经深知其中的问题。到处都是袋子,地板上散落着颗粒料,操作员提着桶在工厂里来回走动,运送再研磨料。总有人会忘记哪种原料装进了哪台机器,结果您不得不花上一个下午的时间,在六个批次中排查污染问题。
以下是这些数字的实际情况:
| 成本因素 | 手动装载 | 集中输送
| 每班次所需人力(物料搬运) | 1-2名专职人员 | 0.1-0.2个全职当量(仅负责监控)
| 物料浪费(泄漏、污染) | 1-3%的处理量 | 低于0.1% |
| 交叉污染风险 | 高(敞口容器、手动切换) | 极低(密封、专用管线)
| 设备闲置停机时间 | 2-5% 的生产时间 | 接近于零 |
| 物料暂存区占地面积 | 10-15% | 3-5%(仓储转移至其他地点)
一家拥有20台注塑机的工厂,仅在人工物料搬运方面,每年就可能轻松消耗$40,000-60,000。一套规格合适的中央系统可在18至30个月内收回成本——如果您的物料浪费问题严重,回收周期有时会更短。
安装一个后会有什么变化
产品规格表中没人提到的那些事:
地面始终保持干净。这听起来微不足道,但其实并非如此。当你不再在每台机器旁洒出颗粒料时,整个工厂的模样都会焕然一新。客户审核的结果会更好,ISO审核员需要记录的问题也会减少,操作员也不会再把再研磨粉尘带进休息室了。
你实际上清楚每台机器的耗材量。PLC会记录每班次的耗材量。如果#7号机器突然比上周多消耗了8%的耗材,你就能立即察觉——可能是工艺漂移、螺杆磨损或泄漏——而不是等到月底库存对账不符时才发现。
操作员又重新当回了操作员。当操作员不必将班次时间的三分之一都花在搬运物料上时,他们就会关注质量。他们能更早地发现缺陷,调整参数,真正做好你们当初雇佣他们时所期望的工作。
设计一个行之有效的方案
最昂贵的错误:购买的系统是根据理论吞吐量来选型的,而不是根据车间实际的吞吐量来选型的。
从实际物料流入手
先别管设备目录了。把现在发生的事情写下来:
– 需要材料的机器有多少台?每台都要清点。别忘了辅助设备。
– 每台机器实际运行的是什么?不是规格表上写的是什么——而是今天料斗里装的是什么。
– 实际消耗率是多少?查阅生产记录,而不是机器说明书。
– 每班次需要进行多少次物料换料?如果每天换料六次,您的选料站必须能够处理这一需求,同时确保整个生产线不会出现堵塞。
– 管道的实际长度是多少?请测量一下,不要凭空猜测。40米和65米之间的差异会影响水泵的规格。
每个接收器的需求会随物料类型而变化——粉末和再生料所需的真空度高于原生颗粒。管道长度越长、垂直提升高度越高,对真空度的要求就越大。 对于拥有15至20台设备的工厂,且颗粒输送距离在100米以内,7.5至15千瓦的泵通常处于合适的功率范围。但不要将选型表作为最终依据,应要求供应商根据您的实际布局进行核对。
管道路线规划:哪些方面常被忽视
管道看起来很简单,其实不然。以下五点可以避免我曾遇到的大多数问题:
– 大半径弯头,最小5D。小半径弯头会导致“绳状流动”——颗粒在管外壁堆积,导致管壁磨损,且物料以间歇性脉冲形式流动,而非稳定流。大半径弯头可确保物料均匀流动。
– 水平管段长度超过30米时,必须安装增压阀。在较长的水平管段中,物料会沉积在管底。如果无法避免这种情况,请加装增压阀或将管线分段。
– 垂直立管应略微倾斜,角度为2-3度。当水泵运行时,完全垂直的立管也能正常工作,但一旦停机,物料就会倒流。略微倾斜的立管可防止倒流。
– 每隔15至20米设置一个清扫口。这些清扫口你一定会用到。无论是颜色变化、材料更换,还是偶尔出现的堵塞——所有情况都需要通过清扫口进行处理。请在施工期间就将其设置好。事后的加装简直是一场噩梦。
– 确保所有部件均已接地。在管道中流动的塑料颗粒会产生严重的静电。未接地的系统会导致粉尘爆炸和物料粘连。每个金属管段都必须进行等电位连接并接地。切勿省略此步骤。
材料选择与交叉污染
如果您在同一条生产线上同时加工透明和有色材料,或者在互不兼容的树脂之间切换,那么材料选择站就是决定成败的关键所在。
正确的 MSS 配置:
– 配备 RFID 的快速连接站。系统会在开始输送循环之前,先确认是否对接了正确的原料源。再也不会出现“我以为那是天然 ABS 生产线”这种情况了。
– 每次更换之间进行吹扫。向管路中短暂吹入一股压缩空气,即可清除残留的颗粒。简单。有效。但往往因有人赶时间而被省略。
– 针对不相容材料设置专用生产线。在同一工厂内同时生产PA(尼龙)和PET?请为它们设置独立的生产线。 尼龙混入PET会导致出现黑点和脆化。PET混入尼龙则会引发水解——加工过程中释放的水分会导致材料发生降解。单独设置一条生产线的成本,远低于因一次受污染的生产批次而报废所造成的损失。
您可能会遇到的问题
天使发丝与彩带
管道内那些细细的塑料丝——它们的形成是因为颗粒以足够快的速度摩擦管道内壁,导致表面因摩擦而熔化。
解决方法:
– 颗粒物料的输送速度应降至 18-22 米/秒。速度越快并不一定越好。
– 到处都使用大曲率半径的弯头。
– 检查管道尺寸。管道尺寸过小会导致流速升高。
– 对于特别容易出现此类问题的材料,应考虑对管道内壁进行喷丸处理或电解抛光。
材料连接
“桥接”是指物料在料斗内形成拱状,阻碍物料流动,即使其上方还有物料堆积也是如此。再研磨料和粉末是最容易导致这种现象的——颗粒大小不一几乎必然会导致这种情况。
解决方法:
– 在处理再生料或粉末的料斗上加装振动器或流化器。
– 料斗锥角应至少为水平面60度。角度过小会导致物料搭桥。
– 安装液位传感器,在桥式给料机导致设备缺料之前发出警报。
物料输送不均匀
有些机器总是处于缺料状态,而另一些却满载待机。这几乎总是由PLC的输送优先级逻辑造成的。基于需求的排序可以解决这个问题——库存水平最低的机器将获得下一个生产周期,而不是按照固定轮转顺序排在下一位的机器。
粉尘和细颗粒物
每次输送循环都会产生一些粉尘。颗粒相互碰撞,颗粒撞击管道壁。如果没有适当的过滤,这些细粉最终会进入机器喉部,并最终以黑色斑点的形式出现在零部件上。
解决方法:
– 在中央过滤器前安装一个旋风分离器。
– 根据实际粉尘负荷选择过滤器规格,而非数据表上的理论数值。
– 按计划更换滤芯。不要等到压降报警才行动——届时系统可能已被堵塞好几天了。
输送与干燥同步进行
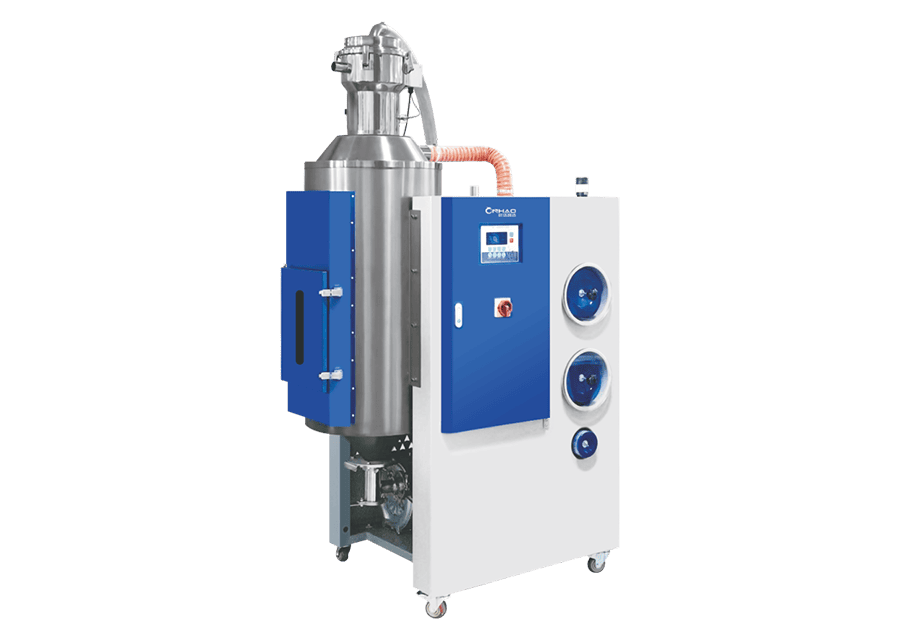
大多数工厂将输送和干燥作为独立的系统运行。这导致了一个大多数人未曾考虑的漏洞:物料离开干燥机后,会暂时存放在机器上的开放式料斗中。 对于吸湿性树脂——如PET、PA(尼龙)、PC、PBT——在环境空气中暴露15至30分钟,就足以使水分含量重新超过加工限值。您的干燥机已经完成了任务。然而,在物料到达螺杆之前,它就那样静置在那里,又重新吸收了水分。
更好的方法是:
1. 物料从料仓运来 → 输送至中央干燥机
2. 干燥至目标含水率(PET 需低于 0.003%,大多数尼龙需低于 0.02%)
3. 通过一条密闭且经干燥空气吹扫的管道,直接输送到机器进料口
4. 机器料斗仅是一个小型缓冲区,内部有干空气层以维持露点
前期成本更高。但能消除吸湿性材料加工缺陷的最大根源。这种权衡是否合理,取决于您正在注塑的产品类型以及当前的废品率情况。
选择供应商
请提出以下五个问题。这些问题的答案所透露的信息,远比任何宣传册都要丰富:
“我能去参观一下你们五年前安装的系统吗?”——如果对方同意并安排参观,你就能全面了解他们的系统质量和售后服务。如果对方找借口推脱,那就别再理会他们了。
“当PLC发生故障时,备用方案是什么?”——正确答案:手动干预、预先装有配置文件的备用PLC,或远程诊断。错误答案:“这种情况不会发生。”
“如何处理不相容树脂之间的切换?”——你需要具体的清洗流程和生产线专用逻辑,而不是“我们的系统会自动处理一切”。
“泵和接收器的备件交货期是多久?”——如果关键部件需要六到八周才能到货,你就需要自己备货。请将这一点考虑在内。
“这个系统能与我们现有的烘干机、搅拌机和机器控制系统集成吗?”——如果一个系统无法与现有设备通信,就会导致必须采用人工变通方案,这反而违背了自动化的初衷。
—
中央输送系统或许不是您为工厂采购的最令人兴奋的设备。但一套设计精良的系统能够彻底改变整个生产流程的运作方式——地面更干净、质量问题更少、操作人员终于有时间专注于本职工作,而且物料追踪机制能及时发现问题,避免其演变成代价高昂的损失。
关键在于根据工厂的实际生产情况进行设计,而不是依据宣传册中假设的生产情况。首先要绘制实际的生产流程图。根据峰值需求确定泵的规格。将资金投入到合理的管道布局和接地措施上。如果处理的是吸湿性物料,请从一开始就将输送与干燥环节整合在一起。
如果您正在为您的工厂考虑采用中央输送系统,我们很乐意与您详细讨论您的具体布局和要求。 联系我们 — 没有压力,也没有义务。
本文属于我们关于塑料辅助设备的系列文章。另请参阅: 如何选择除湿型干衣机