




בקר טמפרטורה לתבנית: הציוד הנלווה היחיד שאף אחד לא מעריך (עד שהוא מתקלקל)

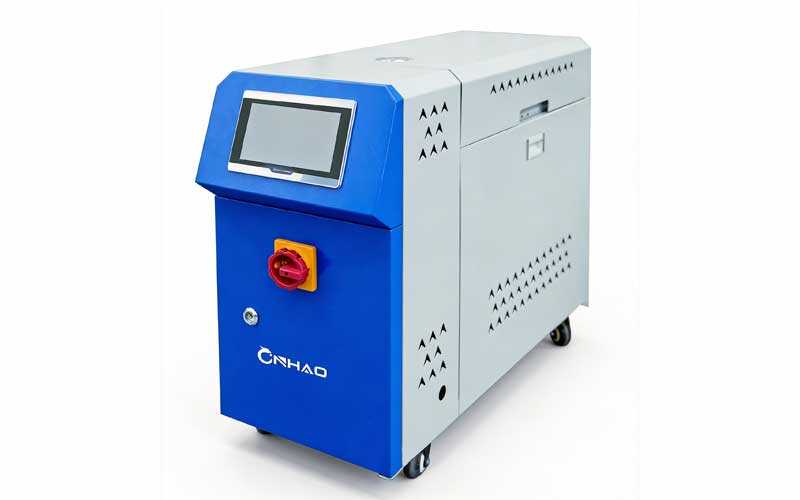
היכנסו לכל מפעל הזרקת פלסטיק ושאלו מאיפה נובעת איכות החלקים. אנשים יצביעו על המכונה, על החומר הגלם, על התבנית. כמעט אף אחד לא יזכיר את בקר הטמפרטורה של התבנית, העומד בפינה ומזרים בשקט מים חמים או שמן בתעלות התבנית.
ואז, יום אחד, המשאבה של ה-MTC מתקלקלת. טמפרטורת התבנית עולה. החלקים מתחילים להתעוות. מנהל האיכות נאלץ להתמודד עם שיעורי פסולת שלא ראה כבר שנים. לפתע כולם יודעים בדיוק מה התפקיד של הקופסה הזו.
בקר טמפרטורה לתבנית (MTC, המכונה לעתים "יחידת בקרת טמפרטורה" או TCU) אינו מכשיר נוצץ. אך הוא מהווה את ההבדל בין תהליך יציב לתהליך שסוטה מהמסלול בכל פעם שטמפרטורת הסביבה משתנה או שקו הקירור נסתם.
מהו תפקידו של בקר טמפרטורה לתבניות?
בתבנית יש תעלות שנחצבו בה, בהתאם לתקן משנת 2014, בכל תהליך הזרקת פלסטיק. מערכת ה-MTC מזרימה נוזל העברת חום — מים או שמן — דרך תעלות אלה כדי לשמור על התבנית בטמפרטורה קבועה. כאשר התבנית מתקררת (עקב מגע עם הפלסטיק המותך), מערכת ה-MTC מוסיפה חום. חלק מהיחידות גם מקררות, ומוציאות חום כאשר התבנית מתחממת יתר על המידה.
לולאת הבקרה פשוטה: חיישן המותקן בתבנית או ביציאת היחידה מודד את הטמפרטורה, והבקר מפעיל את גוף החימום או את שסתום הקירור כדי לשמור על הטמפרטורה שנקבעה. יחידות איכותיות שומרות על דיוק של ±0.1°C. בתהליך יציב, בקרה מדויקת זו היא שמבטיחה שכל יציקה תהיה זהה לקודמתה.
מה שאנשים לא מבינים הוא שה-MTC נלחם בתהליך הזה ללא הרף. כל הזרקה של חומר מותך בטמפרטורה של 220°C מזרימה חום לתוך התבנית. ה-MTC חייב להוציא את החום הזה החוצה (או להוסיף אותו, במקרה של תבניות בטמפרטורה גבוהה) לפני הזרקה הבאה. אם זרימת המשאבה נמוכה מדי, הנוזל אינו יכול להעביר מספיק חום, וטמפרטורת התבנית עולה בהדרגה במהלך הריצה.
סוג מים או סוג שמן — ההחלטה הראשונה
זוהי השאלה שכל קונה שואל, והתשובה תלויה כמעט אך ורק במספר אחד: הטמפרטורה שעליכם לשמור עליה.
MTC מסוג מים
ביחידות מסוג מים מוזרם מים נקיים (בדרך כלל עם חומר מעכב קורוזיה) דרך התבנית. יחידות סטנדרטיות מגיעות לטמפרטורה של כ-90–95°C. יחידות מים בלחץ גבוה בטמפרטורה גבוהה מגיעות עד 160°C על ידי העלאת לחץ המערכת מעל נקודת הרתיחה של המים.
יש להשתמש במערכת מים במקרים הבאים:** כאשר טמפרטורת התהליך נמוכה מ-95°C (או נמוכה מ-160°C, אם ניתן להצדיק את העלות של יחידה בלחץ). זה מכסה את הרוב המכריע של התרמופלסטים — ABS, PP, PE, PS, רוב סוגי הניילון, ו-PC בטמפרטורות בינוניות.
מדוע מים הם בדרך כלל עדיפים:
– למים יש יכולת הולכת חום הגדולה פי ארבעה בערך מזו של שמן, ביחס ליחידת נפח. אותה משאבה מעבירה יותר חום.
– אין בלגן. דליפת מים אפשר לנקות בקלות. דליפת שמן מצריכה ניקוי ושיחה בנושא בטיחות אש.
– תגובה מהירה יותר. המים מתחממים ומתקררים מהר יותר, ולכן היחידה מתאוששת מהפרעות מהר יותר.
– עלויות תפעול ותחזוקה נמוכות יותר.
MTC מסוג שמן
ביחידות מסוג שמן זורם שמן להעברת חום, והן מגיעות לטמפרטורה של 200–350°C, בהתאם לנוזל.
יש להשתמש בסוג שמן זה כאשר:** אתם מעבדים חומרים הנדסיים הדורשים טמפרטורות תבנית גבוהות — PPS מעל 160°C, PEEK, LCP, וכן סוגים מסוימים של PBT ו-PET כאשר המפרט הטכני מחייב זאת. מים פשוט אינם יכולים להגיע לטמפרטורות אלה בלחץ אטמוספרי.
הפשרות שאף אחד לא אוהב:
– השמן מגיב לאט יותר. היחידה זקוקה לזמן רב יותר כדי להגיע לנקודת היעד, וכן לזמן רב יותר כדי להתאושש.
– דליפות שמן מהוות סכנה לתחזוקת הבית ולסכנת שריפה. יש להשתמש בנוזל המתאים לטמפרטורה, ויש להקפיד על אטימות המערכת.
– שמן מתכלה. עם הזמן הוא מתכהה, נעשה צמיג ומאבד מיעילות העברת החום שלו. יש להחליפו על פי לוח זמנים קבוע, ולא מתי שמתחשק לך.
אם אתם משתמשים בשרפים סטנדרטיים, יחידה מסוג שמן היא יתר על המידה — אתם משלמים על טווח טמפרטורות שלעולם לא תשתמשו בו, ונושאים בנטל התחזוקה של נוזל שאינכם זקוקים לו.
בעיית העובש המזיעה
שאלו כל יצרן המשתמש בתבניות קרות במפעל לח על תופעת "הזעה של התבנית" ותראו איך הוא מכווץ את פניו.
כאשר טמפרטורת פני התבנית יורדת מתחת לנקודת הטל של האוויר הסובב, מים מתעבים על פני התבנית — בדיוק כמו משקה קר ביום קיץ. התבנית ממש "מזיעה".
מה זה עושה לך:
– מים מטפטפים על קו ההפרדה. נוצרים כתמי מים, התפשטות חומר והזרקה לא מלאה, כאשר נוצר אדים בתוך החלל.
– התבנית מחלידה. תבנית שמזעה בסדנה לחה מתחילה להחליד על המשטחים תוך ימים ספורים, ולא חודשים.
– החלודה מתפשטת לחלקים. פגמים במשטח שאי אפשר להסביר עד שמישהו בוחן את התבנית תחת אור.
הפתרון אינו מסובך, אך אנשים מתנגדים לו:
– העלו את טמפרטורת התבנית מעל נקודת הטל. אם נקודת הטל במפעל שלכם היא 18°C, הפעילו את התבנית בטמפרטורה של 20°C או יותר. ייתכן שהחלקים יזדקקו למחזור מעט ארוך יותר כדי לפצות על כך, אך כך תמנעו את היווצרות העיבוי.
– הפחיתו את הלחות בסביבה. הסרת הלחות באזור היציקה פותרת את בעיית ההזעה מהשורש.
– השתמשו בשיטת ויסות טמפרטורת התבנית במקום בקירור ישיר. יחידה השומרת על טמפרטורה קבועה בתבנית (במקום להציף אותה במים קרים) שומרת באופן אוטומטי על טמפרטורת פני השטח מעל נקודת הטל.
הטעות שאני רואה הכי הרבה: מפעל שמפעיל תבניות בטמפרטורה של 10°C במפעל לח, בטענה ש"ככל שקר יותר, כך התהליך מהיר יותר", ואז מבזבז את החיסכון על תיקוני חלודה ועל פסולת הנובעת ממילוי חלקי. נקודת היעד של בקר טמפרטורת התבנית היא המנוף — השתמשו בה.
כיצד שינויי הטמפרטורה בתבנית משפיעים על החלק
זהו המקום שבו ה-MTC מוכיח את ערכו בתחום הזרקת הפלסטיק. טמפרטורת התבנית אינה נועדה רק למנוע התחממות יתר. היא משפיעה באופן ישיר על ארבעה גורמים:
מילוי וזרימה. טמפרטורת תבנית גבוהה יותר שומרת על נוזליות החומר המותך בתוך החלל למשך זמן רב יותר. במקרה של דפנות דקות, מסלולי זרימה ארוכים וצורות גיאומטריות המועדות להיווצרות קווי תפר, תבנית חמה יותר תוביל לירידה במספר הזריקות הקצרות ולקווי תפר חזקים יותר. אם הטמפרטורה נמוכה מדי, החומר המותך יקפא לפני שהחלל יתמלא.
זמן מחזור. כאן קיים קונפליקט. תבנית קרה יותר מקשיחה את החלק מהר יותר, כך שניתן לשלוף אותו מוקדם יותר — מחזור קצר יותר. אך תבנית קרה מדי גורמת לפגמים משלה (סימני זרימה, שקעים, עיוותים כתוצאה מלחץ פנימי). הטמפרטורה הנכונה היא הנמוכה ביותר שעדיין מספקת חלקים תקינים, ולא הנמוכה ביותר שהמכונה מאפשרת.
עיוות ומתח. חומרים גבישיים (ניילון, PBT, PP, POM) זקוקים לטמפרטורות תבנית גבוהות יותר כדי להתגבש באופן אחיד. תהליך ההתגבשות משחרר חום — אם התבנית קרה מדי, החלק מתגבש באופן לא אחיד, נוצר בו מתח, והוא מתעוות כאשר הוא יוצא מהתבנית. חומרים אמורפיים (PC, ABS, PS) רגישים פחות, אך עדיין מראים סימני מתח וסימני שקיעה כתוצאה מתבניות קרות.
גימור פני השטח. תבנית חמה יותר, משטח מבריק יותר — עד גבול מסוים. תבניות קרות מניבות משטחים מט או עם סימני זרימה. אם החלק שלכם זקוק לגימור אסתטי, לטמפרטורת התבנית יש השפעה גדולה יותר על התוצאה מאשר סוג החומר.
טמפרטורת תבנית יציבה — הנשמרת על ידי מערכת MTC תקינה — היא זו שמבטיחה תוצאות צפויות בכל ארבעת המקרים הללו, הזרקה אחר הזרקה. בלעדיה, אותה מכונה מייצרת חלקים שונים בהתאם לשינויים בטמפרטורת מי הקירור שהתרחשו במהלך הלילה.
קביעת הגודל של MTC: המספרים החשובים
רכישת MTC רק על סמך "יש לו מספיק כוחות סוס" עלולה לגרום לאנשים לצרות. יש שלושה פרמטרים שבאמת חשובים:
קצב הזרימה של המשאבה. על המשאבה לדחוף כמות מספקת של נוזל דרך תעלות התבנית כדי להתגבר על ירידת הלחץ בהן, ובמקביל לספק את הזרימה הנדרשת לתהליך. משאבה קטנה מדי = זרימה נמוכה = פינוי חום לקוי = עלייה בטמפרטורת התבנית. בררו מהי ירידת הלחץ בתבנית בקצב הזרימה הנדרש, ובחרו משאבה שתספק את קצב הזרימה הנדרש כנגד ירידת הלחץ הזו. יחידה שמזרימה כמות גדולה של מים דרך צינור קצר אך נתקעת בתעלות הצרות של התבנית שלכם היא חסרת תועלת.
כושר חימום (kW). גוף החימום חייב לפצות על החום שהתהליך מוציא מהתבנית בין מחזורים, וכן לחמם את התבנית ממצב התנעה קרה. נקודת התחלה כללית: כושר החימום ב-kW צריך לכסות את עומס החום השעתי של התהליך בתוספת שלב ההפעלה. מחמם קטן מדי פירושו שהיחידה לא תוכל לשמור על נקודת היעד במהלך פעולה רציפה, גם אם היא מגיעה אליה בעת ההפעלה.
קיבולת קירור. אם היחידה גם מקררת, שסתום הקירור ומחליף החום שלה חייבים לפנות את החום באותה מהירות שבה התהליך פולט אותו. בתבניות בעלות חללים רבים או בתבניות עם תעלות חמות, עומס הקירור הוא משמעותי. יש לבדוק את קיבולת הקירור ביחס לחום התהליך בפועל, ולא על פי הנתון האופטימי המופיע בקטלוג.
בעיות שתיתקלו בהן בפועל
אין זרימה / זרימה נמוכה. קוויטציה במשאבה, כיס אוויר בעת ההפעלה, מסנן סתום או שסתום סגור במקום כלשהו במעגל. תסמינים: עלייה בטמפרטורת התבנית, התראות מהמכשיר על זרימה נמוכה. פתרון: לשחרר אוויר בעת ההפעלה, לנקות את המסנן (על פי לוח זמנים), לוודא שכל השסתומים פתוחים. רוב הקריאות בנושא "תקלה ב-MTC" נובעות ממסנן סתום.
התחממות יתר של התבנית, הגוף החימום לא נכבה. מגען תקוע או ממסר מצב מוצק תקול גורמים לכך שהגוף החימום יישאר מחובר לחשמל גם כאשר הבקר מציין שהוא כבוי. התבנית מתחממת יתר על המידה, החלקים מתעוותים, ואם אף אחד לא ישים לב לכך, היחידה עלולה להפעיל את מפסק הגבול העליון. פתרון: בדקו את מעגל החימום בנפרד. ממסר שנדבק במצב סגור מהווה סכנת שריפה — החליפו אותו, אל תעקפו אותו.
הבדלי טמפרטורה בין התאים. אם אתם מפעילים תבנית בעלת תאים מרובים ותא אחד מייצר חלקים פגומים בעוד שהתא הסמוך לו תקין, סביר להניח שזרימת ה-MTC אינה מאוזנת — מעגל אחד מקבל את רוב הנוזל, בעוד שהאחר סובל ממחסור. פתרון: איזנו את מעגלי הזרימה של התבנית (באמצעות שסתומי הגבלה או אזורים נפרדים), או הפעילו אזורי טמפרטורה נפרדים לכל קבוצת תאים.
דליפות. במתקני מים מתרחשות דליפות בנקודות החיבור ובצינורות. במתקני שמן מתרחשות דליפות באטמים. כך או כך, דליפה איטית מורידה את הלחץ ואת הזרימה במערכת. פתרון: הדקו את נקודות החיבור, החליפו צינורות סדוקים, ואל תתעלמו מטפטוף — הוא יהפוך לשלולית, ואז לתקלה.
בשורה התחתונה
בקר טמפרטורת התבנית אינו הרכיב היקר ביותר במערכת העזר שלכם, ולעתים נדירות הוא זה שאנשים מתגאים בו. אך הוא זה שמבטיח את היציבות של התהליך שלכם. בחרו במערכת מים, אלא אם אתם באמת זקוקים לטמפרטורה שהשמן מספק. קבעו את טמפרטורת התבנית בהתאם לחלק, ולא לפי השעון — הניסיון למנוע הזעה של התבנית על ידי הפעלת טמפרטורה נמוכה יותר רק מחליף בעיה אחת בבעיה חמורה יותר. התאימו את גודל המשאבה והמחמם לתבנית האמיתית שלכם, ולא למספר הקטלוג. ונקו את המסנן לפני שהוא נסתם, ולא לאחר שהתבנית מתחממת יתר על המידה.
אם אתם בוחרים בקרי טמפרטורה לתבניות עבור המפעל שלכם — או מנסים להבין מדוע התהליך שלכם סוטה מהמסלול בימים לחים — נוכל לבחון יחד את החומר, את התבנית ואת תנאי הסדנה שלכם, ולתכנן את היחידות המתאימות. צרו קשר
—
עוד מסדרת הציוד הנלווה שלנו: כיצד לבחור מייבש עם פונקציית הסרת לחות, הסבר על מערכות הובלה מרכזיות