




כיצד לבחור מערכת ייבוש PET: נקודת הטל, זמן והתגבשות

כיצד לבחור מערכת ייבוש PET: נקודת הטל, זמן והתגבשות
PET נראה יבש גם כשהוא לא. תבנית בקבוק שיוצאת עכורה, חלשה או עם פסים אינה בעיה של יציקה — זו כמעט תמיד בעיה של ייבוש. הנה מה שבאמת חשוב כשמגדירים מפרט למייבש שרף PET, והיכן שרוב המפעלים טועים.
עמדתי ליד יותר מייבשי PET ממה שאני יכול לספור, והדבר המסוכן ביותר בהם הוא שהחומר מראה בסדר. אתה פותח שקית גדולה של גרגרי PET, והם שקופים, יבשים למגע, וזורמים דרך הקופסה כמו חרוזי זכוכית. המפעיל נשבע שהשרף יבש. ואז החלקים המוקדמים יוצאים עם ערפל חלבי, ה-IV יורד, ופתאום כולם מאשימים את התבנית או את מהירות הבורג.
זה לא העובש. כשמדובר ב-PET, הלחות היא האויב הבלתי נראה — ואם מערכת הייבוש שלכם קטנה מדי, מכוונת לא נכון או נבחרה עבור נקודת טל לא מתאימה, זה יעלה לכם במשמרת שלמה של פסולת עוד לפני שתבינו מה קרה. תנו לי להסביר לכם כיצד לבחור מערכת ייבוש PET שבאמת מבצעת את המשימה היחידה שלה.
העניין הוא כזה: PET הוא חומר גלם היגרוסקופי. הוא לא רק סופג לחות מהשטח — הוא סופג מים אל תוך הגרגיר, עמוק בתוך שרשרת הפולימר. לא משנה כמה תסתכל עליו, לא תוכל לדעת עד כמה הוא רטוב. רק נקודת הטל של האוויר שבו אתה מייבש אותו תוכל להעיד על כך.
מדוע יש לייבש PET — ומדוע זה תהליך חסר פשרות
PET מכיל כ-0.2 עד 0.3% לחות לפי משקל כאשר הוא פשוט מאוחסן במחסן לח. זה לא נשמע כמו הרבה. אך ברגע שהשרף מגיע לטמפרטורת ההיתוך, מולקולות המים מפרידות בין שרשראות הפולימר. התוצאה היא ירידה בצמיגות הפנימית — ערך ה-IV שחשוב ללקוחותיכם — ותהליך הידרוליזה המתבטא בחלקים עכורים, דפנות חלשות ועכירות שאי אפשר להסיר באמצעות ליטוש.
הנה המספר שכדאי לזכור: כדי לעצב PET כראוי, יש להוריד את רמת הלחות ל-50 חלקים למיליון (0.005%) או פחות. רק בטווח הזה, ורק בטווח הזה, הפולימר ישמור על ערך ה-IV שלו ויתעצב לחלקים בעלי השקיפות והחוזק שעבורם אתם משלמים. כל ערך מעל 50 ppm פירושו שאתם לוקחים סיכון עם כל תבנית גלם.
שלושת המספרים המגדירים כל מערכת ייבוש PET
כל מערכת ייבוש PET שראוי להתקין מבוססת על שלושה פרמטרים. אם הספק שלכם אינו יכול לספק לכם את שלושתם בכתב, אל תתקשרו איתו. אם המערכת הנוכחית שלכם פועלת מחוץ לטווח הפרמטרים הללו, זו בעיה שלכם.
נקודת הטל של האוויר בתהליך: ≤ −40°C
המספר החשוב ביותר. PET דורש נקודת טל של −40°C או פחות — זו רמת היובש של האוויר המוזרם דרך הקונוס. מייבש בטמפרטורה של −20°C פשוט לא יצליח להוריד את רמת ה-PET ל-50 ppm, לא משנה כמה זמן תפעיל אותו. זהו תנאי שאינו נתון למשא ומתן.
טמפרטורת ייבוש: 160–180°C
PET זקוק לחום כדי להוציא את הלחות שנספגה. הטמפרטורה האופטימלית היא כ-170°C. אם הטמפרטורה נמוכה מדי, תהליך הייבוש מתעכב; אם הטמפרטורה עולה ל-180°C ומעלה למשך זמן ממושך, קיים סיכון לפירוק תרמי של החומר עצמו.
זמן ייבוש: 4–6 שעות שהייה
בניגוד לרבים מהשרפים שמתייבשים תוך שעה או שעתיים, ל-PET דרושה תקופת שהייה — בדרך כלל 4 עד 6 שעות במכל. זו הסיבה שמכל זה גדול בהרבה מהצריכה השעתית של המכונה. אם מקצרים את זמן השהייה, החלק החיצוני של הגרגר מתייבש, אך הליבה נשארת רטובה.
קראו את שלושת הסעיפים האלה שוב, כי הם מסבירים כל תקלה בייבוש PET שראיתי אי פעם. אנשים קונים מייבש שמיועד לסוג אחר של חומר גלם, מכוונים אותו לטמפרטורה שמתאימה ל-ABS, מפעילים אותו במשך תשעים דקות כי זה מה שהמכונה הקודמת דרשה — ואז תוהים מדוע החלקים יוצאים מעורפלים.
אמורפי לעומת גבישי: השאלה שרוב הקונים מדלגים עליה
בנקודה זו ה-PET נבדל מכל שאר החומרים בחדר הייבוש. ישנן שתי צורות של PET, והן מתייבשות בדרכים שונות לחלוטין.
PET אמורפי — הגרגרים השקופים והזכוכיתיים המשמשים לייצור תבניות בקבוקים — עוברים מעבר זכוכיתי בטמפרטורה של כ-75°C. אם תנסו לייבש אותם מעל לטמפרטורה זו ללא מכשיר גבישה, הגרגרים יתרככו, יידבקו זה לזה וייצרו גשרים בתוך המכל. תקבלו גוש מוצק במקום שבו אמור להיות החומר שלכם.
PET גבישי — שכבר עבר התגבשות חלקית, לרוב ממוחזר או בצורת פתיתים — יכול לעמוד בטמפרטורות גבוהות יותר ובזמני שהייה קצרים יותר. כאן נכנס לתמונה מכשיר להתגבשות PET וכאן נכנסת לתמונה: יחידה נפרדת שמחממת PET אמורפי באיטיות כדי לגרום לו להתגבש לפני כן הוא מתאים למייבש, כך שתוכלו לייבש אותו במהירות ובחום גבוה מבלי שייווצרו גושים.
תמצית הדברים: אם אתם מייבשים גרגרי PET אמורפיים לייצור תבניות, אתם זקוקים למערכת ייבוש הכוללת הגנה מפני התגבשות (או מתקן התגבשות נפרד) ומייבש שרף השומר על תנועה מתמדת של המיטה, כדי למנוע התלכדות. אם אתם מייבשים פתיתים או rPET, הכללים משתנים — אך אתם עדיין זקוקים לנקודת טל של −40°C.
איזה סוג של מייבש PET כדאי לכם להשתמש בו בפועל?
לא כל מייבש יכול להגיע לנקודת טל של −40°C. עובדה זו לבדה פוסלת את רוב המוצרים בשוק עוד לפני שתתחילו להשוות מחירים.
מייבשי אוויר חם להזרים אוויר רגיל שחומם ל-170°C דרך הקונוס. המכשירים האלה זולים, אך האוויר שהם משתמשים בו הוא בטמפרטורת נקודת הטל של החדר — לרוב −10°C או גרוע מכך. מייבש אוויר חם אינו מסוגל פיזית לייבש PET לרמה של 50 ppm. זהו הכלי הלא נכון, נקודה, וראיתי קווי ייצור שלמים שנבנו סביב מכשיר כזה רק כי "הוא כבר היה במפעל".
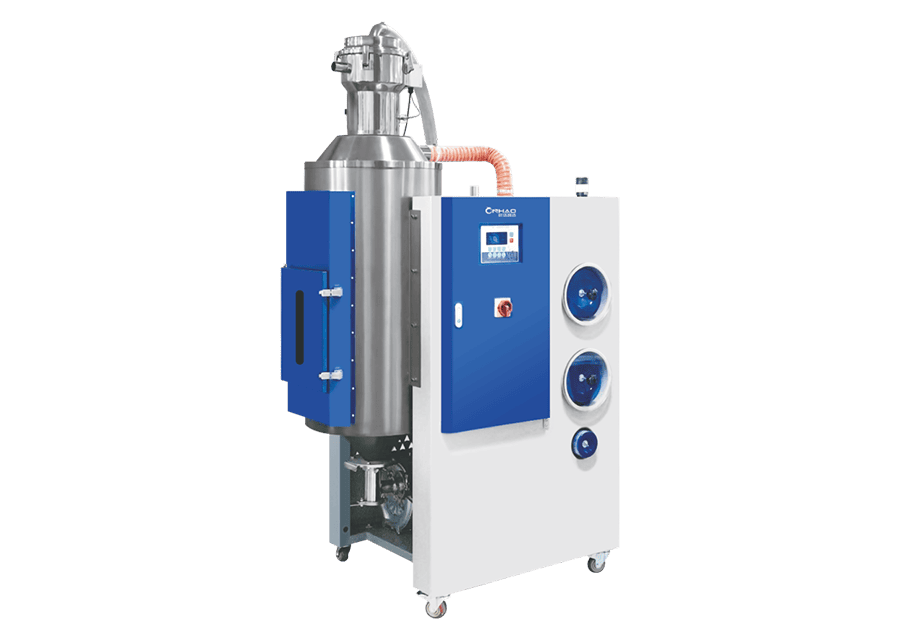
מייבשי חומר יבש — ובפרט מייבשי רוטור חלת דבש או מייבשי מיטה סופחת — מעבירים את האוויר התעשייתי דרך חומר סופח שמקרר אותו לטמפרטורה של −40°C או פחות. זהו סוג המכונה הדרוש למערכת ייבוש PET. חומר הייבוש עובר תהליך התחדשות רציף, כך שתקבלו שינוי קבוע בנקודת הטל ממשמרת למשמרת.
מייבשי ואקום מהוות את האפשרות החדשה יותר, החוסכת באנרגיה: הן מוציאות את הלחות באמצעות ואקום במקום לחמם באוויר יבש. הן יכולות להיות יעילות באופן משמעותי יותר עבור PET, במיוחד במערכות מרכזיות גדולות. החיסרון הוא עלות ראשונית גבוהה יותר ומחזור ייבוש ארוך יותר בחלק מהתצורות.
אם ספק מנסה למכור לכם מייבש אוויר חם לקו ייצור PET, הודו לו והמשיכו הלאה. אם הוא מציע מערכת ייבוש באמצעות חומר יבש או מערכת ואקום השומרת על טמפרטורה של −40°C עם זמן שהייה במכל של 4–6 שעות, אתם בכיוון הנכון.
התקלה שנראית כמו בעיה בתבנית
תנו לי לספר לכם על מכונה שעזרתי להוציא ממצב קשה. הם ייצרו חלקי גלם בתבנית וסבלו מערפול לסירוגין — כמה תוצרים פגומים בשעה, מספיק כדי לפסול כ-8% מהתפוקה. הצוות השקיע שבועיים בשינוי מהירויות הבורג, בכוונון טמפרטורות התבנית, ואפילו בהחלפת ספקי החומר. שום דבר לא עזר.
עברנו לאורך קו הייבוש וגילינו את הסיבה האמיתית תוך כעשרים דקות. טמפרטורת האוויר המחודש במייבש הסופג שלהם טיפסה לכ-−25°C. המכשיר לא היה מקולקל — פשוט תוקף השימוש של חומר הספיגה פג, ולכן נקודת הטל השתנתה. בטמפרטורה של −25°C, הרזין יצא בריכוז של כ-80–100 ppm במקום 50. זה לא היה מספיק כדי לגרום לכישלון מוחלט של התהליך, אך די היה בכך כדי לפגום בקומץ של תבניות בכל מחזור.
זה הדבר הערמומי ב-PET: מערכת ייבוש לקויה לא מתקלקלת בצורה בולטת, אלא מתקלקלת בשקט בחלקים שאתה לא בודק. התיקון כלל החלפת מסנן יובש והתקנת אזעקת נקודת טל, המכבה את הקו אם טמפרטורת האוויר עולה מעל −35°C. מאז המערכת פועלת ללא תקלות.
כיצד להתאים את גודל מערכת הייבוש מ-PET לקו הייצור שלכם
קביעת המידה מסתכמת בחישוב אחד שרוב האנשים טועים בו: מיכל האחסון חייב להכיל כמות חומר המספיקה ל-4–6 שעות של צריכת החומר השעתית של המכונה, ולא כמות המספיקה לשעה אחת בלבד.
- נתחיל עם התפוקה. אם המכונה שלכם צורכת 80 ק"ג PET לשעה, זמן שהייה של 4 שעות פירושו שתזדקקו למכל קיבולת של כ-320–480 ק"ג. זה נראה גדול מדי, עד שמבינים שאין דרך קיצור.
- יש להתאים את המייבש למכל, ולא למכבש. יחידת הייבוש או הוואקום חייבת להיות מסוגלת לשמור על טמפרטורה של −40°C תוך הזרמת נפח אוויר (CFM) מספיק עבור כל תכולת המכל. אם נפח האוויר יהיה נמוך מדי, נקודת הטל תקרוס ברגע שתגבירו את קצב התפוקה.
- שאלו על אוטומציה של זמן השהייה. מערכת טובה עוקבת אחר משך הזמן שהחומר נמצא במכל ומודיעה לך מתי הוא יבש באמת, במקום לפעול לפי טיימר קבוע שמניח שהמכל היה מלא.
- יש לתכנן את תהליך הטחינה החוזרת. אם אתם משתמשים בחומר גלם טחון מפרפורמים או בפתיתי rPET, הודיעו על כך לספק שלכם. פתיתי rPET נארזים בצורה שונה, מתייבשים בצורה שונה, ולעתים קרובות דורשים משפך נפרד עם בקרת נקודת טל משלו.
הטיפול ששומר על חיית המחמד שלכם יבשה
ברגע שמגדירים אותה כהלכה, מערכת ייבוש PET לא דורשת הרבה — אך הדברים המעטים שהיא זקוקה להם הם דווקא אלה שאנשים נוטים לדלג עליהם:
- יש לבדוק את נקודת הטל מדי יום, ולא מדי שבוע. זהו המדד הטוב ביותר שיש לכם להתרעה מוקדמת. אם הערך עולה מעל −35°C, עצרו את התהליך ותקנו את התקלה לפני שתפעילו את האצווה.
- יש לחדש את חומר הייבוש בהתאם ללוח הזמנים. חומר יבשן מסוג רוטור או מיטה אינו מחזיק מעמד לנצח. יש לעקוב אחר שעות הפעולה ולהחליפו לפני שנקודת הטל מתחילה לעלות, ולא אחרי כן.
- יש לנקות את מיכל החומר בעת החלפת חומרים או צבעים. שאריות PET מהריצה הקודמת, שהתכלו בטמפרטורה של 170°C, יזהמו את המנה הבאה ויפחיתו את ערך ה-IV שלכם.
- יש לשמור על ניקיון המסננים. מסנן אוויר תהליכי מאובק מפחית את זרימת האוויר, מה שמפחית את היכולת לשמור על נקודת הטל בתנאי פעולה מלאים.
- התקינו אזעקת נקודת טל המחוברת לצינור. זה צריך להיות רועש, וזה צריך לעצור את הייצור. כמה דקות של השבתה כדי לתקן יובש עדיפות על משמרת של פסולת מעורפלת.
שאלות בנושא ייבוש PET – תשובות ישירות
מהי נקודת הטל הנדרשת עבור PET?
לפחות −40°C, ורצוי פחות מכך. זהו הטמפרטורה שמביאה את ה-PET לרמת הלחות של 50 ppm (0.005%) הדרושה לייצור חלקים יציבים בהזרקה (IV) וצלולים. טמפרטורה הנמוכה מ−40°C מהווה את מרווח הבטיחות שלכם.
באיזו טמפרטורה יש לייבש PET?
טווח הטמפרטורות הבטוח להפעלה הוא סביב 170°C. ייבוש בטמפרטורות נמוכות מכך גורם לזחילה; טמפרטורות ממושכות מעל כ-180°C עלולות לגרום לדיגרדציה תרמית ולירידה בערך ה-IV.
כמה זמן לוקח ל-PET להתייבש?
יש לתכנן זמן שהייה של 4 עד 6 שעות במכל. זו הסיבה שהמכל מתוכנן לפי קיבולת של שעות, ולא דקות — החלק החיצוני של הגרגיר מתייבש במהירות, אך הליבה זקוקה לזמן.
האם מותר להשתמש במייבש אוויר חם עבור PET?
לא. מייבשי אוויר חם אינם מסוגלים להגיע לנקודת הטל של −40°C הנדרשת ל-PET, ולכן החומר לא יירד מתחת לסף הלחות. יש להשתמש בחומר יבשן או במערכת ייבוש PET בוואקום.
מדוע חלקי PET נראים מעורפלים גם לאחר הייבוש?
בדרך כלל נקודת הטל עלתה או שזמן השהייה היה קצר מדי — שני הגורמים הללו מותירים לחות בליבת הגרגר, אשר עוברת הידרוליזה בתהליך ההיתוך וגורמת לעכירות בחלק. יש לבדוק תחילה את נקודת הטל.
אז מה כדאי לכם לקנות בעצם?
רכשו מערכת ייבוש PET השומרת באופן אמין על נקודת טל של −40°C (או נמוכה יותר), שתא המטען שלה מתוכנן לזמן שהייה של 4–6 שעות, ומגנה על PET אמורפי מפני התגבשות — באמצעות הגנה מפני התגבשות או באמצעות מתקן התגבשות נפרד. התקינו אזעקת נקודת טל המפסיקה את פעולת הקו, ותכננו את חידוש חומר הייבוש באותו אופן שבו אתם מתכננים החלפת שמן: בזמן, לפני שהוא מתקלקל.
כל השאר זה שיווק. מערכת ייבוש שעומדת בשלושת המדדים הללו תשמור על ה-PET יבש, על ה-IV יציב ועל החלקים שקופים. מערכת שלא עומדת בהם תכרסם בשקט בתפוקה שלכם, גם אם מבחוץ היא נראית תקינה לחלוטין.
עוד הערה כנה אחת: אם אתם בונים או מרחיבים קו ייצור PET, דאגו שמי שמגדיר את מפרט מערכת הייבוש יהיה בעל ידע בתחום של שרפים היגרוסקופיים — ודרשו ממנו לציין בכתב את נקודת הטל, הטמפרטורה וזמן השהייה. PET אינו סובל ניחושים. הקפידו על שלושת הפרמטרים הללו, והשאר בקו הייצור שלכם יראה את התוצאות.