




Пластиковый вакуумный загрузчик: как выбрать для литья под давлением

Пластиковый вакуумный загрузчик: как выбрать для литья под давлением
Пластиковый вакуумный загрузчик выглядит как самое простое устройство на заводе. Бункер, шланг, двигатель, создающий вакуум. И тем не менее именно он является скрытой причиной большего числа внеплановых остановок, чем признают большинство производителей литьевой продукции, — ведь когда подача материала прекращается, останавливается и всё, что находится ниже по технологической цепочке.
Меня не раз вызывали на экстренные выезды по поводу «остановки оборудования», которые в итоге оказывались всего лишь забитым фильтром или шлангом, длина которого превышала необходимую на 6 метров. В этом руководстве рассказывается, как выбрать пластиковый вакуумный загрузчик, который действительно будет справляться с нагрузкой ваших прессов: как правильно подобрать размер, о чём не говорится в технических характеристиках и какие типы неисправностей вы сможете распознать на производстве.
Как на самом деле работает пластиковый вакуумный загрузчик
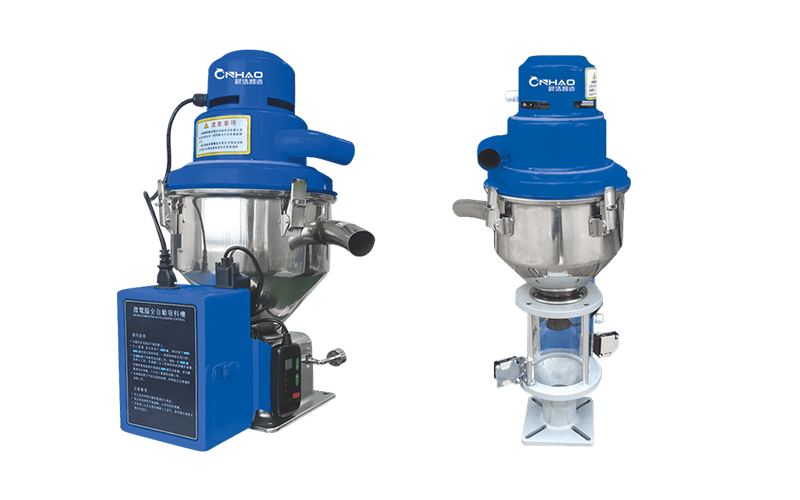
Вакуумный загрузчик перемещает пластиковую смолу из места хранения — контейнера «Гейлорд», силоса или сушильного бункера — на следующий этап вашего технологического процесса, которым, как правило, является сушилка, смесительная установка или непосредственно бункер машины. Это достигается за счёт создания вакуума в приёмной камере, всасывания материала через шланг и его выгрузки через заслонку после заполнения камеры.
Каждый загрузчик состоит из пяти одинаковых компонентов:
- Источник вакуума — насос с электроприводом (щеточный или бесщеточный) или вентиури с пневматическим приводом на агрегатах меньшей мощности
- Приемный бункер — камера, в которой материал скапливается перед выходом
- Фильтрация — предотвращает попадание пыли и мелких частиц в насос
- Линия материалов — шланг или труба, а также заборная трубка или зонд
- Управление — от простого датчика уровня до сетевого контроллера, передающего данные в центральную систему
Выбор между ними в основном зависит от пропускной способности, расстояния и типа материала.
Боковые загрузчики по сравнению с централизованными конвейерными системами
Это первый выбор, который приходится делать при подборе пластикового вакуумного загрузчика, и от него зависит всё остальное.
| Фактор | Погрузчик, устанавливаемый рядом со станком | Центральная пылесосная система |
|---|---|---|
| Архитектура | По одному загрузчику на каждый пресс, автономный | Один большой насос, множество приемных станций |
| Типичные размеры растения | 1–8 машин | 8 машин для полного комплекта оборудования |
| Первоначальные затраты | Низкая стоимость за единицу, линейно масштабируется | Сначала дороже, но впоследствии дешевле на каждой станции |
| Расстояние транспортировки | Короткая — обычно менее 15 м | Длина — 50 м и более считается нормальной |
| Нагрузка на систему технического обслуживания | Много объектов, требующих обслуживания | Один насос — множество фильтров |
| Гибкость | Легко перемещать или добавлять | Для проведения изменений потребуется прокладка труб |
| Идеально подходит для | Заказные производства, частая смена материалов | Заводы с большими объёмами производства, длительными циклами и подачей сырья из бункеров |
Производственное предприятие, на котором в течение недели перерабатываются восемь различных материалов, почти всегда нуждается в отдельных загрузочных устройствах — так можно выделить одно устройство для каждого материала и полностью исключить перекрестное загрязнение. Заводу, который подает материал из 20-тонного силоса на двадцать прессов, требуется централизованная система, и это именно то, что автономная система пневматической транспортировки предназначен. Если вы начинаете с небольшого проекта, то специальный интегрированная система всасывающей загрузки «на каждую машину» — это более гибкий вариант.
Как правильно подобрать размер вакуумного загрузчика: четыре фактора
Производительность пластиковых вакуумных погрузочных устройств измеряется в кг/ч, и именно с этого единственного показателя начинается большинство ошибок при покупке. Указанная в техническом паспорте производительность представляет собой пиковый показатель, измеренный в идеальных условиях — с коротким шлангом, небольшим вертикальным подъемом и чистыми гранулами первичного сырья. На реальных предприятиях ни одного из этих условий не соблюдается.
1. Производительность в кг в час
Исходите из объема потребления, а не из номинальной мощности машины. Возьмите вес одного выпущенного изделия, прибавьте вес литника и отходов, умножьте на количество выпущенных изделий в час — и вы получите реальный объем потребности:
Требуемая производительность (кг/ч) = (масса детали + масса литника) × количество циклов в час ÷ 1000
Затем добавьте запас по мощности. Я рассчитываю размеры так, чтобы погрузчик удовлетворял спрос, работая при мощности примерно 60–70% от своей номинальной мощности. Погрузчик, от которого требуют производительности 100% в час, не доживет и до своего первого дня рождения.
2. Длина трассы — горизонтальная, вертикальная и изгибы
Расстояние — это «тихий убийца» рейтинга. Общее эффективное расстояние составляет:
- Горизонтальный отрезок, измеренный по фактическому маршруту шланга
- К тому же вертикальный подъем, который обходится в несколько раз дороже, чем горизонтальный
- Кроме того, следует учитывать прибавку на каждый изгиб — колено под углом 90° по своим характеристикам соответствует примерно 2–3 м прямой трубы
Погрузчик, рассчитанный на производительность 400 кг/ч на расстоянии 5 м, может обеспечить производительность всего 180 кг/ч на расстоянии 25 м при наличии двух колен и подъёме на 4 м. Всегда уточняйте у поставщика кривая производительности, а не цифра в заголовке.
3. Насыпная плотность — показатель, о котором все забывают
Производители калибруют свои номинальные показатели с учетом стандартной смолы с известной насыпной плотностью. При смене материала изменяется массовый расход, причем иногда весьма значительно:
| Материал | Типичная насыпная плотность (кг/м³) | Влияние на скорость загрузки |
|---|---|---|
| Гранулы полипропилена | 450–550 | Исходные данные |
| Гранулы полиэтилена | 550–600 | Немного лучше |
| Гранулы АБС | 600–650 | Хорошо |
| Переработанный материал (в виде хлопьев) | 300–450 | Заметно хуже |
| Соединение, наполненное CaCO₃ | 900–1200 | Отличная скорость нарастания массы, повышенная износостойкость |
| Порошок ПВХ | 500–650 | Проблемы с пылью занимают главенствующее место |
Проблема заключается в переработанном материале. Из-за его низкой насыпной плотности при каждом цикле всасывания перекачивается меньший объём материала, в результате чего количество циклов увеличивается, а производительность в кг/ч снижается — зачастую именно тогда, когда доля переработанного материала в составе высока.
4. Рабочий цикл
Погрузчик, заполняющий бункер сушилки, который всасывает материал в течение 20 секунд каждые три минуты, работает в спокойном режиме. Тот же погрузчик, подающий материал на пресс с быстрым циклом работы через короткие промежутки времени, может работать в режиме 40% или более. Проверьте номинальную нагрузку агрегата и технические характеристики двигателя на непрерывную работу, особенно в случае щеточных двигателей, где износ щеток становится постоянной статьёй расходов.
Выбор диаметра трубы и материала трубопровода
Линии с недостаточным диаметром — это самая распространённая проблема, с которой я сталкиваюсь при модернизации оборудования на месте. Обычно используются трубопроводы диаметром 38 мм (1,5″) для отдельных машин и 51 мм (2″) для линий с более высокой производительностью или более длинных участков. Установка трубопроводов слишком большого диаметра также не обходится дешево — слишком большой трубопровод требует большего объема воздуха для обеспечения движения материала и может привести к его застою в горизонтальных участках.
Для абразивных материалов — компаундов со стеклонаполнителем, марок с минеральным наполнителем и крупнозернистого переработанного материала — на длинных участках следует использовать износостойкие шланги или стальные трубы, а гибкие участки необходимо заменять в соответствии с графиком. Компаунды с наполнителем, обеспечивающие высокую скорость подачи, приводят к более быстрому износу колен, чем можно было бы ожидать.
Гранулы, переработанный материал и порошок
То, что вы хотите передать, определяет, что вам следует купить:
- Гранулы из первичного сырья — Это просто. Практически любой погрузчик с ними справляется. Выбирайте размер с учетом расстояния и пропускной способности.
- Переработанный материал — низкая насыпная плотность, неоднородный размер гранул и большое количество мелких фракций. Требуется большая фильтрующая способность и зачастую установка большего размера, чем можно было бы предположить на первый взгляд. Если переработанный материал поступает с вашего собственного дробилка для тяжелых условий эксплуатации, проверить его, прежде чем он поступит в загрузчик.
- Порошки и пылеобразные смеси — Всё дело в фильтрации. Нужна большая площадь фильтрации и автоматическая обратная промывка.
- Гигроскопичные материалы — погрузчик не должен становиться слабым звеном. Если вы транспортируете материал до сушки, любая утечка приведет к попаданию влаги из окружающей среды. Правильно подберите погрузчик к вашему Настройка осушителя поэтому влажный материал никогда не задерживается в бункере, если он там не сушится.
Фильтрация: фактор, определяющий бесперебойность работы вашего оборудования
Если бы мне пришлось выбрать один компонент, из-за которого поступает больше всего обращений в службу технической поддержки, то это был бы фильтр. Мелкие частицы проскальзывают мимо сетчатых фильтров, оседают на фильтрующем материале и постепенно ограничивают поток воздуха — производительность снижается настолько медленно, что никто этого не замечает, пока бункер не опустеет в середине смены.
Обратите внимание на:
- Большая площадь фильтра с точки зрения производительности, особенно при использовании вторичного сырья
- Автоматическая очистка — импульсная система обратного обдува или механический вибратор, срабатывающий после каждого цикла или по дифференциальному давлению
- Удобный доступ — если для замены фильтра потребуются инструменты и двадцать минут, операторы будут откладывать эту работу
Пыль, которая проникает мимо фильтра, никуда не исчезает. Она оставляет царапины на насосе, забивает клапаны и в конечном итоге становится причиной загрязнения деталей.
Интеграция загрузочных устройств с системами сушки, смешивания и подачи
Выбор погрузчика редко является самостоятельным решением. На типичной линии материал перемещается со склада в сушилку, затем, возможно, в смесительную установку, а после этого — в пресс. Транспортировка в осушитель с двумя молекулярными ситами или а ротационный осушитель сотовой конструкции это означает, что цикл загрузчика должен синхронизироваться с сигналом запроса сушилки, иначе бункер сушки не будет своевременно пополняться, что приведет к сокращению времени пребывания материала в сушилке.
Если вы осуществляете смешивание на входе, обратите внимание на то, где происходит смешивание. Мастербатч, дозируемый непосредственно на прессе, ведет себя иначе, чем материал, гомогенизированный в вертикальный смеситель красок или а горизонтальный смеситель красок перед транспортировкой — и переработанный материал, проходящий через большой вертикальный смеситель смешивается гораздо более равномерно, чем всё, что дозируется непосредственно во время полета.
В какой-то момент разговор перестает касаться одного погрузчика и переходит к вопросу распределения материалов по всему заводу. Это уже сфера деятельности интеллектуальная централизованная система подачи корма, о чём стоит позаботиться заранее, даже если вы устанавливаете локальные устройства уже сегодня.
Пять типов сбоев, которые вам будут знакомы
| Симптом | Обычная причина | Исправить |
|---|---|---|
| Бункер пустует, а погрузчик работает без остановки | Недостаточный размер для реальной дистанции или заблокированный фильтр | Очистите фильтр; измените размер с учетом эффективного расстояния |
| Материальные мосты в приемнике | Бункер с небольшим углом наклона, влажный или сыпучий материал | Мешалка, вибратор или конус с более крутым углом наклона |
| Пропускная способность постепенно снижается в течение нескольких недель | Постепенное заглушение фильтра | Автоматическая очистка, график обслуживания фильтров |
| Пыль вокруг крышки ствольной коробки | Негерметичные уплотнения или поврежденные прокладки | Замените прокладки; проверьте зажим крышки |
| Насос перегревается / щетки быстро изнашиваются | Рабочий цикл превышает номинальное значение | Увеличить мощность агрегата или перейти на двигатель непрерывного режима работы |
Техническое обслуживание, которое действительно предотвращает простои
- Ежедневно — обратите внимание на необычный звук работы насоса, взгляните на индикатор состояния фильтра, убедитесь, что шланги не защемлены и не перекручены
- Еженедельно — очистить или промыть фильтры, проверить сетки на всасывающих трубках, протереть внутренние детали приемника
- Ежемесячно — проверьте износ шлангов и колен (особенно в заполненных моделях), осмотрите электрические клеммы, убедитесь, что датчики уровня не покрыты налётом
- Ежеквартально — проводить техническое обслуживание вакуумного насоса в соответствии с интервалами, указанными производителем; на двигателях с щетками проверять длину щеток до того, как они выйдут из строя
Контрольный список для покупателя
- Рассчитайте реальный спрос исходя из веса отлива и времени цикла, а затем определите размеры, исходя из номинальной производительности ~65%
- Измерьте фактическое эффективное расстояние: горизонтальное + вертикальный подъем + припуск на изгиб
- Подтвердите кривую производственной мощности поставщика по адресу ваш расстояние, а не максимальное значение, указанное в заголовке
- Укажите все материалы, подлежащие транспортировке, включая долю вторичного сырья и насыпную плотность
- Укажите степень фильтрации, соответствующую самому запыленному материалу, с которым вы будете работать
- Определитесь с архитектурой: на уровне отдельных машин или централизованная — и убедитесь, что она будет актуальна и через два года
- Подтвердить интеграцию системы управления с сушилками и термопластавтоматом
- Перед покупкой проверьте наличие запасных частей и элементы, подверженные износу
Часто задаваемые вопросы
Как определить, какая пропускная способность мне нужна?
Рассчитайте потребление: сумма веса детали и веса литника, умноженная на количество циклов в час. Это и будет ваша потребность в кг/ч. Затем подберите размер загрузчика так, чтобы потребность составляла примерно 60–70% от его номинальной производительности — ни в коем случае не 100%.
Может ли один вакуумный загрузчик обслуживать несколько машин?
Да, с помощью распределительного коллектора и датчиков уровня на каждом прессе, хотя использование общих узлов приводит к задержкам в последовательности операций. Такая схема хорошо работает при использовании однородных материалов и предсказуемом расходе, но менее эффективна, когда на каждой машине обрабатывается разный материал.
Что лучше использовать: загрузчик, установленный рядом с оборудованием, или централизованную систему?
При объёме производства до примерно восьми печатных циклов с частыми сменами материала по гибкости и стоимости выигрывают загрузочные устройства, устанавливаемые непосредственно у печатной машины. При более высоких объёмах — особенно при использовании силосного хранения и при печати больших тиражей — централизованная система транспортировки становится более экономичной в расчёте на одну станцию.
Почему производительность моего погрузчика заявлена как 300 кг/ч, а на самом деле составляет 150?
Дело в том, что этот показатель измерялся в идеальных условиях. Длинные горизонтальные участки, вертикальный подъем, изгибы, переработанный материал с низкой насыпной плотностью и частично забитые фильтры — все это снижает реальную пропускную способность. Сравните ваше фактическое расстояние с кривой производительности, предоставленной поставщиком.
Могут ли вакуумные погрузчики работать с порошком и мелким переработанным материалом?
Да, но в этом случае фильтрация приобретает решающее значение. Мелкие частицы быстро забивают фильтры, поэтому следует выбрать установку с большой площадью фильтрации и функцией автоматической очистки, а также рассмотреть возможность просеивания переработанного материала перед его поступлением на конвейерную линию.
Что делать дальше
Если вы подбираете загрузочные устройства для новой линии, начните с определения архитектуры и двигайтесь в обратном направлении — решение о централизации в будущем обойдется гораздо дешевле, если трубопроводы будут спроектированы с учетом этого уже сейчас. Если вы заменяете неэффективное оборудование, честно оцените фактическое расстояние перед тем, как приобретать пластиковый вакуумный загрузчик, поскольку именно эта цифра, как правило, и объясняет недостаток производительности.
Подробности сушки смолы до того, как она поступает в пресс, — это отдельная тема; см. наше руководство по Выбор системы сушки ПЭТ если вы работаете с гигроскопичными материалами или изучаете весь диапазон сушки из нашего встроенный ротационный осушитель.