




Автоматизация литья под давлением: руководство по внедрению технологии «Lights-Out»

Автоматизация литья под давлением: практическое руководство по внедрению технологии «Lights-Out»
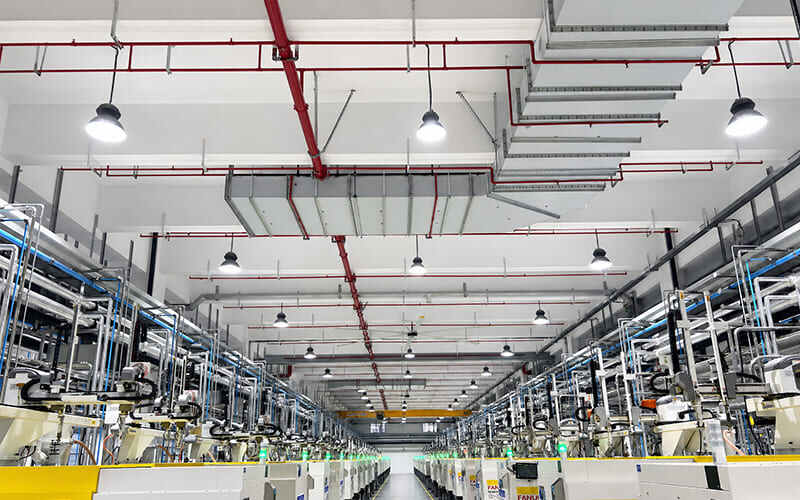
Я помню, как впервые один из клиентов сказал мне, что ему нужна «полностью автоматизированная линия литья под давлением». Мы только что прошли мимо ряда работающих станков, на каждых двух прессах работал по одному оператору. «Мы хотим довести соотношение до одного оператора на десять прессов, — сказал он, — а ночью вообще обойтись без операторов».
Именно в этом заключается суть почти каждого запроса об автоматизации, который я получаю. Речь редко идет о покупке робота ради самого робота. Речь идет об сокращении трудозатрат, организации ночной смены без участия персонала и устранении брака, который кому-то приходится убирать. Автоматизация литья под давлением может показаться одной большой инвестицией, но на самом деле это серия небольших решений — каждое из которых приносит очевидную отдачу. В этом руководстве рассмотрены факторы, которые действительно влияют на результаты производства, в том порядке, в котором я бы их рассматривал.
Что на самом деле включает в себя «автоматизация литья под давлением»?
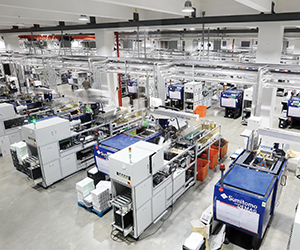
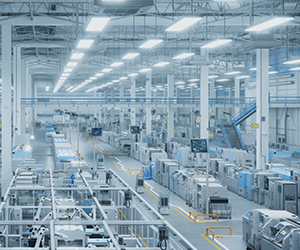
Когда люди слышат слово «автоматизация», они представляют себе робот-манипулятор, подбирающий детали. Это лишь верхушка айсберга. На самом деле современный автоматизированный процесс литья под давлением представляет собой комплекс нескольких взаимосвязанных систем:
- Обработка деталей — роботы и манипуляторы для извлечения деталей и литниковых каналов
- Подача материала — вакуумные загрузочные устройства, бункеры и системы централизованной транспортировки, обеспечивающие автоматическую подачу смолы
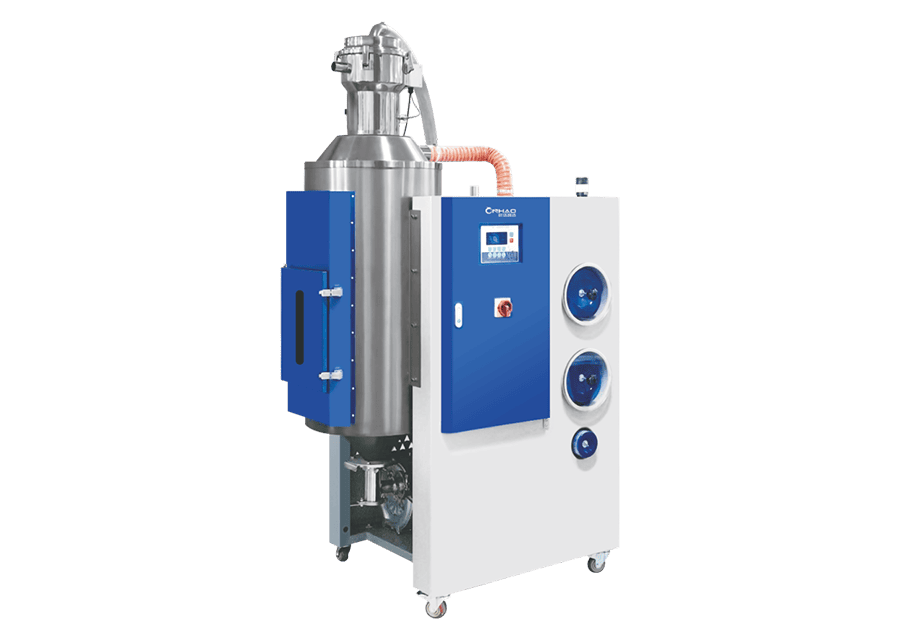
- Сушка и дозирование — сушилки для смолы и гравиметрические смесители, которые готовят сырьё без участия оператора, взвешивающего маточную смесь
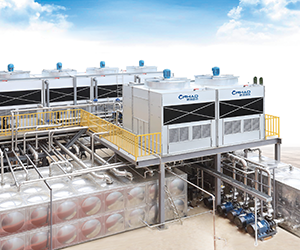
- Регулирование температуры пресс-формы — регуляторы температуры форм и охладители, обеспечивающие стабильность циклов
- Гранулирование и регенерация — собственные дробилки, которые перерабатывают литниковые каналы и отходы обратно в пригодный к использованию материал
- Мониторинг и контроль — программный уровень, который контролирует всё это
Полезно рассматривать это следующим образом: автоматизация — это тот момент, когда ваша печатная машина перестает ждать человека. Материал подается тогда, когда это необходимо машине. Деталь выходит из машины и проходит дальнейшую обработку. Отходы возвращаются обратно. Форма поддерживается на нужной температуре. Вот и всё.
Почему производители пресс-форм переходят на автоматизацию: реальные экономические аргументы
Автоматизация — это не просто дань моде. Существует три фактора, которые действительно оправдывают такие затраты, и практически каждый проект, с которым я сталкивался, подпадает под один из них.
| Водитель | Как это выглядит на полу | Откуда возвращаются деньги |
|---|---|---|
| Труд | Один оператор обслуживает 8–10 прессов вместо 1–2 | Численность персонала сокращается; один человек может контролировать цех |
| Последовательность | Каждый цикл проходит в одно и то же время и при одной и той же температуре | Меньше брака, меньше переделок, более довольные клиенты |
| Бег в темноте | Оборудование продолжает работать после ухода последней смены | Производительность без привлечения ночной смены |
Самая распространённая ошибка, которую я наблюдаю, — это автоматизация сначала самой эффектной части — робота — а не тех скучных процессов, которые на самом деле делают возможной работу без участия персонала. Робот, подающий детали, не принесет большого пользы, если кому-то по-прежнему приходится каждый час вручную загружать сушильную машину или устранять замятия в погрузчике. Порядок действий имеет значение, и я расскажу об этом чуть позже.
С чего начать: погрузочно-разгрузочные работы до внедрения роботов
Если вы собираетесь автоматизировать только одну операцию, большинству производителей литьевой продукции следует начать с погрузочно-разгрузочные работы, а не манипулятор. Вот почему: подача смолы — это операция, которая незаметно отнимает у оператора больше всего времени, и при этом её проще всего автоматизировать полностью.
A пластиковый вакуумный погрузчик подаёт гранулы из барабана или центрального силоса прямо в бункер машины. При правильной настройке никто не прикасается к материалу в течение всей смены. Когда вы подходите к интеллектуальная централизованная система подачи корма, одна конвейерная линия может распределять несколько видов смол по многим прессам, причем каждый пресс запрашивает необходимый ему материал именно тогда, когда он ему нужен.
Это и есть основа. Завод, на который сырье поступает в автоматическом режиме, уже на 60% близок к тому, чтобы работать с минимальным количеством персонала. Обосновать необходимость использования роботов становится проще, когда прессы не испытывают дефицита смолы.
Роботы и манипуляторы для доставки еды: то, что бросается в глаза всем
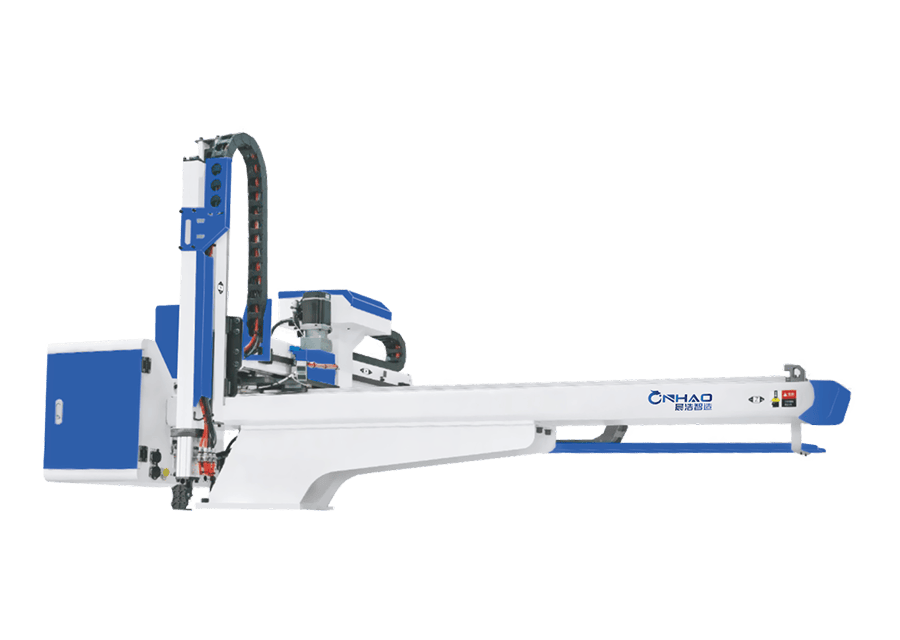
Этот манипулятор для извлечения является основным инструментом для извлечения деталей. После открытия пресс-формы он проникает внутрь, захватывает деталь (а зачастую и литник) и помещает её на конвейер или укладчик — тем самым освобождая оператора и обеспечивая стабильное время цикла.
Есть два термина, которые часто встречаются, и люди их путают:
- Роботы-траверсы они движутся по рельсу над станком и могут дотягиваться до более удаленных мест, обрабатывать более тяжелые детали и выполнять не только простую извлечение.
- Манипуляторы как правило, представляют собой более простые, стационарные устройства, предназначенные в первую очередь для извлечения детали.
Для многих типов деталей достаточно манипулятора, который к тому же обходится дешевле. Полноповоротный робот целесообразно использовать в тех случаях, когда детали тяжелые, время цикла ограничено или требуется, чтобы манипулятор выполнял дополнительные операции, такие как обрезка или укладка в стопки.
Автоматическая сушка, дозирование и регулирование температуры формы
Три системы поддержки незаметно определяют, действительно ли работает автоматизация. Если каждая из них требует вмешательства человека каждый час, то у вас нет «автоматизированного производства» — у вас просто стоит дорогой робот, ожидающий, пока кто-нибудь к нему подойдет.
Сушка. Гигроскопичные смолы, такие как ПЭТ, нейлон и АБС, перед формованием необходимо высушить до необходимого уровня влажности. Автоматическая осушитель Контроллер точки росы делает это самостоятельно, оповещая вас только в случае неисправности. A централизованная система сушки обеспечивает управление несколькими машинами из одного места.
Дозирование и смешивание. Соотношение цветов и добавок должно оставаться неизменным от кадра к кадру. A гравиметрический смеситель взвешивает каждый ингредиент, поэтому система автоматически корректирует процесс при неравномерной подаче гранул — это то, чего не сможет добиться ни один оператор, осуществляющий смешивание вручную.
Температура пресс-формы. A регулятор температуры пресс-формы поддерживает сталь на заданной температуре цикл за циклом. Именно стабильная температура формы обеспечивает неизменное качество деталей, выпускаемых на автоматизированной линии. Если пренебречь этим, ваша «автоматизированная» линия будет производить детали с нестабильными габаритами.
Отходы и литники: автоматическое замкнутие цикла
Полностью автоматизированная линия не должна производить горы литниковых отходов, которые кому-то придется убирать. На собственном производстве грануляторы и дробилки измельчать отходы литья, литниковые каналы и бракованные детали до состояния вторичного сырья, которое можно повторно подавать в производственный цикл — в идеале автоматически, вместе с первичным полимером через дозирующий смеситель.
Именно здесь автоматизация окупается вдвойне: вы экономите трудозатраты на обработку отходов и сокращаете затраты на сырье, поскольку материал не уходит в отходы.
Реалистичный план внедрения автоматизации (что делать и в каком порядке)
Вот последовательность действий, которую я предлагаю, поскольку она позволяет накапливать доход за доходом и не дает ни одной инвестиции простаивать без дела:
- Сначала разберитесь с основами. Прежде всего, необходимо обеспечить стабильность контроля температуры пресс-формы и процесса сушки. Автоматизация линии, работающей нестабильно, лишь ускоряет выпуск бракованных деталей.
- Автоматизировать подачу материала. Централизованные конвейерные системы и вакуумные погрузчики. Избавьтесь от необходимости ежедневной ручной перегрузки смолы.
- Добавьте систему дозирования и рекуперации. Гравиметрическое смешивание в сочетании с грануляцией на собственном производстве, благодаря чему соотношения ингредиентов являются точными, а отходы автоматически возвращаются в производственный цикл.
- Добавить выделение детали. В первую очередь — манипуляторы, а там, где это требуется для обработки деталей, — траверсные роботы.
- Усилить мониторинг. Программа, которая следит за линией и оповещает вас — в том числе и ночью.
Такой порядок означает, что дорогостоящий робот будет последней покупкой, и к тому моменту вспомогательные системы уже будут готовы к тому, чтобы он мог работать в полностью автоматическом режиме.
Сколько стоит автоматизация литья под давлением?
Единого точного показателя здесь нет, поскольку под «автоматизацией» может подразумеваться как манипулятор стоимостью $5,000, так и линия стоимостью в несколько миллионов долларов. Однако вы можете распределить расходы по уровням:
- Одиночный манипулятор: скромная, и зачастую первая ступенька
- Конвейерная транспортировка и сушка на линии оборудования: низкий и средний ценовой диапазон, значительная экономия трудозатрат
- Централизованная система с несколькими прессами: важный шаг, когда начинаешь видеть свет в конце туннеля
- Полностью интегрированный отсек: самый крупный, что обусловлено объемом производства и затратами труда на протяжении многих лет
Решающим критерием является не заявленная цена, а окупаемость. Если автоматизация задачи позволяет сократить трудозатраты на половину смены или обеспечить работу в ночное время, рассчитывайте именно это, а не сумму в счете.
Часто задаваемые вопросы об автоматизации литья под давлением
Можно ли организовать литье под давлением в режиме «lights-out» без участия операторов?
Да, но только в том случае, если все вспомогательные системы работают в автоматическом режиме и находятся под постоянным контролем. Подача материала, сушка, температура пресс-формы, утилизация отходов и извлечение заготовок — все эти процессы должны протекать без вмешательства человека, а в случае возникновения неисправности ночью должна срабатывать система оповещения. Это вполне достижимая цель, а не просто рекламный трюк, но к ней нужно идти постепенно.
Стоит ли приобретать робота для небольшого производственного цеха?
Часто это не первая покупка. Для небольших партий с разнородным ассортиментом более выгодным решением обычно является манипулятор для извлечения деталей в сочетании с автоматической конвейерной системой. Роботы окупаются при производстве более длинных и стабильных партий.
В чём разница между манипулятором и роботом?
A манипулятор — это более простое стационарное устройство, предназначенное для извлечения детали из пресс-формы. Поперечный робот перемещается по подвесной рельсовой дорожке, имеет больший радиус действия, способен выдерживать большую нагрузку и может выполнять вторичные операции. Начните с более простого устройства, если детали не требуют более сложного оборудования.
Действительно ли автоматизация способствует повышению качества деталей?
Это устраняет главный фактор нестабильности — человеческий фактор. Стабильное качество сырья, температура и соблюдение технологических сроков позволяют получать более стабильные детали. Автоматизация не исправит некачественную форму, но она устраняет повседневные отклонения, приводящие к браку.
Сколько времени нужно, чтобы увидеть результаты?
Автоматизация погрузочно-разгрузочных работ зачастую окупается быстрее всего — иногда уже в течение нескольких месяцев за счет экономии трудозатрат. Окупаемость более крупных интегрированных систем обычно составляет от одного до трех лет. Главное — сначала автоматизировать нужные задачи.
Итог
Автоматизация литья под давлением — это не просто одна машина. Это совокупность мелких, но разумных решений: самоподача материала, сухая и правильно смешанная плавкая масса, форма, поддерживающая нужную температуру, автоматический возврат отходов и робот, который принимает деталь после ее выхода из формы. Начните с основ, добавьте систему извлечения заготовок, когда это целесообразно, и оценивайте окупаемость с точки зрения экономии трудозатрат и сокращения брака, а не исходя из суммы счета.
Если вы планируете создать автоматизированную линию и хотите обсудить, какие системы следует внедрить в первую очередь, ознакомьтесь с нашими руководствами по централизованные системы подачи, промышленные водоохладители, и пластиковое вспомогательное оборудование — это хорошее место, чтобы начать составлять схему своего собственного сада.