




射出成形の自動化:無人化へのガイド

射出成形の自動化:無人化実現のための実践ガイド
ある顧客から初めて「完全自動化された射出成形ライン」が欲しいと言われた時のことを覚えています。ちょうどその時、プレス機2台につきオペレーター1人が配置された状態で稼働している機械の列を通り過ぎたばかりでした。「10台につきオペレーター1人、あるいは夜間はオペレーターをゼロにしたい」と彼は言いました。
私が受けるほぼすべての自動化に関する問い合わせの背後には、実はこの質問が潜んでいます。単にロボットを購入すること自体が目的であることはめったにありません。重要なのは、人件費の削減、夜間の無人稼働、そして誰かが回収しなければならない不良品の削減なのです。 射出成形の自動化は、一見すると巨額の投資のように思えますが、実際には一連の小さな決断の積み重ねであり、その一つひとつに明確な見返りがあります。このガイドでは、現場で実際に成果をもたらす要素について、私が検討する順序に沿って解説していきます。
「射出成形の自動化」とは、実際にはどのような範囲を指すのでしょうか?
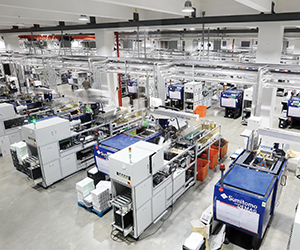
「自動化」と聞くと、多くの人はロボットアームが部品を取り出す様子を思い浮かべます。それは目に見えるほんの一部に過ぎません。実際には、現代の自動化された射出成形工程では、相互に連携する複数のシステムが組み合わされています:
- 部品の取り扱い — 部品やスプルーを取り出すための取り出しロボットおよびマニピュレーター
- 材料の供給 — 樹脂を自動的に搬送する真空ローダー、ホッパー、および集中搬送システム
- 乾燥と計量 — マスターバッチの計量作業を人手なしで済ませ、材料を前処理する樹脂乾燥機および重量式ブレンダー
- 金型の温度制御 — サイクルを安定させる金型温度調節装置およびチラー
- 造粒および回収 — スプルーやスクラップを再び利用可能な材料に変える自社製の粉砕機
- 監視と制御 — これらすべてを監視するソフトウェア層
これを考える上で役立つ視点:自動化とは、まさにその時点であり、 あなたのプレス機は、人の作業を待つ必要がなくなります. 機械が必要とするタイミングで材料が供給される。部品が取り出され、処理される。切りくずは再び機械に戻される。金型は適切な温度に保たれる。それだけだ。
成形メーカーが自動化を進める理由:真のビジネス上のメリット
自動化は単なる流行ではありません。実際にその投資を正当化する3つの要因があり、私がこれまで見てきたプロジェクトのほぼすべてが、そのいずれかに当てはまります。
| ドライバー | 現場での様子 | お金が戻ってくる場所 |
|---|---|---|
| 労働 | 1人のオペレーターが、1~2台ではなく8~10台のプレス機を操作する | 人件費が削減され、1人で1つの作業エリアを監督できるようになった |
| 一貫性 | すべてのサイクルは、同じ時間と温度で実行されます | 不良品の減少、手直しの削減、顧客満足度の向上 |
| ライトアウト・ランニング | 最後のシフトの従業員が退勤した後も、機械は稼働し続けている | 夜間シフトを追加しない場合の処理能力 |
私が最もよく目にする間違いは、実際に「ライトアウト」を実現するための退屈な作業よりも先に、派手な部分――つまりロボット――を自動化してしまうことです。 ロボットが部品を取り出しても、誰かが1時間ごとに乾燥機に手作業で部品を投入したり、詰まったローダーのトラブル対応に追われたりしているようでは、あまり意味がありません。作業の順序は重要であり、その点については後ほど詳しく説明します。
どこから始めればよいか:ロボット導入前のマテリアルハンドリング
もし1つだけ自動化するのであれば、ほとんどの成形業者はまず 資材運搬、ロボットアームではなく。その理由はこうだ。樹脂の供給は、オペレーターの時間を最も多く静かに消費する作業であると同時に、完全自動化が最も容易な作業でもあるからだ。
A プラスチック製真空ローダー ドラムや中央サイロからペレットを機械のホッパーへ直接搬送します。正しくセットアップされていれば、シフト中、誰も材料に触れる必要はありません。機械の前に立つと、 スマート集中給餌システム、1本の搬送ラインで複数の樹脂を多数のプレス機に供給することができ、各機械は必要な時に必要な分だけを受け取ることができます。
これが基盤となります。材料が自動的に搬入される工場は、すでに最小限の人員で稼働するための道のりの60%を歩んでいると言えます。プレス機に樹脂が不足しなくなれば、ロボットの導入もより正当化しやすくなります。
テイクアウト用ロボットとマニピュレーター:誰もが注目する部分
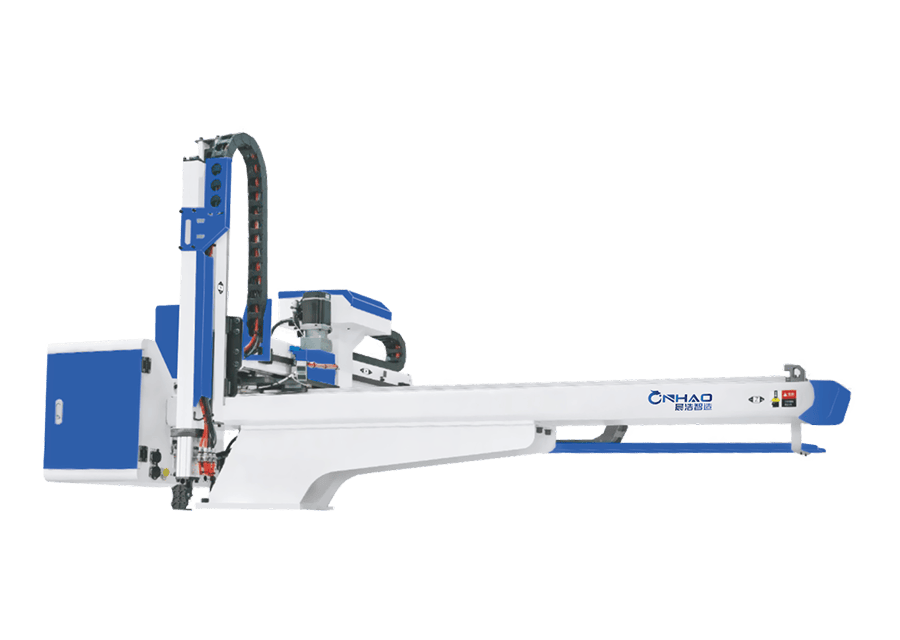
その テイクアウトマニピュレーター これは、部品取り出し作業の主力です。金型が開くと、アームが内部に伸びて部品(多くの場合、スプルーも一緒に)をつかみ、コンベアやスタッカーの上に置きます。これにより、作業者の負担が軽減され、サイクルタイムを一定に保つことができます。
よく出てくる2つの用語がありますが、人々はこれらを混同しがちです:
- 横行ロボット 機械の上部のレール上を走行し、より遠くまで届き、より重い部品を扱え、単なる取り出し作業以上の作業を行うことができます。
- マニピュレーター これらは通常、部品を引き抜くという主要な作業のために設計された、よりシンプルな据え置き型ユニットです。
多くの部品の形状においては、マニピュレーターで十分であり、コストも抑えられます。部品が重い場合や、サイクルタイムが厳しい場合、あるいはアームにトリミングや積み重ねといった二次加工を行わせたい場合には、フルトラバースロボットを追加します。
乾燥、投与、および金型温度の自動化
自動化が実際に機能するかどうかは、3つのサポートシステムによってひっそりと決まります。そのうちのどれか1つでも1時間ごとに人間の介入を必要とするなら、それは「ライトアウト」とは言えません。ただ、誰かを待ち続ける高価なロボットがあるだけなのです。
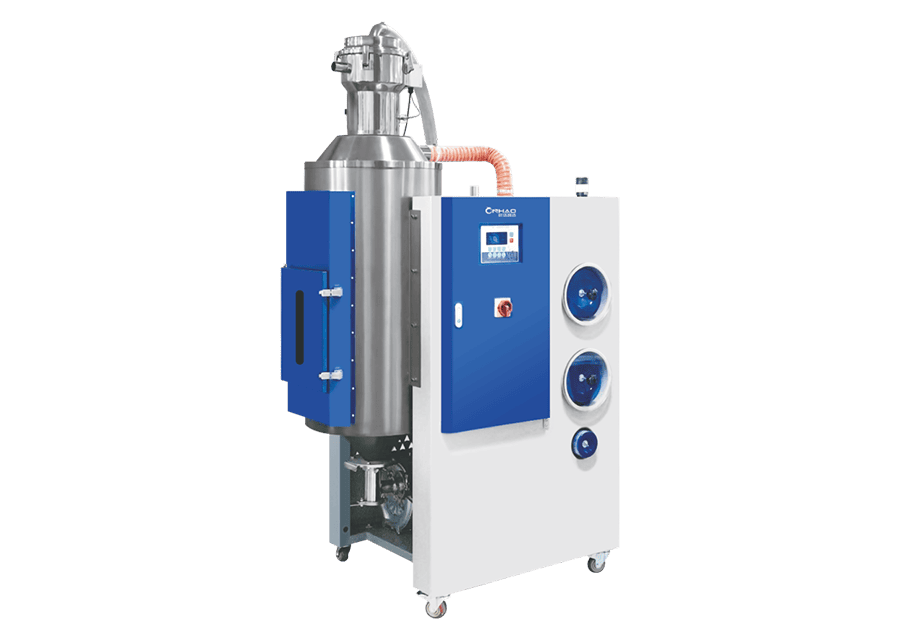
乾燥。 PET、ナイロン、ABSなどの吸湿性樹脂は、成形前に適切な水分レベルまで乾燥させる必要があります。自動 除湿乾燥機 露点コントローラーを使えば、これが自動的に行われ、異常がある場合にのみ警告が表示されます。A 集中乾燥システム 1か所から複数の機械を操作します。
投与と混合。 色と添加剤の比率は、ショットごとに一定に保つ必要があります。A 重量式ブレンダー 各原料の重量を計測するため、ペレットの流れが不均一な場合でも自動的に調整されます。これは、手作業で混合を行うオペレーターには到底及ばない点です。
金型温度。 A 金型温度調節器 サイクルごとに鋼材を所定の温度に保ち続けます。金型の温度を一定に保つことで、自動生産された部品は毎回同じ仕上がりになります。これを怠ると、「自動」生産ラインから寸法がばらつく部品が生産されてしまいます。
スクラップとスプルー:循環プロセスを自動的に完結させる
完全自動化された生産ラインでは、誰かが運び出さなければならないほどの大量のスプルーが山積みになるようなことはあってはならない。社内では 造粒機および破砕機 ランナー、スプルー、および不良品を粉砕して再粉砕材とし、理想的には自動で、計量式ブレンダーを通じてバージン樹脂とともに再供給できるようにする。
ここで、自動化の効果が二重に発揮されます。すなわち、スクラップの処理にかかる労力を削減できるだけでなく、材料が廃棄物として排出されないため、原材料費も削減できるのです。
現実的な自動化ロードマップ(何をどの順序で行うか)
私がお勧めする手順は以下の通りです。これは、リターンを積み重ねていくことができ、どの投資も遊休状態になるのを防ぐことができるからです:
- まずは基本をしっかりと固めましょう。 何よりもまず、金型の温度管理と乾燥が安定していなければなりません。安定性のない生産ラインを自動化しても、不良品の生産が加速するだけです。
- 材料の供給を自動化します。 中央搬送システムおよび真空ローダー。毎日の手作業による樹脂の取り扱い作業を不要にします。
- 投与および回収機能を追加する。 重量法による配合に加え、自社内で造粒を行うため、配合比率が正確であり、不良品は自動的に返却されます。
- パーツの抽出を追加します。 まずはマニピュレーターを優先し、部品の要件に応じてトラバースロボットを使用する。
- 監視機能を段階的に強化する。 ラインを監視し、アラートを送信するソフトウェア — 夜間も対応しています。
その順序であれば、高価なロボットは最後に購入することになり、その頃には、ロボットを実際に無人運転できる状態にするための支援システムも整っていることになります。
射出成形の自動化にはどれくらいの費用がかかるのでしょうか?
「自動化」とは、$5,000のマニピュレーターから数百万ドル規模の生産ラインまで、その範囲が広いため、一概に具体的な数値を挙げることはできません。しかし、予算は段階的に組むことができます:
- 単一マニピュレーター: 控えめで、多くの場合、最初のステップ
- 機械側での搬送+乾燥: 低~中価格帯、大幅な人件費削減
- プレス機が数台ある集中システム: 重要な一歩――ここからようやく光明が見え始める
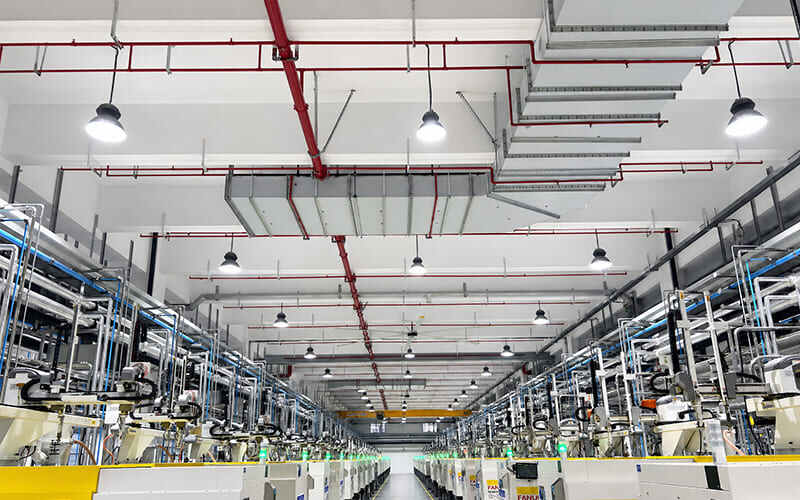
- 完全に統合されたベイ: 過去数年にわたる処理能力と労力から見て、最大規模である
真の試金石は定価ではなく、投資回収率です。ある作業を自動化することで、シフトの半分分の労働力を削減できたり、夜間稼働が可能になったりする場合、請求書の金額ではなく、その効果を計算してみてください。
射出成形の自動化に関するよくある質問
射出成形は、作業員を配置せずに「無人運転」で稼働させることができるのでしょうか?
はい、ただし、すべてのサポートシステムが自動化され、監視されている場合に限ります。材料の供給、乾燥、金型温度、スクラップの回収、部品の取り出しはすべて、人手による介入なしに稼働しなければなりません。また、夜間に不具合が発生した際には、何らかの方法で通知される仕組みが必要です。これは単なる目新しさではなく、達成可能な目標ですが、段階を踏んで実現していく必要があります。
小規模な加工工場にとって、ロボットを導入する価値はあるのでしょうか?
多くの場合、最初の購入対象とはなりません。少量かつ多品種の生産では、部品の取り出し用マニピュレーターと自動搬送システムを組み合わせた方が、通常はコストパフォーマンスに優れています。ロボットは、生産量がより多く、かつ安定した生産において真価を発揮します。
マニピュレーターとロボットの違いは何ですか?
A マニピュレーター これは、金型から部品を取り出すことに重点を置いた、よりシンプルな据え置き型ユニットです。トラバースロボットは天井のレール上を走行し、より遠くまでリーチでき、より重い荷重を扱え、二次加工も行えます。部品に特別な要件がない限り、まずはよりシンプルな装置から導入することをお勧めします。
自動化は実際に部品の品質を向上させるのでしょうか?
これにより、最大の変動要因である「人」の影響を排除できます。材料、温度、タイミングを一定に保つことで、より安定した部品が製造されます。自動化は不良金型そのものを修正するわけではありませんが、不良品の原因となる日々のばらつきを防ぐことができます。
投資の成果が現れるまで、どれくらいかかりますか?
資材運搬の自動化は、人件費の削減により、多くの場合、最も早く投資回収が可能であり、場合によっては数ヶ月以内に回収されることもあります。大規模な統合システムの場合、通常、1年から3年で投資回収が見込めます。重要なのは、まず適切な業務を優先して自動化することです。
結論
射出成形の自動化とは、単一の機械のことではありません。それは、個々の合理的な判断の積み重ねです。つまり、自動供給される材料、適切に乾燥・混合された樹脂、適正な温度に保たれた金型、自動的に回収されるスクラップ、そして成形品が排出された際にそれを扱うロボットなどです。 まずは基礎から始め、必要に応じて取り出し工程を追加し、投資回収の判断は請求額ではなく、人件費とスクラップの削減効果に基づいて行いましょう。
自動化ラインの導入を計画中で、どのシステムを最初に導入すべきかについてご相談をご希望の場合は、当社のガイドをご覧ください。 集中給餌システム, 工業用冷却装置、および プラスチック用補助機器 自分の植物の図を作成する際、まずはここから始めるのが良いでしょう。