




プラスチック用除湿乾燥機:適切な製品の選び方

プラスチック用除湿乾燥機:適切な製品の選び方
脆くなってしまうナイロン部品。銀色の筋が入ったPCレンズ。原因が特定できないまま衝撃強度が低下してしまうPETプリフォーム。10回中9回は、成形機の問題ではなく、樹脂が湿った状態でバレルに投入されたことが原因です。
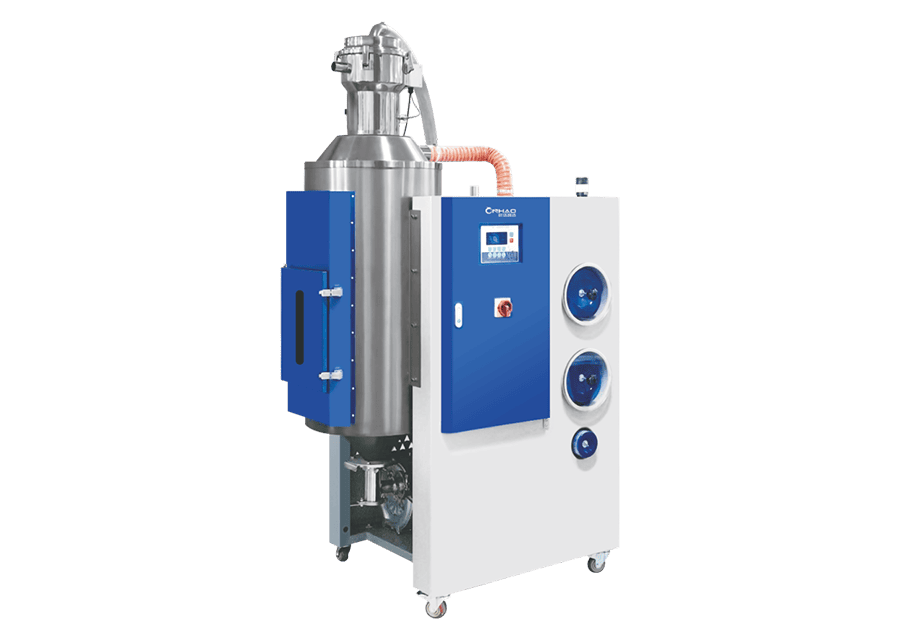
まさにこの問題を解決するために、プラスチック用除湿乾燥機が存在します。適切な機種を選ぶには、3つの数値が鍵となります。それは、維持可能な露点、実際に必要な風量、そして材料が十分に乾燥する時間を確保できるほどホッパーの容量が十分かどうかです。これらを正しく見極めれば、吸湿性樹脂の使用ももはや賭け事ではなくなります。
なぜ一部のプラスチックは熱風で乾燥できないのか
多くの人は、乾燥といえば熱のことだと考えがちです。しかし、そうではありません。乾燥とは、空気と樹脂の間の水分濃度勾配によるものです。ペレットから水分が空気中へ移動するのは、空気がペレットよりも乾燥している場合に限られます。工場から出る熱風は、通常、その条件を満たしていません。
吸湿性樹脂は、化学的に水分を結合させます:
- PA6 / PA66(ナイロン) — 水分を素早く吸収し、溶融温度で加水分解を起こし、これによりポリマー鎖が恒久的に切断される
- PET — 同じメカニズムであり、その損傷は固有粘度の低下として現れる
- PC — 樽の中で水分が水蒸気になると、樽の反りや気泡が生じ、強度が低下します
- PMMA、PBT、PSU — これらすべてには、単に暖かい空気ではなく、本当に乾燥した空気が必要です
PEとPPは例外です。これらは吸湿性がなく、表面の水分については通常、除湿機を一切使用せずに処理されます。
温風乾燥機と除湿乾燥機の比較
これが、仕様が不十分な機器が生じる最も一般的な原因です:
| 特集 | 熱風ホッパードライヤー | 除湿乾燥機 |
|---|---|---|
| 仕組み | 周囲の空気を加熱し、ホッパー内に送り込む | まず空気中の水分を取り除き、その後、空気を加熱します |
| 標準的な露点 | 周囲温度 — 多くの場合、0°C以上 | −20°C ~ −50°C |
| 乾燥ドライバー | 温度のみ | 露点と温度の和が低い |
| PE/PP用 | はい | そうですね、でもやりすぎですね |
| PA/PET/PCに対応 | いいえ――平衡状態には達しません | はい |
| エネルギー使用量 | 下へ | 高(再生加熱) |
周囲の空気の湿度が60%である状態で、80°Cで稼働する熱風乾燥機では、ナイロンから水分を取り除くことは不可能です。これを補うために温度を上げると、乾燥する前に材料が酸化したり凝集したりするリスクがあります。 吸湿性の樹脂を加工する場合は、プラスチック用除湿乾燥機が必要です。これより安価な代替手段はありません。
露点:本当に重要な数値
露点は、空気中の水分が凝縮する温度のことです。露点が低いほど空気は乾燥しており、乾燥した空気ほど樹脂から水分をより速く、より深く引き出します。
素材別の実用的な目標:
| 素材 | 一般的な乾燥温度 | 目標露点 | 一般的な乾燥時間 |
|---|---|---|---|
| PA6 / PA66 | 80~90°C | −25~−40°C | 4~6時間 |
| PET(結晶化後) | 150~170°C | −40°C以下 | 4~6時間 |
| PC | 120°C | −30~−40°C | 3~4時間 |
| PMMA | 80~90°C | −30°C | 3~4時間 |
| ABS | 80~90°C | −20~−30°C | 2~3時間 |
このことから、2つのことが導き出されます。第一に、「−40°C」と謳っている乾燥機は、ショールームでの冷間起動時だけでなく、負荷がかかった状態、実際の風量、そして経年劣化した乾燥剤を使用している状況下でも、その温度を維持できなければなりません。第二に、あなたは 測定 それです。ホッパーの入口に結露点センサーを設置することは、材料が乾燥していることを「知っている」ことと、「そうだと仮定する」こととの違いです。
プラスチック用除湿乾燥機の選定:風量
気流には2つの役割があります。樹脂に十分な熱を運び込むことと、放出された水分を運び出すことです。
実用的な出発点:
必要風量(m³/h)=処理量(kg/h)× 1 kgあたりの空気消費量
1キログラムあたりの空気需要量は、おおよそ 1.8~2.5 m³/kg 樹脂や乾燥温度によって異なりますが、密度が高く、高温で硬化する材料ほど、その範囲の上限に位置します。次に、 20–30% マージン フィルターの目詰まり、ダクトの圧力損失、および乾燥剤の劣化について。
計算例:PA66を120 kg/hr、2.2 m³/kgで処理すると、264 m³/hrとなる。25%の余裕を考慮して、約 330 m³/h.
空気流量が不足していることが、典型的な不具合の原因です。ヒーターは設定温度に達し、ディスプレイ上の表示も正常に見えますが、材料は依然として湿った状態で出てきます。これは、水分を排出するのに十分な空気量が流れていなかったためです。
ホッパーのサイズ選定:多くのプラントが誤りを犯している点
空気の流れには注目が集まりがちですが、実際のミスはホッパーの容量に起因することが多いのです。材料は平衡状態に達するまで、ホッパー内で十分な時間を過ごす必要があります:
滞留時間(時間)=ホッパー内の材料量(kg) ÷ 処理能力(kg/時間)
というわけで:
必要なホッパー容量(kg)=処理量(kg/h)×乾燥時間(h)
PA66を120 kg/hrの生産量で、乾燥時間が5時間の条件で稼働させる場合、少なくとも 600 kg ホッパー内の材料量――これは「実用容量」であり、定格容量ではありません。常に半分しか満たされていないホッパーでは、定格滞留時間を確保することはできません。
実践で厄介な点が、さらに2つあります:
- レベルは重要です。 充填量が約3分の1未満の場合、樹脂内を均一に流れるのではなく、空気の通り道ができてしまい、乾燥が不均一になります。
- 補充の頻度は重要です。 新しい湿った原料が上部に投入されるたびに、それが底部に到達するまでには完全な乾燥時間が必要です。処理能力が不十分な状態で上部からの投入を継続すると、湿った原料がスクリューに絶えず供給され続けることになります。
適切なサイズのホッパーであっても、確実に供給される必要があります―― 一体型吸引積載システム そもそもホッパーが半分空になってしまう原因となるオペレーターの介入なしに、レベルを安定した状態に保ちます。
プラスチック製除湿乾燥機内部の乾燥剤技術
どちらもプロセス空気から水分を除去しますが、再生の仕組みが異なります。
| 種類 | 再生の仕組み | 露点 | 強み |
|---|---|---|---|
| ツインタワー型分子ふるい | 乾燥と再生を交互に行う2つのベッド | −40°C以下 | 露点が極めて低く、安定している。高負荷にも対応可能。 |
| ハニカムローター | ゆっくりと回転するホイール、連続回生セクター | −30~−40°C | コンパクト、切替弁不要、安定した出力 |
A デュアル分子ふるい式除湿機 露点を可能な限り低く抑える必要がある場合や、処理量を可変で運用している場合には、こちらの方がより安全な選択肢となります。A ハニカム式回転式除湿機 設置スペースや簡素さが重視される、連続運転・定常運転のラインに適しています。単一のプレス機に供給を行うコンパクトなセルの場合、 一体型回転式除湿機 乾燥と搬送を1台の装置に統合しています。
温度:ただ上げるだけではいけません
温度が高いほど乾燥は早くなりますが、それには限界があります:
- 暑すぎる — 酸化、黄変、ペレットの軟化、およびホッパー内でのペレット同士がくっついて固まりになること
- 最高だ — 乾燥時間は、ホッパーが確保できる時間をはるかに超えてしまう
- 不均一 — ヒーターの近くは高温になり、壁沿いは低温になるため、ホッパーの中央は乾燥し、端は湿った状態になります
そのグレードについて、メーカーが推奨する温度で焼成してください。湿気の問題に悩まされている場合は、温度調節に手を加える前に、露点と滞留時間を適切に調整してください。
閉ループと開ループ
閉ループ式乾燥機は、プロセス用空気を排気するのではなく、吸着剤層を通して再循環させます。そのメリットは明らかです。再生に必要なエネルギーが削減され、周囲の湿度が変動しても露点は安定し、プラントへの新鮮な空気を継続的に加熱する必要がなくなります。
オープンループ式装置は初期費用が安く、処理負荷の軽い材料であれば十分な場合もあります。しかし、特に湿度の高い気候下で、吸湿性の樹脂を年間を通じて処理する場合は、クローズドループ式の方が投資に見合う効果が得られ、私ならまずこちらを選択します。
なぜ材料がまだ濡れたまま出てくるのか
| 症状 | 考えられる原因 | 修正 |
|---|---|---|
| 露点は目標値に達しない | 乾燥剤の消耗、再生ヒーターの故障、またはループ内の空気漏れ | 乾燥剤の状態、ヒーター、およびすべてのダクト接続部を確認してください |
| 露点が良好であるにもかかわらず、部品に広がりが見られる | 滞留時間が短すぎるか、ホッパー内の残量が少なくなっている | ホッパーの有効容量を増やし、レベルを維持する |
| ロットごとに乾燥状態にばらつきがある | 材料の偏り、床面の不均一、または上部に湿った材料が追加された場合 | 空気の分配状況、補充作業、およびホッパーの残量を確認してください |
| 時間の経過とともに気流が低下する | プロセスフィルターの目詰まり、またはダクトの閉塞 | 定期的にフィルターを清掃し、ダクトを点検してください |
| 素材が変色している、または固まっている | 温度が高すぎる、または材料を長時間放置しすぎている | 設定値を低く設定し、稼働停止中の過剰充填を避ける |
エネルギーとランニングコスト
再生加熱が、継続的なコストの主な要因です。乾燥の品質を損なうことなく、このコストを削減できる方法が3つあります:
- ホッパーに断熱材を施す — 安くて、すぐにできるが、しばしば省略されがち
- 熱回収 設計上可能な場合、還気から
- 大きすぎないように — 30%の負荷で稼働している乾燥機は、サイクルごとに再生エネルギーを浪費している
再生材とバージン材を一緒に乾燥させる場合は、再生材の方が表面積が大きいため、湿気をより早く吸収することを覚えておいてください。乾燥機から出てくる材料は、 造粒機 容器を開けたまま放置するのではなく、速やかに乾燥させるべきです。
露点を維持するためのメンテナンス
- 毎日 — 露点とホッパーの温度を記録し、フィルターの状態を確認する
- 週刊 — フィルターを点検・交換し、接続部の空気漏れがないか確認する
- 月次 — 再生ヒーターの動作と温度を確認し、ツインタワー式ユニットのバルブ作動順序を確認する
- 年単位または時間単位 — 乾燥剤を交換してください。目に見える不具合が生じるずっと前に、その吸湿能力は低下しています。
選び方:購入者のチェックリスト
- 乾燥させる樹脂をすべてリストアップしてください。これにより、露点と温度の要件が決まります。
- 最も厳しい条件となる材料に対して露点目標値を設定し、その風量において装置がそれを維持できることを確認してください。
- 処理能力 × 空気需要量から風量を算出し、そこに20~30%の余裕を加える
- 処理能力×乾燥時間からホッパーの容量を算出し、それを有効容量とみなす
- 乾燥剤の種類を選択してください:最低露点を実現するにはツインタワー式、コンパクトで連続運転が可能なものにはローター式
- 作業負荷が本当に軽い場合を除き、閉ループを指定してください
- ホッパーの入口に結露点センサーを設置することを強く推奨します。乾燥機本体だけでなく、ホッパー側にも設置してください。
- フィルターのアクセス状況、乾燥剤の交換間隔、および予備部品の納期を確認する
よくある質問
どの程度の露点が必要ですか?
樹脂の種類によって異なります。 ナイロンは通常−25~−40°C、PETは−40°C以下、PCは−30~−40°C前後、ABSは−20~−30°Cが適しています。最も厳しい条件となる材料に合わせて設定し、キャビネットの表示値を鵜呑みにするのではなく、ホッパーの入口で温度を測定してください。
代わりに温風ドライヤーを使ってもいいですか?
PEやPPなどの非吸湿性樹脂にのみ適用されます。ナイロン、PET、PC、およびこれらに類する材料の場合、温度にかかわらず、熱風では十分な低湿度レベルに達することができません。除湿された空気が必要です。
ホッパーが小さすぎるかどうかはどうやって判断すればいいですか?
滞留時間を、樹脂の所定の乾燥時間と比較してください。ホッパー内に実際に存在する材料の質量を、1時間あたりの処理量で割ります。その結果が乾燥時間よりも短い場合、その作業に対してホッパーの容量が不足しています。
露点は良好なのに、なぜ部品に反りが出るのでしょうか?
通常は滞留時間かホッパー内の充填量を確認してください。材料がホッパー内で十分な時間滞留していないか、あるいは充填量が低すぎて、材料が均一に流れず、空気が通り抜けてしまっている可能性があります。他の設定を調整する前に、充填量の確認を行ってください。
分子ふるいとハニカムローター、どちらを選べばいいでしょうか?
ツインタワー型分子ふるいは、最低の露点に達してそれを維持し、変動する負荷にも十分に対応します。ハニカムローターはコンパクトで、切替弁を必要とせずに連続運転が可能であり、定常運転のラインに適しています。選択の際は、まず露点要件を優先し、次に設置面積を考慮してください。
次はどこへ行こうか
乾燥工程は単独で機能するものではなく、プラスチック製除湿乾燥機の性能は、その周囲の材料の流れ次第です。貯蔵庫から搬入される材料には信頼性の高い搬送システムが必要であり、プレス機に対してどこで乾燥を行うかは、実際のトレードオフを伴う工場レベルでの決定事項となります。当社のガイドでは、 中央式と機械側式の除湿乾燥機 その選択肢について詳しく解説しています。
PETを主原料とする場合、結晶化工程によって乾燥計算全体が変わってきます。当社の PET乾燥システムのガイド そこを通り抜ける。再粉砕物や添加物については、ホッパーに到達する前に配合を一定に保つこと―― 乾式混色機 その段階を処理します。