




プラスチック用真空ローダー:射出成形向けの選び方

プラスチック用真空ローダー:射出成形向けの選び方
プラスチック用の真空ローダーは、工場内で最も単純な機械のように見えます。ホッパー、ホース、そして吸引を行うモーター。しかし、実際には、多くの成形業者が認める以上に、この機械が予期せぬ停止の原因となっているのです。というのも、材料の供給が止まると、下流の工程もすべて停止してしまうからです。
これまで、「機械が動かない」という緊急通報に何度も駆けつけたことがありますが、結局はフィルターの目詰まりや、ホースの長さが6メートル長すぎたといった、些細な問題に過ぎなかったことが何度もありました。 このガイドでは、プレス機の稼働に実際に追いつくプラスチック製のバキュームローダーの選び方について解説します。適切なサイズの選定方法、仕様書には記載されていない注意点、そして現場で実際に遭遇する故障のパターンなどについて説明します。
プラスチック製真空ローダーの実際の働きとは
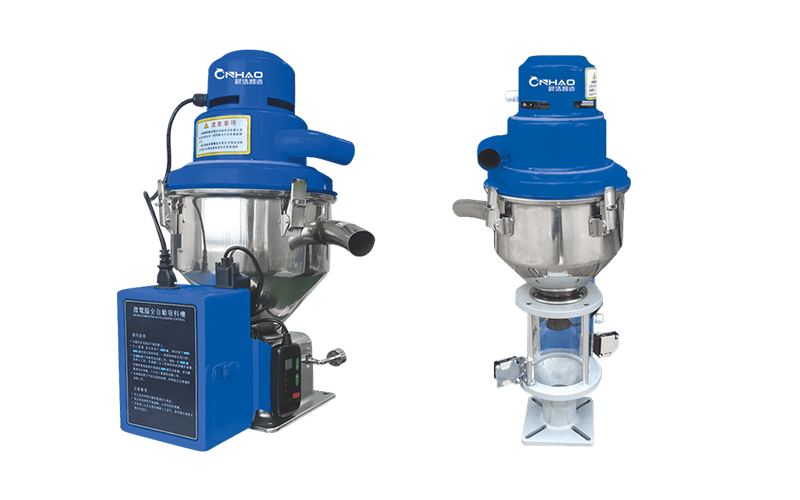
真空ローダーは、貯蔵場所(ゲイロード、サイロ、乾燥ホッパーなど)からプラスチック樹脂を、プロセスの次の段階(通常は乾燥機、ブレンド装置、または成形機のホッパー自体)へと搬送します。 この装置は、受入チャンバー内に真空状態を作り出し、ホースを通じて材料を吸引し、チャンバーが満杯になるとフラップから排出することで、この作業を行います。
どのローダーにも、以下の5つの基本要素が含まれています:
- 真空源 — モーター駆動のポンプ(ブラシ付きまたはブラシレス)、あるいは小型機種では圧縮空気式ベンチュリ
- 受入ホッパー — 物質が落下する前に集まる部屋
- ろ過 — ポンプ内にほこりや微細な粒子が入るのを防ぎます
- 材料ライン — ホースまたはパイプ、およびピックアップワンドまたはプローブ
- 制御 — 単純なレベル切り替えから、中央システムに情報を報告するネットワーク接続型コントローラーまで
どちらを選ぶかは、主に処理能力、距離、および材料の種類によって決まります。
機械側ローダーと中央搬送システム
プラスチック製の真空ローダーを指定する際、これが最初の分岐点となり、それ以降のすべてを左右することになります。
| 因子 | 機械側ローダー | セントラル掃除機システム |
|---|---|---|
| 建築 | プレス機1台につきローダー1台、独立型 | 1台の大型ポンプ、多数の受入ステーション |
| 一般的なプラントの規模 | 1~8台 | 8台の機械で施設をフル稼働させる |
| 初期費用 | 単価が安く、線形にスケールする | 最初は高いが、1駅あたりの料金は後になって安くなる |
| 搬送距離 | 短い — 通常15 m未満 | 長い — 50 m以上は普通です |
| 保守負荷 | 整備が必要なユニットが多数ある | 1回のポンプ操作で、複数のフィルター |
| 柔軟性 | 移動や追加が簡単 | 変更には配管工事が必要です |
| こんな方に最適 | 受注生産工場、頻繁な材料変更 | 大量生産、長期稼働、サイロ給餌方式のプラント |
1週間を通じて8種類の異なる材料を扱う受注生産工場では、ほぼ例外なく個別のローダーが求められます。1台の装置を1種類の材料専用に割り当てれば、材料間の混入を完全に防ぐことができるからです。一方、20トンのサイロから20台のプレス機へ材料を供給する工場では、集中管理システムが求められます。まさにそれが 分離型空気輸送システム 向けに設計されています。小規模から始める場合は、専用の 一体型吸引積載システム 「1台あたり」という設定の方が、多少の誤差を許容しやすい選択肢です。
バキュームローダーの選定方法:4つの選定基準
プラスチック用真空ローダーの定格はkg/hrで表されますが、この単一の数値こそが、購入時の失敗のほとんどの原因となっています。仕様書に記載されている定格値は、ホースが短く、垂直揚程が低く、未使用のペレットが清潔であるといった理想的な条件下で測定されたピーク値です。実際の工場では、こうした条件は一切満たされていません。
1. 処理量(kg/h)
機械の定格ではなく、消費量から計算を始めましょう。ショット重量にランナーとスクラップを加え、1時間あたりのショット数で乗算すれば、それが実際の需要量となります:
必要処理量(kg/hr)=(部品重量+ランナー重量)× 1時間あたりの射出回数 ÷ 1000
次に、余裕を持たせます。ローダーが需要を満たしつつ、おおよそ 60–70% 定格容量の。1時間あたり定格の100%を搬送するよう求められたローダーは、1周年を迎えることはないだろう。
2. 搬送距離 — 水平、垂直、およびカーブ
距離は、評価を静かに下げてしまう要因です。有効総距離は以下の通りです:
- 実際のホースの経路に沿って測定した水平距離
- さらに、水平移動に比べて数倍の費用がかかる垂直移動もあります
- さらに、曲がり部分ごとに余裕を見込む必要があります。90°のエルボは、およそ2~3 mの直管と同じような挙動を示します。
5 mの距離で400 kg/hrの定格能力を持つローダーでも、エルボを2つ使用し、4 mの揚程が必要な場合、25 mの距離ではかろうじて180 kg/hrしか搬送できない可能性があります。必ずサプライヤーに 容量曲線、見出しの数字ではなく。
3. かさ密度 — 誰もが忘れがちな数値
メーカーは、既知の嵩密度を持つ標準樹脂を基準として定格値を校正しています。材料を変えると、質量流量も変化し、場合によっては劇的に変化することもあります:
| 素材 | 代表的なかさ密度(kg/m³) | 負荷率への影響 |
|---|---|---|
| PPペレット | 450~550 | ベースライン |
| PEペレット | 550~600 | 少し良くなった |
| ABSペレット | 600~650 | いいね |
| 再粉砕品(フレーク状) | 300~450 | 明らかに悪化している |
| CaCO₃を充填した化合物 | 900~1200 | 優れた質量流量、高い耐摩耗性 |
| PVC粉末 | 500~650 | 粉塵の問題が主な課題となっている |
再粉砕材こそが落とし穴です。その嵩密度が低いため、1回の吸引サイクルで搬送される質量が少なくなり、その結果、サイクル数が上昇し、搬送量(kg/h)が低下します。これは、再粉砕材の割合が高い場合に特に顕著に現れます。
4. デューティサイクル
3分ごとに20秒間、乾燥機のホッパーに材料を供給するローダーは、比較的楽な稼働状態にあると言えます。一方、短い間隔で高速サイクルのプレス機に材料を供給する同じローダーは、稼働時間が40%以上になることもあります。 連続運転については、装置の定格負荷およびモーターの仕様を確認してください。特にブラシ式モーターの場合、ブラシの摩耗が継続的なコストとなるため注意が必要です。
配管の直径と材質の選定
ラインのサイズが小さすぎるケースは、私が現場で見かける最も一般的な改造事例です。 一般的なサイズは、単体の機械では38 mm(1.5インチ)、処理能力が高い場合や長距離の搬送では51 mm(2インチ)です。サイズを大きくしすぎるのも無駄ではありません。ラインが大きすぎると、材料を搬送し続けるために必要な空気量が増え、水平区間で材料が滞留する原因となる可能性があります。
研磨性のある材料(ガラス充填コンパウンド、鉱物充填グレード、および重度の再粉砕材)を使用する場合は、長距離の配管には耐摩耗性のホースまたはスチールチューブを使用し、フレキシブル部については定期的な交換を見込んでおく必要があります。優れた質量流量を発揮する充填コンパウンドは、エルボを予想以上に早く摩耗させて薄くなってしまいます。
ペレット、再粉砕材、粉末
伝えたい内容によって、何を買うべきかは変わってきます:
- 未使用のペレット — 簡単です。ほぼすべてのローダーが対応しています。距離と処理能力に合わせてサイズを選びましょう。
- 再粉砕 — 嵩密度が低く、粒径が不均一で、微粉が多い。より大きなろ過能力が必要であり、直感よりも大型の装置が必要になることが多い。自社で再粉砕を行っている場合は、 大型破砕機, ローダーに到達する前にそれをスクリーニングする。
- 粉末および粉塵状の化合物 — ろ過がすべてを左右します。ろ過面積が広く、自動逆洗機能を備えたフィルターが望ましいでしょう。
- 吸湿性物質 — ローダーが弱点になってはいけません。乾燥前に搬送を行う場合、わずかな漏れでも周囲の湿気が侵入してしまいます。ローダーを適切に組み合わせるには、 除湿乾燥機の設置 そのため、湿った原料は、乾燥処理が行われていないホッパー内に滞留することはありません。
ろ過:稼働時間を左右する要素
サービスコールの原因となる部品を一つ挙げるとすれば、それはフィルターです。微細な粉塵は集塵スクリーンをすり抜け、フィルター材に付着して、徐々に空気の流れを阻害していきます。処理能力の低下はごく緩やかであるため、シフトの途中でホッパーが空になるまで、誰も気づかないのです。
次の点にご注目ください:
- 広々としたろ過面積 スループットとの比較において、特に再粉砕材の場合
- 自動洗浄 — リバースエアパルスまたは機械式シェーカー。各サイクル終了後、または差圧に基づいて作動する
- アクセスが便利 — フィルターの交換に工具と20分かかる場合、作業員は交換を先延ばしにしてしまうだろう
フィルターを通り抜けてしまったほこりは、消えてしまうわけではありません。ポンプに傷をつけ、バルブを詰まらせ、最終的には部品内の汚染物質として現れます。
ローダーと乾燥、混合、供給の統合
ローダーの選定は、単独で決定されることはめったにありません。一般的な生産ラインでは、材料は貯蔵庫から乾燥機へ、その後場合によっては混合工程を経て、プレス機へと搬送されます。搬送先として デュアル分子ふるい式除湿機 または a ハニカム式回転式除湿機 つまり、ローダーのサイクルは乾燥機の要求信号と歩調を合わせ続ける必要があり、そうしないと乾燥ホッパーへの供給が滞り、滞留時間が失われてしまう。
上流工程でブレンドを行う場合は、混合がどこで行われるかを考慮してください。プレスで計量されたマスターバッチは、 縦型カラーミキサー または a 水平型カラーミキサー 搬送する前に――そして、そのフィルターを通過した再粉砕物を 大型縦型ミキサー 飛行中に計測されたどのデータよりも、はるかに一貫性のある混合結果が得られます。
ある時点で、会話の話題は単一のローダーから、工場全体の資材配分へと移っていきます。それがまさに スマート集中給餌システム、たとえ今日、機械側のユニットを設置する場合でも、計画を立てておく価値があります。
誰もが経験したことがある5つの故障パターン
| 症状 | 一般的な原因 | 修正 |
|---|---|---|
| ホッパーが空になり、ローダーが絶えず稼働している | 実際の距離に対してサイズが小さすぎる、またはフィルターが塞がれている | フィルターを清掃し、有効距離を用いてサイズを調整する |
| 受信機内の材料ブリッジ | 低角度ホッパー、湿ったまたはフレーク状の材料 | 撹拌装置、振動装置、または傾斜のきつい排出コーン |
| スループットは数週間にわたって徐々に低下していく | 段階的フィルターブラインド法 | 自動洗浄、フィルターのメンテナンススケジュール |
| レシーバーの蓋の周りのほこり | シールからの漏れやガスケットの損傷 | ガスケットを交換し、蓋のクランプを確認する |
| ポンプが過熱する/ブラシの摩耗が早い | 定格を超えるデューティサイクル | より大型のユニットにするか、連続運転用モーターに変更する |
ダウンタイムを確実に防ぐメンテナンス
- 毎日 — ポンプの回転音に異常がないか耳を澄ませ、フィルターの状態を示すインジケーターを確認し、ホースが押しつぶされたり、よじれたりしていないか確認する
- 週刊 — フィルターの清掃または逆洗を行い、吸引ノズルのスクリーンを点検し、レシーバー内部を拭き取る
- 月次 — ホースやエルボの摩耗を確認する(特に充填グレードの場合)、電気端子を点検し、レベルセンサーに付着物がないことを確認する
- 四半期ごと — 真空ポンプは、メーカーが指定する点検間隔に従って整備を行ってください。ブラシモーターについては、故障に至る前にブラシの長さを確認してください。
購入者のチェックリスト
- ショット重量とサイクルタイムから実際の需要を算出し、定格容量を約65%に設定する
- 実際の有効距離を測定する:水平距離+垂直上昇距離+曲げ余裕
- 以下のURLでサプライヤーの生産能力曲線を確認してください。 あなたの 距離であり、その見出しに記された最高値ではない
- 搬送対象となるすべての材料を特定し、再粉砕材の割合および嵩密度を含めて明記してください。
- 処理する材料の中で最も粉塵の多いものに適したろ過方式を指定してください
- アーキテクチャを決定する:マシンサイドか集中型か――そして、2年後もそのアーキテクチャが適切であるかを確認する
- 乾燥機および射出成形機との制御統合を確認する
- 購入前に、交換用部品の在庫状況や、摩耗が見込まれる部品を確認してください
よくある質問
必要なスループットはどのように判断すればよいですか?
消費量から算出します:パーツの重量とランナーの重量を合計し、1時間あたりのショット数で乗算します。これがkg/hr単位での需要量となります。次に、この需要量がローダーの定格容量の約60~70%に相当するようにローダーの容量を決定します。決して100%にしてはいけません。
1台の真空ローダーで複数の機械に供給することは可能ですか?
はい、分配マニホールドと各プレスにレベル検知レシーバーを設置すれば可能です。ただし、ユニットを共用すると処理順序に遅れが生じます。同様の材料で消費量が予測できる場合にはうまく機能しますが、各機械で異なるものを処理する場合は、それほど効果的ではありません。
マシンサイドローダーと中央集約型システムのどちらを使うべきでしょうか?
材料の切り替えが頻繁に行われる場合で、プレス回数が最大で約8回程度までであれば、機械横型ローダーの方が柔軟性とコスト面で優れています。それを超える場合、特にサイロ貯蔵や大量生産においては、ステーションあたりのコスト面で中央搬送方式の方が経済的になります。
なぜ、私のローダーの定格は300 kg/hrなのに、実際の処理量は150 kg/hrしかないのでしょうか?
これは、評価が理想的な条件下で行われたためです。長い水平搬送区間、垂直リフト、エルボ、低かさ密度の再粉砕材、および部分的に目詰まりしたフィルターなどが、実際のスループットを徐々に低下させてしまいます。実際の搬送距離を、サプライヤーの処理能力曲線と比較してください。
真空ローダーは、粉末や微細な再粉砕材を処理できますか?
はい、ただし、ろ過が極めて重要になります。微細な粒子はろ過材をすぐに目詰まりさせるため、ろ過面積が広く、自動洗浄機能を備えた装置を選定し、再粉砕材を搬送ラインに送り込む前にスクリーニングを行うことを検討してください。
これからどうするか
新しいラインのローダーを指定する場合は、まずアーキテクチャについて検討し、そこから逆算して進めてください。今、配管をその想定に合わせて計画しておけば、後で集中化を決定した際のコストははるかに抑えられます。性能が不十分な装置を交換する場合は、プラスチック製の真空ローダーを購入する前に、実効距離を正直に測定してください。たいていの場合、その数値一つで不足の原因が説明できるからです。
プレスに送られる前の樹脂の乾燥方法の詳細については、別のトピックとなります。詳しくは、当社のガイドをご覧ください。 PET乾燥システムの選定 吸湿性のある材料を取り扱う場合、または当社の製品が提供する乾燥範囲の全範囲を検証する場合は、 一体型回転式除湿機.