




מייבש פלסטיק להסרת לחות: כיצד לבחור את המכשיר המתאים

מייבש פלסטיק להסרת לחות: כיצד לבחור את המכשיר המתאים
חלקי ניילון שיוצאים שבירים. עדשות PC עם פסים כסופים. תבניות PET שמאבדות מחוזקן בפני פגיעה ללא סיבה שניתן לאתר. בתשעה מתוך עשרה מקרים, המכונה אינה הבעיה — החומר הגלם הוכנס לתוף כשהוא רטוב.
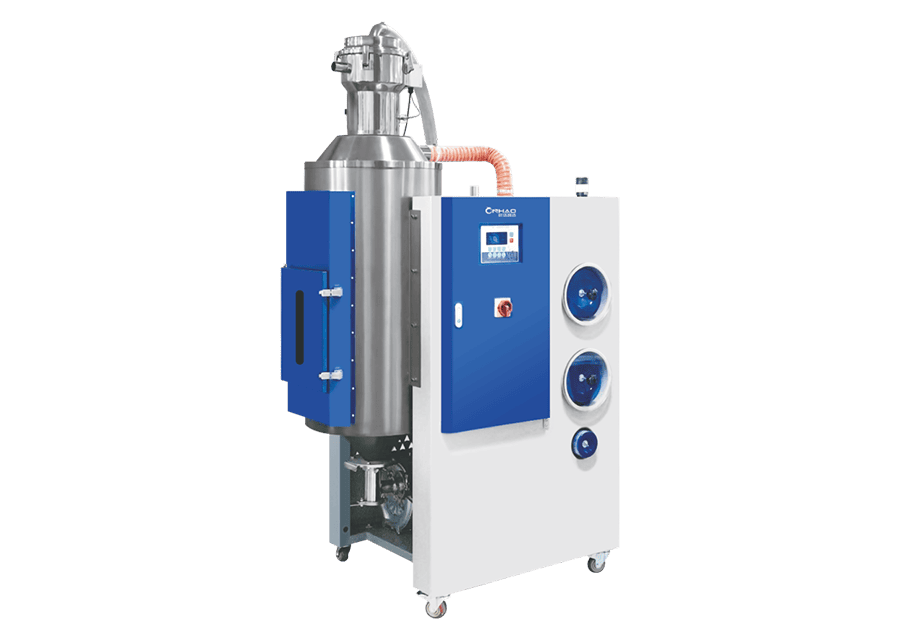
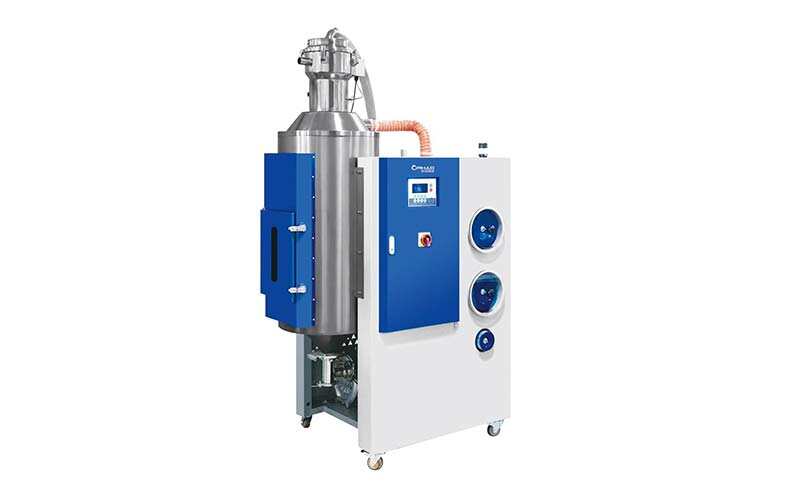
מייבש פלסטיק להסרת לחות נועד לפתור בדיוק את הבעיה הזו, והבחירה במכשיר מתאים מסתכמת בשלושה נתונים: נקודת הטל שאפשר לשמור עליה, זרימת האוויר הדרושה בפועל, והאם מיכל האחסון גדול מספיק כדי לאפשר לחומר את הזמן הדרוש לייבוש. אם תבחרו נכון, השימוש בשרפים היגרוסקופיים כבר לא יהיה הימור.
מדוע לא ניתן לייבש סוגים מסוימים של פלסטיק באמצעות אוויר חם
רוב האנשים מניחים שתהליך הייבוש קשור לחום. זה לא נכון — התהליך קשור להפרש הלחות בין האוויר לשרף. המים עוברים מהגרגיר לאוויר רק אם האוויר יבש יותר מהגרגיר. בדרך כלל, האוויר החם שמגיע מהמפעל אינו כזה.
שרפים היגרוסקופיים קושרים מים באופן כימי:
- PA6 / PA66 (ניילון) — סופג לחות במהירות, ועובר הידרוליזה בטמפרטורת ההתכה, מה שמפרק באופן בלתי הפיך את שרשראות הפולימר
- PET — אותו מנגנון, והנזק מתבטא באובדן צמיגות פנימית
- מחשב אישי — הלחות הופכת לאדים בתוך החבית; נוצרים סדקים, בועות וירידה בחוזק
- PMMA, PBT, PSU — כולם זקוקים לאוויר יבש באמת, ולא רק לאוויר חם
PE ו-PP הם היוצאים מן הכלל — הם אינם היגרוסקופיים, ולרוב ניתן לטפל בלחות על פני השטח ללא צורך במכשיר לחות כלל.
מייבש באוויר חם לעומת מייבש עם מנגנון הסרת לחות
זהו המקור הנפוץ ביותר לציוד שלא הוגדר כראוי:
| מאמר | מייבש עם משפך אוויר חם | מייבש עם פונקציית הסרת לחות |
|---|---|---|
| איך זה עובד | מחמם את האוויר הסביבתי ומזרים אותו דרך הקופסה | ראשית מסלק את הלחות מהאוויר, ולאחר מכן מחמם אותו |
| נקודת טל אופיינית | טמפרטורת הסביבה — לרוב מעל 0°C | מ−20°C עד −50°C |
| מנגנון ייבוש | טמפרטורה בלבד | נקודת טל נמוכה בתוספת הטמפרטורה |
| מתאים ל-PE / PP | כן | כן, אבל זה מוגזם |
| מתאים ל-PA / PET / PC | לא — לא יגיע לשיווי משקל | כן |
| צריכת אנרגיה | תחתון | גבוה יותר (חימום רגנרטיבי) |
מייבש אוויר חם הפועל בטמפרטורה של 80°C, כאשר לחות האוויר בסביבה היא 60%, פשוט אינו מסוגל להוציא לחות מניילון. העלאת הטמפרטורה כדי לפצות על כך עלולה לגרום לחמצון או להתגבשות החומר לפני שהוא מתייבש. אם אתם מעבדים שרף היגרוסקופי, אתם זקוקים למייבש פלסטיק להסרת לחות — אין תחליף זול יותר.
נקודת הטל: המספר שבאמת חשוב
נקודת הטל היא הטמפרטורה שבה מתעבה המים שבאוויר. נקודת טל נמוכה יותר מעידה על אוויר יבש יותר, ואוויר יבש יותר מוציא לחות מהשרף במהירות רבה יותר ובעומק רב יותר.
יעדים מעשיים לפי חומר:
| חומר | טמפרטורת ייבוש אופיינית | נקודת הטל היעד | זמן ייבוש אופייני |
|---|---|---|---|
| PA6 / PA66 | 80–90 מעלות צלזיוס | מ−25 עד −40 מעלות צלזיוס | 4–6 שעות |
| PET (לאחר התגבשות) | 150–170 מעלות צלזיוס | −40°C או פחות | 4–6 שעות |
| מחשב אישי | 120°C | −30 עד −40°C | 3–4 שעות |
| PMMA | 80–90 מעלות צלזיוס | −30°C | 3–4 שעות |
| ABS | 80–90 מעלות צלזיוס | −20 עד −30 מעלות צלזיוס | 2–3 שעות |
מכאן נובעות שתי מסקנות. ראשית, מייבש שמפרסם "−40°C" חייב לשמור על הטמפרטורה הזו תחת עומס, בקצב זרימת האוויר שלכם, עם חומר יבשן ישן — ולא רק בהפעלה קרה באולם התצוגה. שנית, עליכם מידה זהו. חיישן נקודת הטל בכניסת הקונוס הוא ההבדל בין הידיעה שהחומר שלך יבש לבין ההנחה שהוא יבש.
בחירת גודל מייבש פלסטיק להסרת לחות: זרימת אוויר
על זרימת האוויר למלא שתי משימות: להעביר חום מספיק אל תוך השרף, ולהרחיק את הלחות המשתחררת.
נקודת התחלה מעשית:
זרימת האוויר הנדרשת (מ"ק/שעה) = תפוקה (ק"ג/שעה) × צריכת האוויר לק"ג
הביקוש לאוויר לקילוגרם נע בערך בין 1.8–2.5 מ"ק/ק"ג בהתאם לסוג הרזין ולטמפרטורת הייבוש — חומרים צפופים יותר ובעלי טמפרטורה גבוהה יותר נמצאים בקצה העליון. לאחר מכן הוסף 20–30% שוליים לצורך העמסת המסנן, הפסדי הצינור והתיישנות חומר הייבוש.
דוגמה לחישוב: 120 ק"ג/שעה של PA66 ב-2.2 מ"ק/ק"ג נותן 264 מ"ק/שעה. עם מרווח של 25%, יש לציין כ- 330 מ"ק לשעה.
זרימת אוויר נמוכה מדי היא התקלה הקלאסית. המחמם מגיע לטמפרטורת היעד, התצוגה נראית תקינה, אך החומר עדיין יוצא רטוב — מכיוון שלא עברה מספיק מסת אוויר כדי לפנות את הלחות.
קביעת גודל הופר: המקום שבו רוב המפעלים טועים
זרימת האוויר היא זו שמושכת את תשומת הלב; אך דווקא בקיבולת הקופסה מתרחשות הטעויות האמיתיות. החומר חייב לשהות זמן מספיק בקופסה כדי להגיע לשיווי משקל:
זמן שהייה (שעות) = כמות החומר במכל (ק"ג) ÷ תפוקה (ק"ג/שעה)
אז:
נפח המכל הנדרש (ק"ג) = תפוקה (ק"ג/שעה) × זמן הייבוש (שעות)
אם אתם מייצרים 120 ק"ג לשעה של PA66 עם זמן ייבוש של 5 שעות, אתם זקוקים לפחות ל- 600 ק"ג של החומר במכל — וזו הקיבולת השימושית, לא הנפח המצוין על התווית. מכל שנשאר תמיד חצי מלא לעולם לא יגיע לזמן השהייה המדורג שלו.
עוד שתי נקודות שמורגשות היטב בפועל:
- לרמה יש חשיבות. כאשר המיכל מלא בפחות משליש בערך, האוויר עובר דרך השרף במקום לזרום דרכו באופן אחיד, והייבוש הופך להיות לא אחיד.
- למחזורי המילוי יש חשיבות. בכל פעם שחומר רטוב טרי נופל על החלק העליון, הוא זקוק לזמן ייבוש מלא לפני שהוא מגיע לתחתית. מילוי רציף מלמעלה עם קיבולת לא מספקת גורם לכך שחומר רטוב ממשיך להגיע אל הבורג.
מלבד התאמת הגודל הנכון, יש גם להבטיח אספקה אמינה של חומר לתוך הקונוס — א מערכת טעינה משולבת עם יניקה שומר על רמת מילוי יציבה ללא התערבות המפעיל, שהיא זו שגורמת מלכתחילה לכך שהמיכלים יהיו חצי ריקים.
טכנולוגיות ייבוש בתוך מייבש פלסטיק להסרת לחות
שניהם מסירים לחות מאוויר התהליך; ההבדל ביניהם הוא באופן ההתחדשות שלהם.
| סוג | כיצד הוא מתחדש | נקודת הטל | נקודות חוזק |
|---|---|---|---|
| מסננת מולקולרית בעלת שני מגדלים | שתי מיטות המשלבות ייבוש והתחדשות לסירוגין | −40°C ומטה | נקודת טל נמוכה מאוד ויציבה; מתאימה לעומסים כבדים |
| רוטור בצורת חלת דבש | גלגל המסתובב לאט, מגזר התחדשות רציפה | −30 עד −40°C | קומפקטי, ללא שסתומי מיתוג, תפוקה יציבה |
א מכשיר לחות עם מסננת מולקולרית כפולה היא הבחירה הבטוחה יותר כאשר נדרשת נקודת טל נמוכה ככל האפשר או כאשר התפוקה משתנה. א מכשיר לייבוש סיבובי מסוג "חלת דבש" מתאים לקווי ייצור רציפים בעומס קבוע, שבהם שטח התפוסה והפשטות הם גורמים חשובים יותר. עבור תאים קומפקטיים המזינים מכבש בודד, א מייבש לחות סיבובי משולב משלב ייבוש והובלה ביחידה אחת.
טמפרטורה: אל תסתפקו רק בהעלאת הטמפרטורה
טמפרטורה גבוהה יותר מאיצה את תהליך הייבוש, אך יש לכך גבול:
- חם מדי — חמצון, הצהבה, ריכוך הגרגרים והיווצרות גשרים ביניהם עד להפיכתם למסה מוצקה במכל
- מגניב בטירוף — זמן הייבוש נמשך הרבה מעבר לזמן שמספק המיכל שלך
- לא אחיד — אזורים חמים ליד התנור, אזורים קרים ליד הקיר, מה שיוצר מגש יבש במרכזו ורטוב בקצוותיו
הפעל את הטמפרטורה המומלצת על ידי היצרן עבור הדרגה הספציפית. אם אתה מתמודד עם בעיית לחות, קבע תחילה את נקודת הטל ואת זמן השהייה לפני שתתעסק עם כפתור הטמפרטורה.
מעגל סגור לעומת מעגל פתוח
מייבשי לולאה סגורה מחזירים את אוויר התהליך דרך מצע החומר הסופח במקום לפלוט אותו החוצה. היתרונות ברורים: צריכת האנרגיה לתהליך ההתחדשות פוחתת, נקודת הטל נשארת יציבה גם כאשר הלחות הסביבתית משתנה, ואין צורך לחמם באופן רציף את האוויר הטרי המגיע מהמפעל.
יחידות במעגל פתוח עולות פחות בהתחלה, ולעיתים הן מספיקות עבור חומרים הדורשים טיפול קל. עבור שרפים היגרוסקופיים הפועלים לאורך כל השנה — במיוחד באקלים לח — מערכת במעגל סגור מחזירה את ההשקעה, וזו התצורה שהייתי בוחר כברירת מחדל.
מדוע החומר עדיין יוצא רטוב
| תסמין | הסיבה הסבירה | תיקון |
|---|---|---|
| נקודת הטל לא תגיע ליעד | חומר יבש מותש, תקלה במחמם ההתחדשות או דליפת אוויר במעגל | יש לבדוק את מצב חומר הייבוש, את גוף החימום ואת כל חיבורי הצינורות |
| החלקים מציגים התפשטות למרות נקודת טל טובה | זמן השהייה קצר מדי, או שהמיכל הולך ואוזל | הגדלת נפח המכל הזמין; שמירה על המפלס |
| התייבשות לא אחידה בין אצווה לאצווה | תעלת חומר, מיטה לא אחידה או חומר רטוב שהוסף מעל | בדוק את חלוקת האוויר, את תהליך המילוי ואת מפלס החומר במכל |
| זרימת האוויר פוחתת עם הזמן | מסנן תהליך סתום או תעלות אוויר חסומות | יש לנקות את המסננים ולבדוק את התעלות על פי לוח זמנים קבוע |
| החומר שינה את צבעו או התגבש | הטמפרטורה גבוהה מדי, או שהחומר נשאר שם זמן רב מדי | הפחת את ערך היעד; הימנע ממילוי יתר בזמן השבתה |
אנרגיה ועלויות תפעול
חימום ההתחדשות הוא ההוצאה השוטפת העיקרית. יש שלושה גורמים שמפחיתים אותה מבלי לפגוע בתהליך הייבוש:
- יש לבודד את הקופסה — זול, מיידי, ולעתים קרובות מתעלמים ממנו
- ניצול חום מאוורור החזרה, כאשר התכנון מאפשר זאת
- אל תבחרו במידה גדולה מדי — מייבש הפועל בעומס של 30% מבזבז אנרגיית התחדשות בכל מחזור
אם אתם מייבשים חומר גרוס יחד עם חומר בתולי, זכרו שלחומר הגרוס יש שטח פנים גדול יותר והוא סופג לחות מהר יותר. חומר שיוצא מ- מגרסה יש להחזיר אותם לייבוש מיד, במקום להשאירם פתוחים בתוך סלסלה.
תחזוקה השומרת על נקודת הטל
- יומי — לרשום את נקודת הטל ואת טמפרטורת המכל; לבדוק במבט חטוף את מצב המסנן
- שבועי — לבדוק את מסנני התהליך והחזרה, ולבדוק אם יש דליפות אוויר בחיבורים
- חודשי — יש לוודא את תקינות פעולתו של גוף החימום הרגנרטיבי ואת הטמפרטורה שלו, ולבדוק את סדר הפעולה של השסתומים ביחידות בעלות שני מגדלים
- מדי שנה או לפי שעות — יש להחליף את חומר הייבוש; יעילותו פוחתת הרבה לפני שניתן להבחין בכשל ניכר
כיצד לבחור: רשימת בדיקה לקונה
- פרט את כל סוגי הרזין שאתה מתכוון לייבש — דבר זה קובע את דרישות נקודת הטל והטמפרטורה
- הגדר יעד נקודת טל עבור החומר התובעני ביותר, וודא שהיחידה שומרת על הערך הזה בקצב זרימת האוויר שלך
- יש לחשב את זרימת האוויר על ידי הכפלת התפוקה בביקוש לאוויר, ולאחר מכן להוסיף מרווח של 20–30%
- יש לחשב את נפח הקופסה על סמך התפוקה כפול זמן הייבוש, ולהתייחס לכך כאל קיבולת שימושית
- בחר סוג חומר יבש: מגדל כפול להשגת נקודת הטל הנמוכה ביותר, רוטור לפעולה רציפה וקומפקטית
- יש לציין "לולאה סגורה" אלא אם כן העומס הוא באמת קל
- התעקשו על התקנת חיישן נקודת טל בכניסת הקופסה — ולא רק בתא המייבש
- יש לאשר את הגישה למסנן, את תדירות החלפת חומר היבשה ואת זמן האספקה של חלקי החילוף
שאלות נפוצות
איזו נקודת טל אני צריך?
זה תלוי בסוג החומר. ניילון דורש בדרך כלל טמפרטורה של −25 עד −40°C, PET −40°C או פחות, PC בסביבות −30 עד −40°C, ו-ABS −20 עד −30°C. יש לציין את הדרישות של החומר התובעני ביותר, ולמדוד את הטמפרטורה בכניסת הקופסה ולא להסתמך על הקריאה המופיעה על גבי הארון.
האם אפשר להשתמש במייבש אוויר חם במקום?
מיועד אך ורק לשרפים שאינם היגרוסקופיים, כגון PE ו-PP. במקרה של ניילון, PET, PC וחומרים דומים, אוויר חם אינו יכול להוריד את רמת הלחות לרמה נמוכה מספיק, ללא תלות בטמפרטורה — יש צורך באוויר מיובש.
איך אוכל לדעת אם מיכל האחסון שלי קטן מדי?
השוו את זמן השהייה לזמן הייבוש הנדרש של החומר. חלקו את מסת החומר הנמצאת בפועל במכל בתפוקה השעתית שלכם; אם התוצאה קטנה מזמן הייבוש, פירוש הדבר שהמכל קטן מדי עבור העבודה.
מדוע נקודת הטל שלי תקינה, אך בחלקים מסוימים עדיין יש התפשטות?
בדרך כלל מדובר בזמן השהייה או במפלס החומר במכל. ייתכן שהחומר אינו שוהה במכל זמן מספיק, או שהמפלס יורד לרמה נמוכה מדי, כך שהאוויר עובר דרכו במקום לזרום באופן אחיד. יש לבדוק את נוהלי המפלס לפני שמבצעים כל התאמה אחרת.
האם עליי לבחור במסננת מולקולרית או ברוטור מסוג "חלת דבש"?
מסנן מולקולרי בעל מגדלים תאומים מגיע לנקודות טל הנמוכות ביותר ושומר עליהן, ומטפל היטב בעומסים משתנים. הרוטורים בצורת חלת דבש הם קומפקטיים, פועלים ברציפות ללא שסתומי מיתוג, ומתאימים לקווי ייצור בעומס קבוע. יש לבחור תחילה על פי דרישות נקודת הטל, ורק לאחר מכן על פי שטח ההתקנה.
לאן להמשיך מכאן
תהליך הייבוש אינו מתרחש בבידוד, ויעילותו של מייבש פלסטיק להסרת לחות תלויה באיכות זרימת החומר סביבו. חומר המגיע ממחסן זקוק להובלה אמינה, והמיקום שבו מתבצע הייבוש ביחס למכונת הדפוס הוא החלטה ברמת המפעל הכרוכה בפשרות של ממש — המדריך שלנו ל- מייבשי לחות מרכזיים לעומת מייבשי לחות המותקנים בצד המכונה מסביר את הבחירה הזו בפירוט.
אם PET הוא החומר העיקרי שלכם, שלב ההתגבשות משנה את כל חישוב הייבוש, וה- מדריך למערכת ייבוש PET עובר דרכו. במקרה של חומר טחון מחדש ותוספים, יש לשמור על עקביות התערובת לפני שהיא מגיעה למכל — א מכונת ערבוב צבעים יבשה מטפל בשלב הזה.