




מגרסה לפלסטיק: כיצד לבחור מגרסה לתהליכי הזרקה

מגרסה לפלסטיק: כיצד לבחור מגרסה לתהליכי הזרקה
שאריות יציקה, תעלות הזרמה וחלקים פסולים מצטברים בקצב מהיר יותר ממה שרוב המפעלים מצפים. בתהליך ייצור הפועל 24 שעות ביממה, מכונת דפוס אחת יכולה לייצר מאות קילוגרמים של פסולת בשבוע — חומר שכבר שילמתם עליו. מגרסה לפלסטיק הופכת את הערימה הזו בחזרה לחומר גרוס שמיש, וההבדל בין מגרסה טובה למגרסה לא מתאימה בא לידי ביטוי בחשבונות החשמל, בתלונות על רעש, ובשאלה האם החומר הממוחזר שלכם אכן עובר במכונת ההזרקה ללא פגמים.
נכנסתי למפעלים שבהם רכשו את מכונת הגרינולציה כך שתתאים לחלק הגדול ביותר שייצרו אי פעם, וכעת היא עומדת שם גדולה מדי ורועשת, ומעבדת קומץ ענפי יציקה בשעה. ראיתי גם את ההפך: מכונה כל כך קטנה שהמפעיל מאכיל אותה במשך כל המשמרת ועדיין לא מצליח לעמוד בקצב. מדריך זה מסביר כיצד לבחור את המכונה הנכונה, כולל חישובי הגודל וההחלטות שבאמת חשובות.
מה עושה מכונת גריסה לפלסטיק
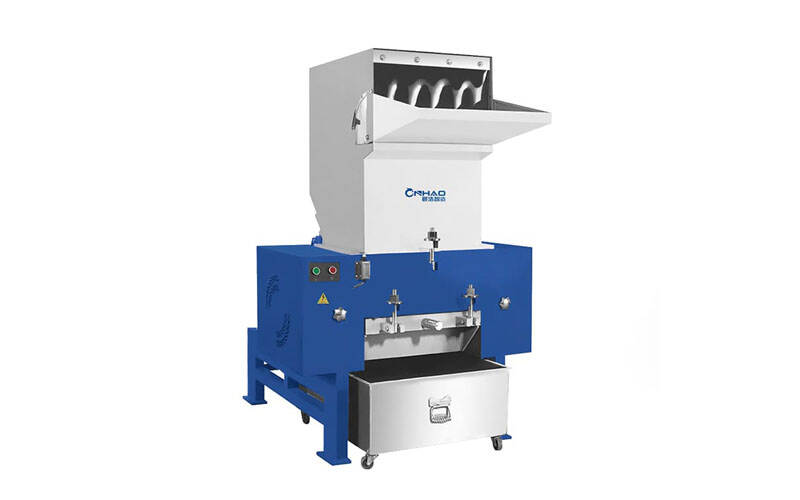
מגרסה חותכת פסולת פלסטיק לגרגרים קטנים הניתנים לשימוש חוזר. החומר נופל דרך משפך הזנה לתא חיתוך, שם רוטור מסתובב המצויד בסכינים גוזר אותו כנגד סכיני בסיס נייחים. החתיכות ממשיכות להסתובב עד שהן קטנות מספיק כדי ליפול דרך מסננת בתחתית התא, ולאחר מכן מועברות למיכל או לקו הובלה.
חמישה מרכיבים קובעים את מידת יעילותו:
- רוטור — פתוח או סגור, כשהוא נושא את הסכינים המסתובבות
- סכינים — מסתובב ונייחים, עם מרווח מדויק ביניהם
- מסך — לוח מחורר שגודל החורים בו קובע את גודל הגרגרים הסופי
- תא חיתוך — הגיאומטריה שלו משפיעה על יעילות החיתוך ועל הצטברות החום
- מנגנון הנעה ומכל קיבול — הספק המנוע, וכן אופן הזנת החומר ופריקתו
מגרסה לעומת מחץ לעומת מגרסת נייר
אנשים משתמשים במילים אלה כמשמעות אחת, וזו הסיבה שמפעלים מקבלים את המכונה הלא נכונה. מדובר בכלים שונים באמת:
| מכונה | ידיות | פלט | היכן הוא ממוקם |
|---|---|---|---|
| מגרסה | תעלות יציקה, מסלולי יציקה, פריטים פגומים קטנים, חלקים בעלי דפנות דקות | גרגרים אחידים בגודל 4–12 מ"מ | ליד חדר העיתונות או במרכז |
| מגרסה | חלקים מגושמים, קירות עבים, בלוקים מוצקים | חתיכות גסות ולא אחידות | מרכז עיבוד חוזר |
| מגרסה | פריטים גדולים מאוד, ניקוי, גושים בתחילת הפעולה | שבבים גסים המיועדים להקטנת גודל נוספת | במעלה הזרם של מכונת הגריסה |
הכלל המעשי בבחירת מגרסה לפלסטיק: אם החומר עובר דרך פתח ההזנה, אין צורך במגרסה. אם אתם מפרקים באופן קבוע חלקים בעלי דפנות עבות או מגושמים, א מגרסה לתעשייה כבדה המעבר הראשון מתבצע על ידי מכונה אחת, והמגרסה משלימה את התהליך. רכישת מגרסה אחת לביצוע שתי המטלות היא הטעות הנפוצה ביותר שאני רואה בתחום קביעת הגודל.
כיצד לבחור את הגודל המתאים של מכונת גרינולציה לפי קצב התפוקה
התחל מהכמות של החומר שעליך לעבד, ולא מגודל החלק הגדול ביותר שלך.
פסולת יומית (ק"ג) = מספר החלקים ליום × משקל הפסולת לכל ירייה (חלק + תעלה + פסולים)
לאחר מכן, חלק את התוצאה במספר השעות שאתה מוכן להפעיל את המגרסה:
תפוקה נדרשת (ק"ג/שעה) = כמות הפסולת היומית ÷ מספר שעות הפעולה היומיות של המגרסה
דוגמה מעשית: 40,000 יריות ביום, כאשר כל אחת מהן מייצרת 0.09 ק"ג של חומר גלם ופסולת, מסתכמת ב-3,600 ק"ג ליום. אם ברצונך לפנות את הכמות הזו תוך 3 שעות, דרושה לך קיבולת בפועל של 1,200 ק"ג לשעה.
יש כאן שתי תיקונים חשובים:
- הערך המרבי, לא הממוצע. אם הגרוטאות מגיעות בגלים — פינוי, סדרת דחיות בתחילת הייצור — התאימו את הגודל לגל, אחרת החומר יצטבר על הרצפה.
- הפחתת הערך המדורג של גודל המסך. התפוקה המוצהרת על ידי היצרן מתייחסת בדרך כלל למסננת גסה. אם עוברים למסננת של 4 מ"מ, התפוקה עלולה לרדת ב-30% או יותר. יש תמיד לקבוע את הגודל בהתאם למסננת שבה תשתמשו בפועל.
גודל המסך: ההחלטה שקובעת את כל השאר
המסננת קובעת את גודל הגרגרים, וגודל הגרגרים קובע אם החומר הטחון מחדש יתנהג כמו חומר גלם. זו הבחירה המשמעותית ביותר בכל המפרט.
| גודל המסך | שימוש אופייני | פשרה |
|---|---|---|
| 3–4 מ"מ | חלקים קטנים, דפנות דקות, שיעור גבוה של חומר ממוחזר | תפוקה טובה, תפוקה נמוכה יותר, יותר חלקיקים עדינים ואבק |
| 6 מ"מ | תעלות יציקה ותעלות הזרמה לשימוש כללי | האיזון הטוב ביותר עבור רוב הצמחים |
| 8–10 מ"מ | חתכים עבים, צורך בתפוקה גבוהה | תפוקה גבוהה יותר, גרגירים גסים יותר ופחות אחידים |
| 12 מ"מ ומעלה | פירוק מקדים לפני מעבר שני | גס מדי לשימוש חוזר ישיר |
המטרה של כל מכונת גרינולציה לפלסטיק: גרגרים בגודל דומה פחות או יותר לזה של הגרגרים הבתוליים. גרגרים גדולים מדי מתנהגים אחרת במפתח ההזנה — הם יוצרים גשרים, נמסים בקצב שונה, וגורמים למשקל לא אחיד של כל חלקיק. תוצר קטן מדי פירושו חלקיקים דקים, שיוצרים אבק, מתכלים מהר יותר ועלולים לגרום להופעת כתמים שחורים.
תכנון הרוטור והגדרת הסכינים
הבחירה ברוטור היא הגורם העיקרי להבדלים ברעש ובאנרגיה:
- רוטור פתוח — סכינים המותקנים על מסגרת שלדית. מתאים לחלקים מגושמים, עמיד בפני עומסי יתר, אך מייצר יותר רעש והחיתוך פחות יעיל.
- רוטור סגור — גוף מוצק עם סכינים בכיסים. חיתוך נקי יותר, שקט יותר, מתאים יותר להזנה רציפה ואחידה. פחות סובלני כלפי חתיכות גדולות מדי.
- סכינים מדורגות / סליליות — יש לבצע את החיתוך בהדרגה לאורך הרוטור, ולא בבת אחת. עומס שיא נמוך באופן ניכר ורמת רעש נמוכה יותר.
ואז יש את מרווח הסכין — הפער בין הסכינים המסתובבות לסכיני הבסיס. אם המרווח צפוף מדי, נוצרים חום ובלאי; אם הוא רופף מדי, החומר נקרע במקום להיחתך, ונוצרים חוטים ושבבים דקים. רוב היצרנים מציינים ערך שנע סביב 0.1–0.2 מ"מ, ויש לבדוק זאת באופן קבוע, ולא רק פעם אחת.
סכינים קהות הן "הרוצח השקט". מכונת גריסה עם סכינים שחוקות לא מפסיקה לעבוד — היא פשוט מתחילה לייצר חום, אבק וחומר ארוך וסיבי, תוך שהיא צורכת יותר זרם. עד שמישהו מבחין בכך, כבר שבועות שאתה מכניס למכונה חומר גרוס חוזר באיכות מפוקפקת.
חום, רעש ואבק
| בעיה | מה גורם לזה | מה באמת פותר את הבעיה |
|---|---|---|
| הגרגרים נמסים ומתגבשים | הצטברות חום כתוצאה מסכינים קהות, מרווח צר או חלקיקים זעירים המסתובבים במעגל סגור | השחזת סכינים, בדיקת מרווח, תא מקורר במים לעבודה בתפוקה גבוהה |
| קנסות ואבק מוגזמים | המסך קטן מדי, הסכינים שחוקות, החומר חם מדי או שביר מדי | לפתוח את המסך צעד אחד, לחדד סכינים, להוסיף מערכת איסוף אבק |
| רעש מעל 85 dB | רוטור פתוח, ללא מעטפת, חומר שביר | תא אקוסטי, סכינים מסודרים במרווחים, העברה לחדר נפרד |
| חוטים או זנבות ארוכים | מרווח הסכינים רחב מדי, הסכינים קהות | איפוס מרווח, חידוד או סיבוב הסכינים |
אבק ראוי ליותר תשומת לב ממה שהוא מקבל בדרך כלל. חלקיקים דקים לא רק יוצרים בלגן — יש להם שטח פנים גדול בהרבה, ולכן הם סופגים לחות מהר יותר ומתפרקים יותר בכל מעבר. אם אתם מייבשים את החומר לפני העיבוד, חומר גרוס מאובק הוא מתכון לבעיית לחות. שלבו את המגרסה עם מערכת איסוף אבק מתאימה, ואם החומר היגרוסקופי, הקפידו לשמור על תנועתו דרך ערבוב צבעים יבש ולבצע את שלבי הייבוש במקום להשאיר אותו פתוח.
האם חומר הגריסה המשומש שלכם באמת עובד?
קבלת החומר בחזרה היא דבר קל. קבלת החומר בחזרה כשהוא פועל ללא פגמים – זו המבחן האמיתי. ארבעה גורמים קובעים זאת:
- עקביות בגודל — גרגרים אחידים נטענים ונמסים כמו חומר גלם בתולי; גרגרים בגדלים מעורבים אינם עושים זאת
- תוכן הקנסות — קנסות גבוהים גורמים לאבק, לבלאי ולפגמים במשטח
- זיהום — תערובת של שרפים, מתכת מסכין שבורה, שמן או תוויות. חומר אחד לא נכון בפח יכול להרוס את כל האצווה
- היסטוריה תרמית — בכל מעבר דרך הצינור והמגרסה, זרימת החומר המותך משתנה מעט. עקבו אחר מספר הפעמים שהחומר עבר עיבוד חוזר
שאריות יציקה ומנהרות יציקה מחומר שרף יחיד ניתנות בדרך כלל לעיבוד חוזר בשיעורים משמעותיים. חלקים צבועים, מצופים או ממולאים הם סיפור אחר — אל תניחו שניתן להחזיר אותם לתהליך בכלל. כל מה שתאסוף צריך לעבור ערבוב אחיד, וזו הסיבה שחומר טחון חוזר מיוצב בדרך כלל ב- מערבל אנכי גדול או שנמדד יחד עם חומר גלם בתוך מערבל צבעים אנכי במקום לגרוף אותו לפי העין.
לאן הולך הגרנולטור
| הגדרה | איך זה עובד | מתאים ביותר ל- |
|---|---|---|
| ליד מכונת הדפוס | מגרסה קטנה בכל מכונה, טחינה חוזרת מיידית | נפח גרוטאות גבוה, חומר אחד לכל מכבש, שטח רצפה מצומצם |
| בהתאם לרובוט | החלקים והמסלולים הוכנסו ישירות על ידי הרובוט המוציא | תאים אוטומטיים, הפועלים ללא השגחה |
| התחנה המרכזית | מכונה אחת גדולה, הגרוטאות נאספות ומועברות אליה | מכונות דפוס רבות, חומרים מעורבים, שטח להפרדה |
המערכת הצמודה למכונת הדפוס מתאימה כאשר כל מכונת דפוס מעבדת חומר אחד, ואתם רוצים שהחומר הטחון יחזור ישירות לתהליך — ללא צורך בהובלה וללא טעויות בערבוב. המערכת המרכזית מתאימה כאשר אתם מפרידים בין מספר סוגי שרפים או שהפסולת תופסת נפח רב. אם אתם מפעילים את המפעל במצב "ללא השגחה", הגרנולטור צריך להיות חלק מתוכנית האוטומציה ולא תוספת מאוחרת, כשהוא משולב באותה תא כמו ה- רובוט למזון מוכן והוא מטופל כמו כל פריט אחר של אוטומציה של הזרקת פלסטיק.
הוצאת החומר הטחון מהמכונה חשובה לא פחות מהכנסתו אליה. מכונה ייעודית מערכת טעינה משולבת עם יניקה מעביר את הגרגרים לשלב הבא ללא האבק והפיזור הכרוכים בטיפול ידני, והוא משתלב ב- מערכת הזנה מרכזית חכמה כשאתה מרחיב את הפעילות.
תחזוקה המונעת טחינה חוזרת לא תקינה
- יומי — שימו לב לשינויים בצליל החיתוך, ודאו שמכל האיסוף אינו מלא יתר על המידה ואינו חוסם את הפליטה
- שבועי — לבדוק אם יש סדקים בסכינים או שהן קהות, ולבדוק אם המסננת סתומה או פגומה
- חודשי — יש לוודא שיש מרווח מספיק לסכין, לבדוק את מתח הרצועה ואת מצבה, ולנקות את תא החיתוך ביסודיות
- לכל מחזור השחזה — לחדד כסט תואם, לאפס את מרווח החיתוך ולתעד זאת. לעקוב אחר מספר השעות שחלפו בין חידוד לחידוד; אם מרווח הזמן הזה מתקצר, משהו בשלב מוקדם יותר השתנה
כיצד לבחור: רשימת בדיקה לקונה
- חשב את כמות הפסולת בק"ג ליום, ולאחר מכן את הכמות הנדרשת בק"ג לשעה בגודל המסננת שתשתמש בו בפועל
- ודאו שהחלק הגדול ביותר נכנס לפתח ההזנה — אם לא, יש לתכנן שימוש במגרסה לשלב הראשון
- בחר את סוג הרוטור המתאים לפרופיל הזנת החומר שלך: סגור עבור עומסים אחידים, פתוח עבור עומסים מגושמים ועומסים פתאומיים
- בחרו בגודל המסך כך שיתאים לגודל הגרגרים הבלתי מעובדים שלכם, ולא רק כדי להשיג תפוקה מקסימלית
- יש לקבוע מראש את דרישות בקרת הרעש — עלות שילוב מארזים בתכנון הראשוני נמוכה בהרבה מאשר עלות התקנתם בדיעבד
- יש לתכנן את מערכת איסוף האבק ואת מערכת הובלת הפסולת במקביל לתכנון המכונה
- יש לבדוק את הגישה לסכינים ואת זמן ההחלפה; מכונות שקשה לתחזק נוטות להזנחה
- ודאו שיש סכינים ומסננים חלופיים, ובדקו את זמני האספקה לפני שתחתמו
שאלות נפוצות
כיצד קובעים את הגודל של מכונת גריסה לפלסטיק?
חישוב נפח הפסולת: מספר החלקים ליום כפול משקל הפסולת לכל מחזור, חלקי מספר השעות שבהן תפעיל את המכונה. לאחר מכן, יש להתאים את הנתון לגודל המסננת שתשתמש בה בפועל, שכן מסננת דקה יותר מפחיתה באופן משמעותי את התפוקה.
איזה גודל מסך כדאי לי לבחור?
התאימו את גודל התוצר לגודל הגרגרים הבתוליים שלכם. גודל של כ-6 מ"מ מתאים לרוב תעלות הזרקה ותעלות הזרמה; בחרו בגודל עדין יותר עבור חלקים בעלי דפנות דקות ורכיבים קטנים, ובגודל גס יותר עבור חלקים עבים שבהם קצב הייצור חשוב יותר מאחידות.
מגרסה או מכבש — מה אני צריך?
אם השאריות מתאימות לפתח ההזנה של הגרנולטור, השתמשו בגרנולטור. עבור חלקים מגושמים, בעלי דפנות עבות או מוצקים, המגרסה מבצעת את שלב הצמצום הראשוני והגרנולטור משלים את התהליך. אל תצפו שגרנולטור אחד יבצע את שתי המטלות.
כמה חומר טחון מחדש אפשר להוסיף בחזרה?
זה תלוי בסוג הרזין, בשאלה אם החומר נקי וממקור יחיד, ובמספר הפעמים שהוא עבר עיבוד חוזר. תעלות הזרקה נקיות מרזין מסוג אחד יכולות לעמוד באחוזים גבוהים בהרבה מאשר חומר צבוע, מצופה או מעורב. יש להתחיל בזהירות, לבדוק את התכונות המכניות ולהגדיל את הכמות בהדרגה.
מדוע האבקה המחודשת שלי מאובקת או סיבית?
אבק מעיד בדרך כלל על כך שהמסננת דקה מדי, שהסכינים קהות או שהחומר הדק חוזר למחזור. חוטים וזנבות מצביעים על מרווח בין הסכינים שהתרחב או על סכינים שצריכות השחזה. בדקו תחילה את המרווח — זהו הכוונון שנשכח לעתים קרובות ביותר.
בשורה התחתונה
מגרסת הפלסטיק הזולה ביותר היא זו שלא תצטרכו להחליף תוך שמונה עשרה חודשים, והדבר מסתכם בשני נתונים: קצב התפוקה הדרוש לכם בפועל בגודל המסננת האמיתי שלכם, והאם הפסולת הגדולה ביותר שלכם נכנסת לפתח הכניסה. אם תבחרו נכון בשני הפרמטרים הללו, השאר — סוג הרוטור, המארז, מערכת הפריקה — יסתדרו מעצמם.
אם אתם בונים מחדש אזור עיבוד חוזר במקום לרכוש מכונה אחת, קחו בחשבון את תהליך הזרימה מקצה לקצה: פירוק לגודל קטן יותר, ולאחר מכן ערבוב אחיד ב- מערבל צבעים אופקי, ולאחר מכן הובלה אמינה. המדריך שלנו לבחירת מכונת ערבוב מאסטרבאץ' מכסה את החלק של הערבוב במשוואה הזו.