




מהו ערבוב גרבימטרי? תהליך, יתרונות ויישומים

מהו ערבוב גרבימטרי? תהליך, יתרונות ויישומים
אם המפעל שלכם עדיין משתמש במינון נפחי, ייתכן שאתם מבזבזים 5–10% מכל קילוגרם של חומר גלם שאתם רוכשים. בענף שבו השרף מהווה כ-60% מעלות הייצור הכוללת, זו אינה טעות עיגול — זהו גורם שמחסל את הרווחיות. א מערבל גרבימטרי מבטל בזבוז זה על ידי מינון כל מרכיב לפי משקל ולא לפי נפח, ובכך משיג דיוק של ±0.1% בערכי יעד נמוכים ומפחית את צריכת החומר ב-18–22% בתוך ששת החודשים הראשונים.
הבה נבחן את מה שקרה במפעל בינוני לייצור חלקי רכב בשנת 2023. בקו הייצור שלהם פעלו שמונה מכונות הזרקה מסביב לשעון, שהוזנו בפוליפרופילן בתולי, תערובת צבע (מאסטרבאץ') וחומר גרוס באמצעות מערכת מינון נפחי. שיעור הפסולת עמד על 8%, תלונות על חוסר אחידות בצבע הגיעו מדי שבוע, ואף אחד לא הצליח להסביר מדוע צריכת החומר לכל חלק השתנתה בכמעט 12% בין המשמרות. הגורם השורשי היה פשוט: המינון הוולומטרי לא הצליח לפצות על תנודות בצפיפות הנפח בזרם החומר המגורס. לאחר התקנת מערבל גרבימטרי על כל מכונה, צריכת החומר ירדה ב-21%, שיעורי הפגמים צנחו ב-15%, והמפעל חסך $15,120 בחודש — מה שהחזיר את מלוא ההשקעה תוך 5.2 חודשים.
אם אי פעם שאלתם את עצמכם "איך פועל מערבל גרבימטרי?" או תהיתם אם כדאי לעבור ממינון נפחי למינון גרבימטרי, המדריך הזה מספק לכם את התשובה. אנו סוקרים את ההגדרה, הרכיבים המרכזיים, התהליך שלב אחר שלב, שני סוגי המערבלים העיקריים, השוואה ישירה עם מערכות נפחיות, יתרונות מעשיים הנתמכים בנתונים מספריים, וכיצד הערבוב הגרבימטרי משתלב בתהליך העבודה הרחב יותר של ציוד עזר.
נקודות עיקריות
- א מערבל גרבימטרי מנתן חומר לפי משקל, ובכך משיג דיוק של ±0.1% בנקודות ייחוס של 1% — מדויק פי 50 לכל היותר בהשוואה למינון נפחי (±2–5%).
- דו"ח על מפעלים שעברו מערבוב נפחי לערבוב גרבימטרי חיסכון בחומר מסוג 18–22% תוך שישה חודשים, כאשר החזר ההשקעה (ROI) מתקבל בדרך כלל תוך 6–12 חודשים (במקרים שתועדו – תוך 5.2 חודשים בלבד).
- שתי טכנולוגיות שולטות בשוק: מערבבים בעלי עלייה במשקל (אצווה) ו- מערבבים מסוג "אובדן משקל" (רציפים), שלכל אחת מהן יתרונות דיוק מובהקים בהתאם לתפוקה ולאחוזי הרכיבים המשניים.
- מערכות ערבוב גרבימטריות מודרניות מטפלות ב- 2–12+ מרכיבי חומר במקביל, עם תפוקה הנעה בין 5 עד 3,000+ ק"ג לשעה.
- שוק המערבלים הגרווימטריים העולמי צומח בקצב של 6.8% – שיעור צמיחה שנתי מורכב (CAGR) עד שנת 2030, על רקע דרישות הקיימות ועליית מחירי התרכובות ההנדסיות.
מהו ערבוב גרבימטרי?
ערבוב גרבימטרי הוא תהליך של מינון וערבוב חומרים, שבו כל מרכיב נמדד לפי משקל ולא לפי נפח. מערבל גרבימטרי — המכונה גם מערבל מינון גרבימטרי או מערבל מבוסס משקל — משתמש בתאי עומס ובשסתומי מדידה מדויקים כדי להזרים כמויות מדויקות של שרף בתולי, מאסטרבאץ', תוספים וחומר גרוס לתא הערבוב, שם הם עוברים תהליך של הומוגניזציה לפני שהם מועברים למכונת העיבוד.
ההבדל המרכזי הוא עקרון המדידה. מערכות נפחיות מניחות שנפח קבוע של חומר תמיד שווה למשקל קבוע. אך זה לא המצב. צפיפות הנפח של גרגרי פלסטיק משתנה בהתאם לצורת הגרגרים, לתכולת הלחות, ליחס החומר הטחון מחדש ואפילו ללחות הסביבתית. מכשיר מינון נפחי המכוון לספק "כף אחת" של תרכיז צבע מספק משקל שונה בכל פעם שצפיפות הנפח משתנה — והיא משתנה ללא הרף בייצור בפועל. מערבל גרבימטרי מבטל לחלוטין את המשתנה הזה על ידי סגירת הלולאה על פי משקל, ולא על פי נפח.
זו הסיבה שערבוב גרבימטרי הפך לסטנדרט בעיבוד פלסטיק ברמת דיוק גבוהה. כאשר מתכון דורש תוספת צבע מסוג 0.5%, המערבל אינו מסתמך על הערכות — הוא שוקל את החומר ברמת דיוק של ±0.1% ביחס לערך היעד ומתאים את הכמות בזמן אמת. ביישומים שבהם אחידות הצבע, התכונות המכניות או העמידה בדרישות הרגולטוריות הן תנאים בלתי מתפשרים, הערבוב הגרווימטרי אינו שדרוג. הוא דרישה הכרחית.
כיצד פועל מערבל גרבימטרי?
מערבל גרבימטרי פועל על פי עקרון בקרה במעגל סגור: שקילה, מינון, אימות ותיקון — עבור כל מרכיב, בכל מחזור. כדי להבין כיצד פועל מעגל זה, יש לבחון את החומרה שמאפשרת את פעולתו.
רכיבים מרכזיים
כל מערכת ערבוב גרבימטרית, ללא תלות במותג או בתצורה, כוללת חמישה מרכיבים חיוניים:
- מכלים לאחסון חומרים — מכלים נפרדים (בדרך כלל בין 2 ל-12 ומעלה) מכילים כל אחד מרכיב אחר: שרף בתולי, תערובת צבע, תוספים וחומר גרוס. כל מכל מזין את הרכיב שלו למערכת השקילה לפי הצורך.
- תאי עומס (חיישני שקילה) — תאי עומס עם מדדי מאמץ בעלי דיוק גבוה מודדים את המשקל ברמת דיוק של ±0.1% מהערך שנקבע. אלה הם לב המערכת — ללא שקילה מדויקת, אין בקרה גרבימטרית.
- שסתומי מדידה — שסתומי מדידה פנאומטיים או ממונעים (לרוב מסוג שסתום הזזה או בורג) מווסתים את זרימתו של כל מרכיב לתא השקילה. הם נפתחים ונסגרים בהתאם לנתונים המתקבלים בזמן אמת מתאי העומס.
- תא ערבוב — לאחר שקילת כל המרכיבים, הם נופלים לתא ערבוב שבו כף ערבוב מסתובבת או בורג מערבבים את התערובת עד לקבלת תערובת אחידה. משך הערבוב הוא בדרך כלל 3–15 שניות, בהתאם לחומר ולגודל התערובת.
- מערכת בקרה — בקר מבוסס PLC או מיקרו-מעבד מנהל את כל הרצף: אחסון מתכונים, חישובי מינון, הפעלת שסתומים, מחזורי ערבוב ותיעוד נתונים לצורך עקיבות. מערכות מודרניות מציעות ממשקי HMI עם מסך מגע, ניהול מתכונים וקישוריות לתעשייה 4.0.
תהליך הערבוב שלב אחר שלב
להלן מחזור שמונה השלבים שמבצע מערבל אצווה גרבימטרי בכל מחזור:
- מבחר מתכונים — המפעיל בוחר מתכון שמור (לדוגמה, 98% PP בתולי, 1.5% תערובת צבע, 0.5% תוסף) מהבקר, או שהמתכון נקרא באופן אוטומטי על ידי מערכת תזמון הייצור.
- מתחילה חלוקת התרופות — שסתום המינון של המרכיב הראשון נפתח, ומאפשר לחומר לזרום לתוך משפך השקילה.
- מינון גס — השסתום פועל במלוא המהירות כדי לספק את עיקר המשקל הנדרש במהירות.
- מינון מדויק — ככל שהמשקל הנמדד מתקרב לערך היעד, הבקר עובר למצב מינון מדויק, ומפעיל את השסתום בפולסים קצרים כדי למנוע חריגה מהיעד.
- אימות — תא העומס מאשר את המשקל המדויק שנמזג. אם הערך חורג מהיעד, הבקר מתעד את השגיאה ומתאים באופן אוטומטי את פרמטרי המינון של המחזור הבא.
- חזור על הפעולה עבור כל רכיב — יש לחזור על השלבים 2–5 ברצף עבור כל מרכיב במתכון, תוך הכנת המנה המלאה במכל השקילה.
- מיקס — המנה שנשקלה נופלת לתא הערבוב, שם כף הערבוב מערבבת את כל המרכיבים באופן אחיד למשך זמן שנקבע מראש.
- פריקה — החומר המעורבב מועבר אל פתח ההזנה של המכונה או אל משפך אחסון הממוקם בהמשך התהליך, והמחזור חוזר על עצמו.
המחזור כולו — מההזנה הראשונית ועד לפריקה — נמשך בדרך כלל 10–60 שניות, בהתאם לגודל האצווה ולמספר המרכיבים. מהירות זו היא הסיבה שמערבבים גרבימטריים מסוגלים לעמוד בקצב של קווי הזרקה וחילוץ בעלי תפוקה גבוהה.
שני סוגים של מערבלים גרבימטריים
לא כל המערבלים הגרבימטריים פועלים באותו אופן. בשוק קיימים שני עקרונות שקילה שונים בתכלית, והבחירה בעקרון המתאים תלויה בתפוקה, במורכבות המתכון ובאחוזי המרכיבים המשניים.
מערבבים בעלי עלייה במשקל (אצווה)
מערבל מסוג "עלייה במשקל" — הסוג הנפוץ ביותר, המכונה לעתים קרובות "מערבל אצווה גרבימטרי" — מודד את החומר על ידי מעקב אחר העלייה במשקל של משפך שקילה יחיד. כל מרכיב מוזן ברצף לאותו מיכל שקילה, ותא העומס רושם את המשקל המצטבר לאחר כל תוספת. לאחר שקילת כל המרכיבים, התערובת נופלת לתא הערבוב.
מערבלי אצווה מצטיינים בגמישותם. הם מתמודדים היטב עם שינויים תכופים במתכונים, מתאימים למגוון רחב של קצב תפוקה (מ-5 עד 3,000+ ק"ג לשעה), ובדרך כלל הם זולים יותר ממערכות רציפות. עבור מרבית יישומי הזרקת הפלסטיק — שבהם המתכונים משתנים עם כל החלפת תבנית וקצב התפוקה לכל מכונה הוא בינוני — מערבל אצווה מסוג "עלייה במשקל" (gain-in-weight) הוא הבחירה הסטנדרטית.
מערבבים בשיטת אובדן משקל (רציפים)
מערבל מסוג "ירידה במשקל" נוקט בגישה הפוכה. כל מרכיב מאוחסן במכל שקילה נפרד המותקן על תאי עומס נפרדים. המערכת עוקבת אחר קצב הירידה במשקל מכל מכל, תוך שהחומר זורם החוצה ברציפות, ומתאימה את קצב ההזנה בזמן אמת כדי לשמור על היחס הרצוי. כל המרכיבים מוזנים בו-זמנית לתוך צינור או תא ערבוב רציף.
מערבבים רציפים מצטיינים כאשר אחוזי המרכיבים המשניים נמוכים מאוד — מתחת ל-4% — או כאשר קצב התפוקה חייב להישאר קבוע לחלוטין. מכיוון שכל מרכיב נשקל באופן עצמאי ורציף, אין עיכוב באצוות, מה שהופך את מערכות "אובדן המשקל" לאידיאליות עבור קווי אקסטרוזיה במהירות גבוהה. החיסרון הוא העלות והמורכבות: מערכות רציפות דורשות יותר תאי עומס, בקרים מתוחכמים יותר, ובדרך כלל מחירן גבוה יותר.
על פי MfgConnected, למערבבים רציפים (שיטת "ירידה במשקל") יש יתרון מבחינת הדיוק כאשר יעדי הריכוז של מרכיבים משניים נמוכים מ-4%, בעוד שמערבבים אצוותיים (שיטת "עלייה במשקל") הם חסכוניים יותר עבור תפוקות הנמוכות מ-5 ק"ג לשעה. ברוב תהליכי עיבוד הפלסטיק לשימוש כללי, מערבל אצווה מסוג "עלייה במשקל" מכסה 80–90% מהיישומים.
ערבוב גרבימטרי לעומת ערבוב נפחי
השאלה "מערבל גרבימטרי לעומת מערבל וולומטרי — מה עדיף?" מסתכמת במשתנה אחד: דיוק. מכונות מינון נפחיות מודדות לפי נפח (סיבוב קבוע של המקדחה או פתיחת שסתום מתוזמנת מספקים נפח קבוע של חומר). מערבלים גרבימטריים מודדים לפי משקל. בתיאוריה, אם צפיפות החומר הייתה קבועה לחלוטין, שתי השיטות היו מספקות תוצאות זהות. בפועל, צפיפות חומר פלסטי לעולם אינה קבועה.
להלן השוואה ישירה בין שתי הטכנולוגיות:
| מאמר | מערבל גרבימטרי | בלנדר נפחי |
|---|---|---|
| עקרון המינון | מבוסס משקל (מעגל סגור) | מבוסס נפח (לולאה פתוחה) |
| דיוק | מ-±0.1% עד ±0.5% | מ-±2% עד ±5% |
| פיצוי על צפיפות נפח | אוטומטי, בזמן אמת | אין — נדרשת כיול ידני |
| אחידות הצבעים | מצוין — ממנה למנה | משתנה — סחף עם שינויים בצפיפות |
| בזבוז חומרים | מינימלי (ללא מינון יתר) | 5–10%: שימוש מופרז בתוספים |
| תיעוד נתונים / עקיבות | מתכון מלא ותיעוד ייצור | מוגבל או לא קיים |
| עלות ראשונית | גבוה יותר ($8,000–$30,000+) | נמוך יותר ($1,500–$8,000) |
| החזר ההשקעה (ROI) | 6–12 חודשים (באמצעות חיסכון בחומרים) | לא רלוונטי |
| מתאים ביותר ל- | תהליכים רב-מרכיביים, בעלי דיוק גבוה וניתנים למעקב | יחסים פשוטים, בעלי מרכיב אחד ובעלי ערך נמוך |
פער העלויות מצטמצם במהירות. מכיוון שחומרי הגלם מהווים כ-60% מעלויות הייצור, אפילו הפחתה קטנה בשימוש-יתר בתוספים מתורגמת לחיסכון משמעותי. מפעל המפעיל קו ייצור בהספק של 680 ק"ג לשעה, שמצמצם את השימוש במאסטרבאץ' צבע ב-0.5% ומפחית את הפסולת ב-2%, חוסך כ-$37,914 בחודש — נתון שתועד על ידי TSM Controls. בקצב זה, המערבל הגרבימטרי מחזיר את ההשקעה בו תוך שבועות, ולא שנים.
לסקירה כללית על האופן שבו תהליכי המינון והערבוב משתלבים במערכת האקולוגית הרחבה יותר של ציוד המפעל, ראו את מדריך מקיף לציוד עזר מפלסטיק.
היתרונות העיקריים של ערבוב גרבימטרי
מדוע יצרנים משקיעים במערבבים גרבימטריים? היתרונות חורגים בהרבה מעבר לדיוק. להלן שישה יתרונות מוחשיים, שכל אחד מהם מגובה בנתוני התעשייה.
1. דיוק המינון: ±0.1%
לפי נתוני Summit Systems, בערך יעד של 1%, מערבל גרבימטרי משיג דיוק של ±0.1%. משמעות הדבר היא שאם המתכון שלכם דורש 1.0% של תרכיז צבע, המערבל יספק בין 0.99% ל-1.01% — בכל אצווה, בכל משמרת, בכל פעם. לעומת זאת, מערכות נפחיות מספקות בדרך כלל ±2–5% באותה נקודת כיוון, כלומר המינון בפועל יכול לנוע בין 0.95% ל-1.05% — סטייה גדולה פי עשרה המייצרת שינוי צבע ניכר בחלקים המוגמרים.
2. חיסכון בחומר מסוג 20% או יותר
כתב העת "Plastics Technology" דיווח בשנת 2023 כי מפעלים שעברו לערבוב גרבימטרי הצליחו להפחית את בזבוז החומר ב-18–22% תוך שישה חודשים. החיסכון נובע משני מקורות: ביטול המינון העודף של תוספים (מערכות נפחיות נוטות באופן שגרתי למנות מינון עודף של 5–10% כמרחב ביטחון) והפחתת הפסולת שאינה עומדת במפרט הנגרמת מתערובות לא אחידות. כאשר חומרי הגלם מהווים 60% מעלויות הייצור, הפחתה של 20% בפסולת מתורגמת ישירות לשורה התחתונה.
3. עקביות בין אצוות
כל אצווה שמפיק מערבל גרבימטרי עומדת באותן דרישות מפרט. בקרת הלולאה הסגורה מאמתת את המשקל בכל מחזור ומתקנת סטיות במחזור הבא. הביטו במה שקרה במפעל לייצור אריזות בניירובי. המפעל ייצר יריעות אריזה גמישות עם סטיות בעובי של ±12% ושיעור פסולת של 10.3% — שניהם סימנים לערבוב חומרים לא אחיד בקו הייצור הוולומטרי שלהם. לאחר התקנת מערבל אצווה גרבימטרי, תנודות העובי ירדו ל-±4.2%, שיעור הפסולת צנח ל-2.9%, וההשקעה הוחזרה תוך 10.5 חודשים. השיפור לא נבע משינוי בחומר הגלם או במכונת ההבלטה, אלא פשוט ממינון נכון של כל מרכיב לפי המשקל הנכון, בכל פעם.
עקביות זו חשובה ביותר ביישומים שבהם לצבע יש חשיבות מכרעת — גימורי פנים לרכב, מארזי מוצרי אלקטרוניקה צרכנית, יריעות אריזה — שבהם אפילו שינוי צבע קל בין אצוות גורם לדחייתן של אצוות שלמות על ידי הלקוחות.
4. עקיבות מלאה ותיעוד נתונים
מערבבים גרבימטריים מודרניים מתעדים כל אצווה: מתכון, משקלי המרכיבים, סטיות, חותמות זמן ומזהי המפעילים. נתונים אלה מוזנים ישירות למערכות ניהול האיכות ועומדים בדרישות הניתנות לאיתור הרגולטוריות ביישומים רפואיים, בתחום הרכב ובאריזת מזון. אם לקוח מדווח על פגם, ניתן לאתר את המנה, המתכון ואצוות החומרים המדויקים — דבר שמערכות נפחיות פשוט אינן מסוגלות לעשות.
5. קיצור זמן העבודה וההכנה
ניהול המתכונים במערבל גרבימטרי מאפשר לבצע החלפות תוך דקות ספורות, ולא שעות. המפעילים בוחרים מתכון שמור ממסך המגע, והמערבל מתאים באופן אוטומטי את פרמטרי המינון עבור כל מרכיב. ללא כיול ידני, ללא התאמת צבעים בשיטת ניסוי וטעייה, וללא שונות בין מפעיל למפעיל. הדבר משחרר עובדים מיומנים למשימות בעלות ערך גבוה יותר ומפחית את הסיכון לטעויות אנוש.
6. קיימות ויעילות בחומרי גלם
פחות פסולת פירושה פחות אנרגיה הנצרכת לכל קילוגרם של מוצר מוגמר, פחות חומר טחון מחדש לעיבוד חוזר, ופחות חלקים פסולים הנשלחים למזבלה. ככל שדרישות הדיווח על קיימות וחשיפת פליטות הפחמן מחמירות, הערבוב הגרווימטרי מספק הפחתה מדידה וניתנת לביקורת בצריכת החומרים. שוק המערבלים הגרבימטריים העולמי צומח בקצב צמיחה שנתי מורכב (CAGR) של 6.8% עד שנת 2030, על פי Grand View Research — מגמה המונעת בעיקר על ידי יצרנים המעניקים עדיפות ליעילות חומרי גלם ולעמידה בדרישות סביבתיות.
רוצים לראות כיצד החיסכון הזה חל על החומרים והתפוקה הספציפיים שלכם? גלו את מערכות המינון והערבוב הגרווימטריות של SLECO →
יישומים נפוצים בעיבוד פלסטיק
מערבבים גרבימטריים משמשים בכל תחומי עיבוד הפלסטיק. להלן היישומים הנפוצים ביותר והסיבות שבגללן כל אחד מהם נהנה ממינון מבוסס משקל.
הזרקת פלסטיק: תחום היישום הגדול ביותר. מערבלים גרבימטריים מותקנים ישירות על פתח המכונה או על מסגרת מעל המכבש, ומזרימים לתוך הקופסה תערובות מדויקות של שרף בתולי, תרכובת צבע (מאסטרבאץ') וחומר גרוס. חלקים שבהם לצבע יש חשיבות מכרעת — לוחות פנים לרכב, מארזי מכשירים ביתיים, מכשירים רפואיים — מסתמכים על דיוק של ±0.1%, המונע סטיות צבע לאורך מחזורי ייצור ארוכים. לקבלת מידע על הכנה נכונה של החומר בשלב מוקדם יותר בתהליך, עיין במדריך שלנו בנושא כיצד לבחור מייבש עם משפך לצורך ייבוש נכון של החומר.
אקסטרוזיה: קווי אקסטרוזיה לייצור יריעות, יריעות דקיקות, צינורות ופרופילים משתמשים במערבבים גרבימטריים כדי לשמור על יחסי הזנה עקביים לאורך שעות או ימים של ייצור רציף. מחקר מקרה של חברת Maguire Products תיעד מערבל מסדרת WXB בקו אקסטרוזיה שהשיג חיסכון של 10% בחומרי גלם עם החזר השקעה מלא תוך שישה חודשים — חיסכון שהושג בזכות מינון מדויק יותר של צבע והפחתת פסולת שאינה עומדת במפרט. עבור קווי אקסטרוזיה הפועלים בתפוקה קבועה, מערבלים רציפים מסוג "אובדן משקל" (loss-in-weight) הם לרוב הבחירה המועדפת.
עיצוב בהזרקה: בקבוקים, מיכלים ומיכלים גדולים דורשים פיזור אחיד של צבע ותוספים, הן משיקולים אסתטיים והן משיקולי ביצועים (מייצבי UV, שכבות מחסום). ערבוב גרבימטרי מבטיח כי תוספים לשכבת המחסום ימונו באחוז המדויק הנדרש — לא 5% יותר מהנדרש, מה שמבזבז תוסף יקר, ולא 5% פחות מהנדרש, מה שפוגע בביצועי המוצר.
מיחזור ועיבוד חוזר: כאשר חומר גרוס מוחזר לתהליך הייצור, צפיפותו הנפחית משתנה במידה רבה — גודל הפתיתים, רמת הלחות ורמות הזיהום משתנים ללא הרף. מכונות מינון נפחיות אינן מסוגלות להתמודד עם תנודתיות זו. מערבלים גרבימטריים מפצים על כך באופן אוטומטי, ומבטיחים שאחוז החומר הטחון מחדש בתערובת הסופית יישאר בהתאם ליעד, ללא תלות בתנודות הצפיפות. זהו גורם קריטי במפעלים המפעילים יחסי חומר טחון מחדש גבוהים, שבהם מגרסות פלסטיק לייצר חומרי גלם שיש לשלבם מחדש בצורה חלקה.
שילוב ערבוב גרבימטרי בתהליך העבודה של הציוד הנלווה שלכם
מערבל גרבימטרי אינו פועל באופן מבודד. הוא ממוקם במרכז תהליך זרימת חומרים הכולל ייבוש, הובלה, הזנה, בקרת טמפרטורה ומיחזור פסולת — וביצועיו תלויים במידת השילוב בין המערכות שלפניו ואחריו.
להלן האופן שבו מערבל גרבימטרי משתלב בתהליך העבודה הטיפוסי במפעל:
- שלב מוקדם — ייבוש והובלה: החומר מגיע לבלנדר מ- מערכת הזנה מרכזית המעביר את השרף מממגורות האחסון אל משפכי המכונות. לפני הערבוב, חומרים היגרוסקופיים חייבים לעבור דרך ציוד לייבוש ולהפחתת לחות כדי להגיע לרמת הלחות הנכונה. חומר רטוב משנה את צפיפותו הנפחית ואת מאפייני הזרימה שלו, דבר שעלול להשפיע על דיוק המערבל — סיבה נוספת לכך שבקרה גרבימטרית (ולא נפחית) היא חיונית.
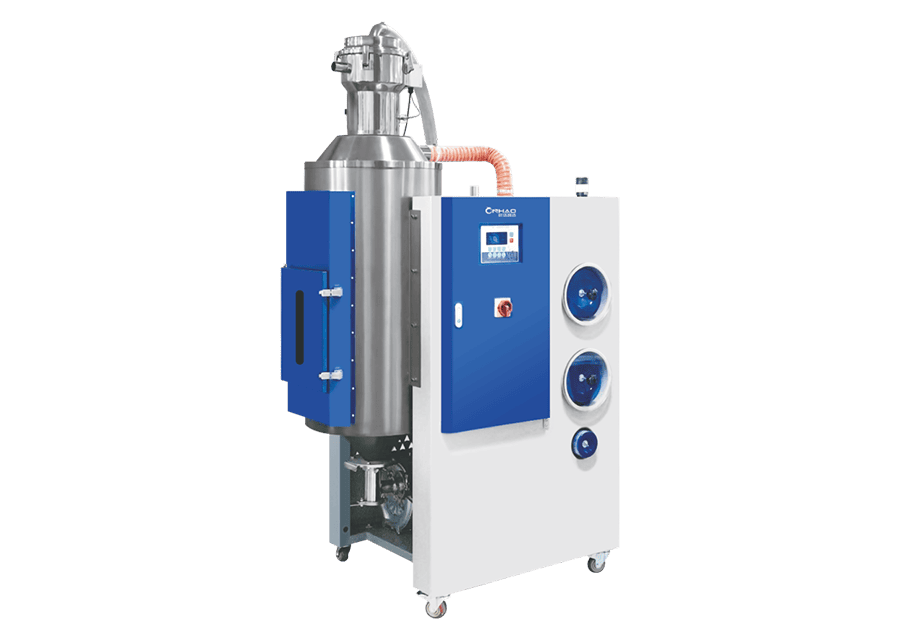
- ליד המכונה — ערבוב ומינון: מערבל הגרווימטרי ממוקם מעל מכונת הזרקת הפלסטיק או המכבש, מקבל חומר מיובש ממייבש הקונוס ומזרים את התערובת המדויקת אל פתח ההזנה. מתכון המערבל חייב להתאים לחומר שיובש בשלב הקודם — אי-התאמה בין ערך היעד של המייבש לבין מתכון המערבל מהווה מקור שכיח לבעיות איכות.
- בשלב הבא — עיבוד והשבה: לאחר עיבוד החומר המעורבב, שאריות היציקה והחלקים הפסולים נטחנים באמצעות מגרסות פלסטיק ומוחזרים לתהליך כ"חומר טחון מחדש". יכולתו של המערבל הגרבימטרי לטפל בחומר טחון מחדש בעל צפיפות משתנה סוגרת את מעגל המיחזור, בעוד ש- בקר טמפרטורה לתבנית מבטיח שהחומר המעורב יתקשה כראוי בתבנית.
שילוב זה הוא מה שמבדיל בין מפעל שתוכנן היטב לאוסף של מכונות עצמאיות. כאשר מערכת ההזנה המרכזית מספקת את החומר הנכון, מייבש הקופסה מסלק את הלחות, המערבל הגרבימטרי ממד את הכמויות המדויקות לפי המתכון, ובקר טמפרטורת התבנית שומר על קירור אופטימלי — כל חלק יוצא מושלם כבר בניסיון הראשון. זו נקודת המבט על זרימת העבודה שחסרה ברוב המדריכים לערבוב גרבימטרי, והיא המקום שבו טמון התשואה האמיתית על ההשקעה (ROI).
האם ערבוב גרבימטרי מתאים לתהליך שלכם?
לא כל יישום מצריך מערבל גרבימטרי. השתמש ברשימת הבדיקה הזו כדי להחליט:
- האם אתם מכינים מתכונים המורכבים ממספר מרכיבים? אם מערבבים שני חומרים או יותר (חומר גלם בתולי + צבע + תוסף + חומר גרוס), הבקרה הגרבימטרית מחזירה את ההשקעה.
- האם אחידות הצבעים היא גורם מכריע? If customers reject parts for color variation, volumetric dosing is the likely culprit.
- Do you process expensive additives? UV stabilizers, flame retardants, and barrier additives cost $20–$100+/kg. Overdosing by 5% is a direct loss.
- Do you use variable-density regrind? If yes, only a gravimetric blender can compensate for density fluctuations.
- Do you need traceability data? Medical, automotive, and food-packaging applications require logged batch records.
- Is your throughput above 5 kg/hr? Below that threshold, batch blenders lose their cost advantage over volumetric dosers.
If you answered “yes” to three or more of these questions, a gravimetric blender will deliver ROI within 6–12 months.
סיכום
Gravimetric blending is the difference between hoping your material ratios are correct and knowing they are. By dosing every component by weight, a gravimetric blender delivers ±0.1% accuracy, eliminates 18–22% of material waste, ensures batch-to-batch consistency, and provides the traceability data modern quality systems demand. Whether you run injection molding, extrusion, blow molding, or recycling lines, the upgrade from volumetric to gravimetric is one of the fastest-payback investments available in plastics processing — with documented ROI as short as 5.2 months.
The question is not whether you can afford a gravimetric blender. Given that raw materials account for 60% of your production cost, the real question is whether you can afford to keep wasting 5–10% of them on volumetric dosing.
Ready to stop overpaying for material you never use? Explore SLECO gravimetric dosing and blending systems או contact our engineers for a free throughput and ROI assessment tailored to your materials and production volume.
נושאים קשורים: Plastic Auxiliary Equipment: Complete Guide | מערכת האכלה מרכזית: המדריך המלא | כיצד לבחור מייבש עם משפך | מדריך לבחירת בקר טמפרטורה לתבניות