




Cargadores de plástico por vacío: la máquina más pequeña que más paraliza la producción

Cargadores de plástico por vacío: la máquina más pequeña que más paraliza la producción
Es el equipo auxiliar más barato de tu planta… y el que más se culpa de las paradas de producción. Esto es lo que he aprendido en estos diez años sobre cómo elegir un cargador automático de material que realmente funcione sin interrupciones.
Ya he perdido la cuenta de cuántas llamadas de emergencia han empezado igual. El operador dice que la máquina ha dejado de alimentar. La pieza parece estar en buen estado: una tolva de acero inoxidable, un pequeño motor en la parte superior y una manguera de aspiración que serpentea hasta la secadora. Todo el mundo trata el cargador por aspiración como si fuera un interruptor de la luz: o funciona o no funciona, y cuando no funciona, nadie sabe por qué.
Esta es la cruda realidad. Tras una década poniendo en marcha plantas y persiguiendo estos aparatos por las naves de moldeo por inyección, puedo afirmarte que un cargador automático de material barato falla con más frecuencia que cualquier secador o regulador de temperatura que puedas comprar. No porque esté mal fabricado, sino porque la gente lo elige por el precio y se olvida de que realmente realiza un trabajo. Un cargador por vacío realiza miles de ciclos por turno. Si lo tratas como una pieza desechable, se comportará como tal.
Qué hace realmente un cargador por vacío
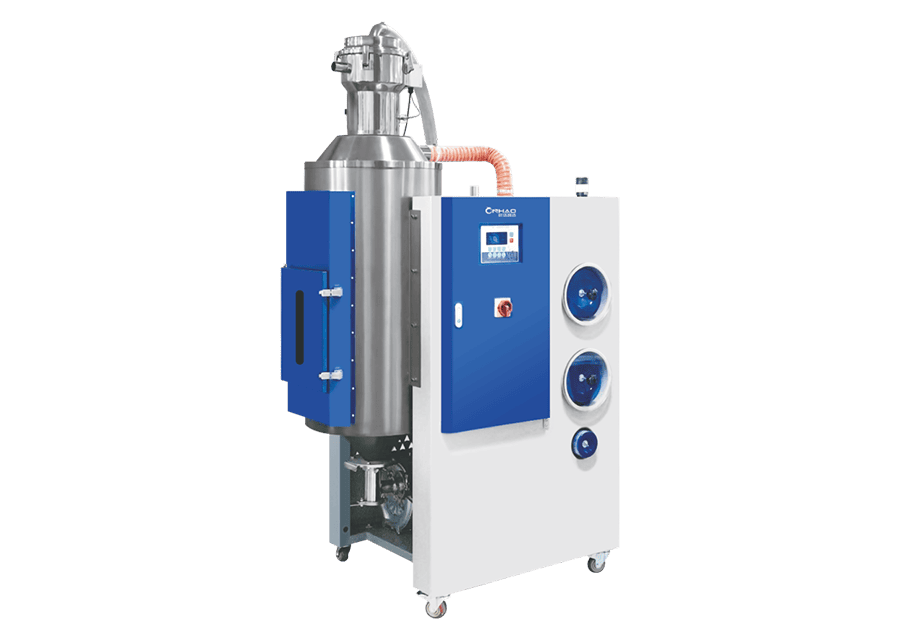
Si dejamos de lado toda la propaganda, una cargadora por vacío de plástico es de lo más sencilla: una bomba de vacío aspira el material a través de una manguera hacia un pequeño receptáculo situado en la parte superior de la boca de la máquina. Cuando el receptáculo se llena, se activa un sensor, la bomba se apaga o se desvía, y el material cae en la tolva. ¿Se ha vaciado de nuevo? El ciclo se repite.
Eso es todo. No hay que pesar nada, ni contar nada, solo mover bolitas de A a B. Y precisamente por eso la gente lo subestima.
La verdadera habilidad no está en el principio, sino en el el sensor y la junta. El cargador tiene que saber cuándo está lleno sin desbordarse, mantener el polvo dentro del receptáculo en lugar de esparcirlo por todo el suelo y detenerse de forma limpia para que la manguera no se obstruya. Si se cumplen estas tres condiciones, el cargador resulta aburrido en el mejor sentido de la palabra. Si falla una, te verás subiendo una escalera con el mango de una escoba cada hora.
La cuestión es la siguiente: El cargador no es el eslabón débil por ser complicado. Es el eslabón débil porque es el componente de la máquina que realiza más ciclos. Cada inyección necesita material. Cada suministro de material supone un ciclo mecánico con una junta, un filtro y un sensor que pueden desgastarse.
Los tres factores que determinan si sobrevive
Cuando evalúo cualquier cargador —ya sea el nuestro o el de la competencia—, me fijo en las mismas tres cosas. No en la potencia ni en la bonita carcasa de plástico. Estas tres:
El filtro
En cada ciclo, el polvo fino se deposita sobre el filtro. Un filtro de pulso inverso o autolimpiante mantiene la presión de vacío; una malla barata se obstruye en cuestión de semanas y la cargadora empieza a alimentar con menos cantidad de material. Esta es la causa #1 de que «deje de funcionar», que en realidad es que «el filtro ha fallado».
El sensor de nivel
La sonda que indica «lleno». Los sensores capacitivos baratos sufren desviaciones debido a la temperatura y a la acumulación de material. Si una sonda falla, la cargadora o bien deja la máquina sin material o bien derrama material, y desde el panel de control no se puede saber cuál de las dos cosas ocurre.
La junta y la tapa
Un alimentador no puede generar vacío a través de una rendija. Tapas deformadas, juntas resecas, mirillas agrietadas… Cualquiera de estos problemas reduce la distancia de transporte. En las líneas multimaterial se cambian las tolvas constantemente, y es ahí cuando las juntas sufren un mayor desgaste.
Motores de aspiración centralizada frente a motores de carga única
Aquí es donde la mayoría de los compradores se encuentran ante una encrucijada, y merece la pena acertar a la primera, porque hacer cambios a posteriori es un rollo.
Se puede poner en marcha un cargador por máquina, cada uno con su propio motorcito en la parte superior. Es sencillo, independiente y, si uno se estropea, el resto sigue funcionando. El inconveniente es que hay un motor vibrando en cada prensa, y cada uno de ellos necesita su propio filtro y junta de estanqueidad que hay que mantener.
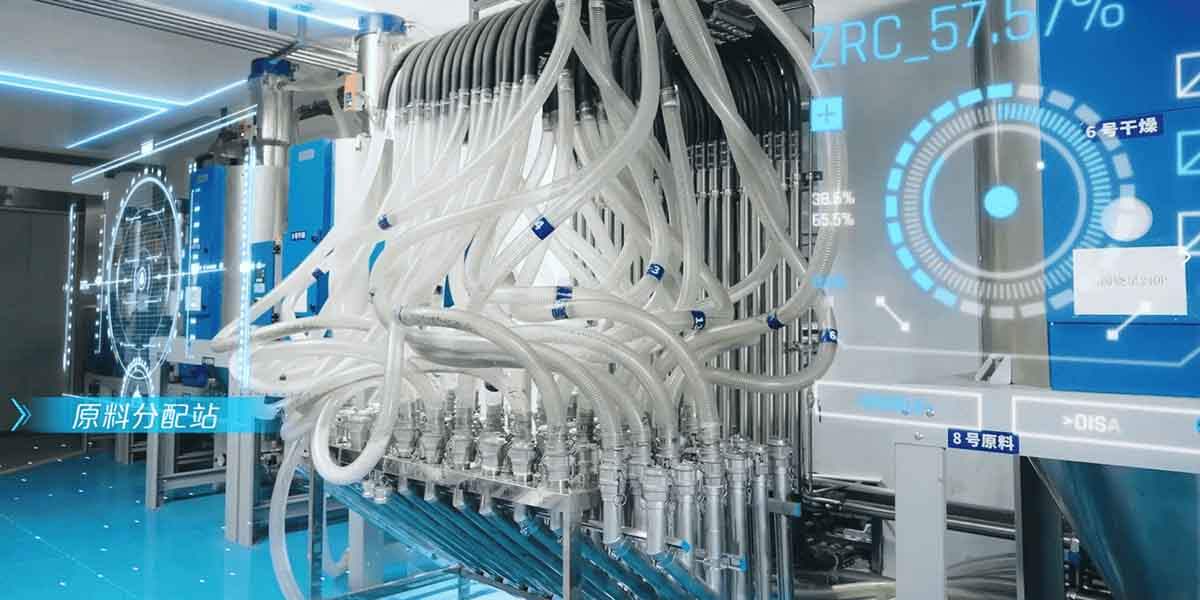
O bien puedes optar por un sistema de aspiración centralizada: una gran bomba de vacío en una esquina, un circuito de tuberías que llega hasta los receptores de cada máquina y un controlador que abre una válvula cada vez. Menos motores que mantener, un taller más silencioso y la posibilidad de transportar el material a mucha mayor distancia —algunas de nuestras líneas llegan a recorrer entre 60 y 80 metros—.
Para un taller con menos de diez prensas, suelo recomendar los cargadores individuales. Son más sencillos, más baratos al principio y, si se estropea el cargador de una máquina, solo se pierde esa máquina. Cuando se superan las doce prensas y hay que mover material a más de veinte metros, un sistema central deja de ser un lujo y se convierte en la única forma sensata de gestionar el taller. El umbral de rentabilidad suele situarse en algún punto de ese rango, pero he visto talleres que lo justificaban ya con seis prensas, simplemente porque la distribución de su planta era dispersa.
El tiempo de inactividad del que nadie culpa a la cargadora
Quiero dedicar un momento a los fallos que parecen deberse a otra causa.
El clásico: una máquina empieza a producir piezas con falta de material y el operario jura que el problema está en la unidad de inyección. Compruebas la temperatura del cilindro, la contrapresión del husillo, todo. Entonces alguien se da cuenta de que la tolva lleva una hora casi vacía. El alimentador llevaba todo ese tiempo alimentando menos de lo debido, no porque estuviera averiado, sino porque el filtro se había obstruido durante la noche y la presión de vacío había bajado lo justo para que se llenara más despacio de lo que la máquina lo vaciaba.
Esa es la más traicionera. Un cargador no tiene por qué fallar por completo para que te cueste dinero. Basta con que sea un poco Si tardas demasiado, te pasarás medio turno persiguiendo un fantasma.
La otra es el material triturado. Si alimentas el material triturado con cualquier cosa que no sea una cargadora diseñada específicamente para ello, te estás arriesgando. El material triturado es más esponjoso, genera más polvo y obstruye rápidamente los filtros estándar. Una cargadora específica para material triturado utiliza un filtro más grande y un pulso más potente; si utilizas una unidad estándar, tendrás que limpiarla cada turno y te preguntarás por qué tu tasa de recuperación ha empeorado de repente.
Cinco minutos al día son mejores que una hora al mes
Estos son los consejos de mantenimiento que doy realmente, y son aburridos a propósito:
- Limpia el filtro con aire comprimido al comienzo de cada turno. Treinta segundos. Un filtro atascado marca la diferencia entre una cargadora que alimenta la máquina y otra que, en silencio, la deja sin combustible.
- Escucha el ruido de la bomba. Un cargador que hace esfuerzo suena diferente: tiene un tono más agudo y suena más forzado. Esa es una señal de alerta temprana antes de que el filtro se estropee lo suficiente como para que sea un problema.
- Comprueba si la manguera presenta signos de desgaste en el extremo que va a la máquina. Los gránulos son abrasivos a alta velocidad. Una manguera desgastada provoca fugas de vacío y dispersa polvo. Sustitúyela antes de que falle en plena operación.
- Ten siempre a mano un sensor y un filtro de repuesto. Son baratas y son las dos cosas que se estropean primero. Tener una a mano permite reducir una hora de inactividad a quince minutos.
- Limpia bien el receptor cada vez que cambies de material. Los restos de masterbatch de la última tirada contaminarán sin problemas la siguiente.
Entonces, ¿qué deberías comprar realmente?
Adapta el cargador al material, no a la máquina. Un cargador automático estándar de material funciona perfectamente con gránulos limpios. Pero si le echas polvo, material triturado o cualquier cosa que genere polvo, necesitarás la versión con el filtro más grande y el sistema de autolimpieza por impulsos. Es la misma marca, pero es algo totalmente distinto.
Adapta la distancia de transporte a la realidad. Una cargadora con una capacidad nominal de ocho metros que utilices para transportar más de quince metros siempre se quedará corta. Mide la distancia real de transporte, añade un par de metros de margen y compra en consecuencia. Elegir una fuente de vacío de mayor capacidad supone un pequeño gasto inicial, pero te ahorrará mucha frustración a largo plazo.
Y adapta el controlador a tu operario. Un sencillo PLC con unas cuantas recetas vale más que una pantalla táctil con cincuenta pantallas que nadie utiliza. En una fábrica real, el operario que lo configura está muy ocupado y no quiere tener que leer un manual para cambiar de un material a otro. Si cambiar una receta lleva más de un minuto, has comprado la cargadora equivocada.
En resumen: Un cargador por vacío no es un equipo en el que debas escatimar. Es el que funciona en cada ciclo, cada minuto, en cada prensa. Gasta un poco más en el filtro, el sensor y la junta, y tus operarios dejarán de subirse a las escaleras, y tu producción no se detendrá por una pieza que cuesta menos que un par de botas de seguridad.